1.执行摘要
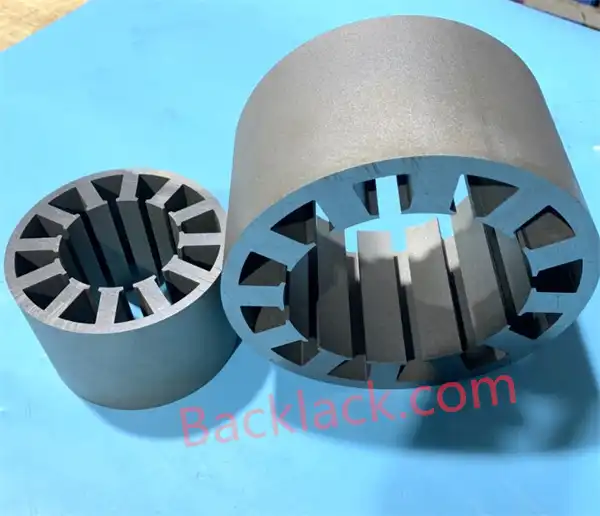
自粘电机铁芯并不是一个新想法——该技术已有大约五十年的历史,长期以来一直服务于地球上最苛刻的机器:船舶系统、航空、铁路、军事航天、精密机床主轴和高速电机。改变的是,电动汽车时代将这种曾经小众的工艺推向了主流。
当今的电动汽车驱动电机转速为 12,000 – 20,000 rpm,所需的功率密度和效率水平是铆接和焊接堆栈根本无法满足的。物理学是无情的:焊接会留下热影响区和边缘短路;铆接使磁路变形;两者都无法提供高速机器所需的接头强度、噪音性能或与超薄钢的兼容性。
本文解释了自粘磁芯的工作原理、测量数据与焊接的实际显示情况、为什么该技术是超薄和高硅电工钢的天然搭档,以及定制自粘制造如何进行。 Backlack® 工作的核心是: —将这些优势转化为生产现实。
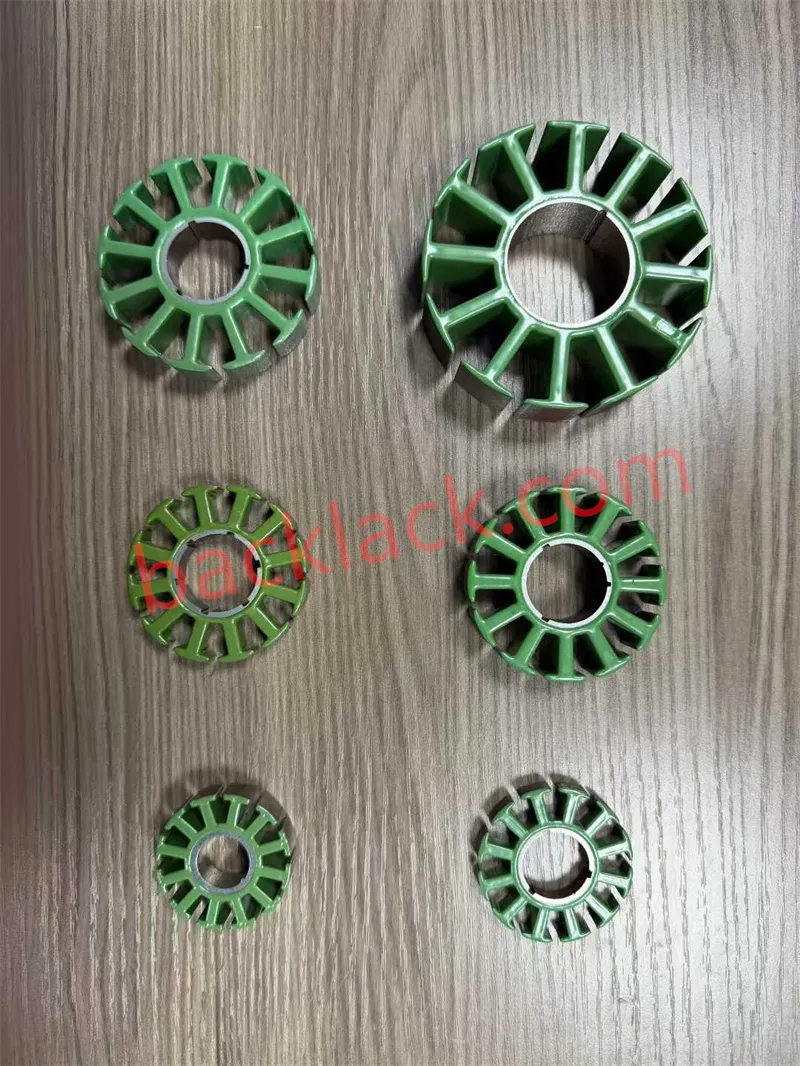
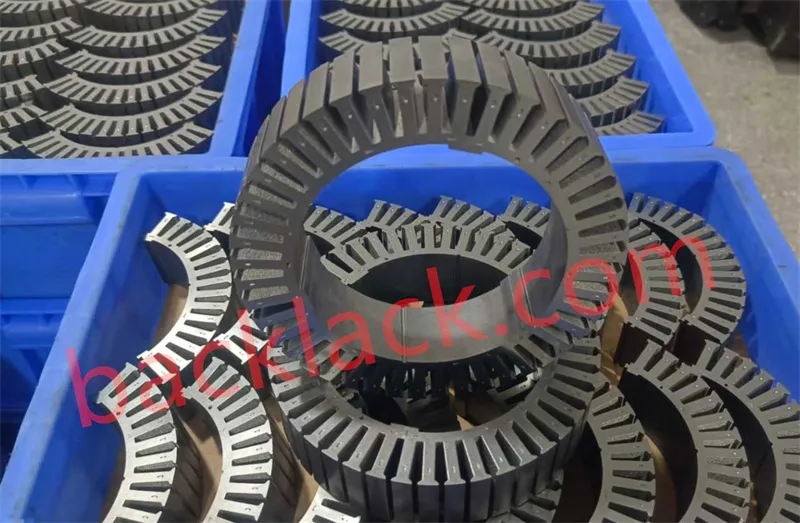
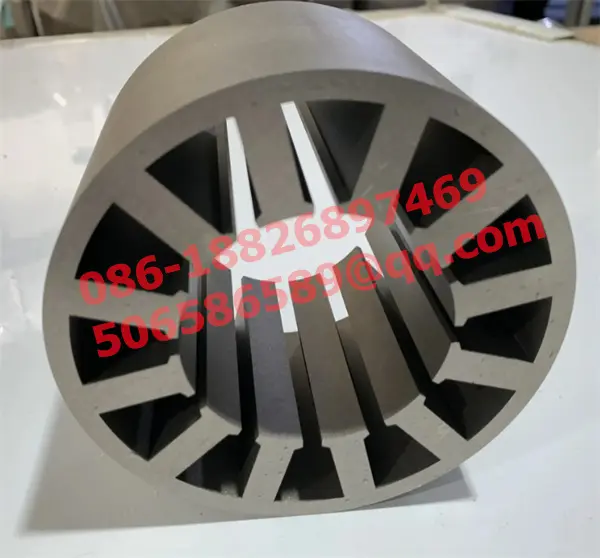
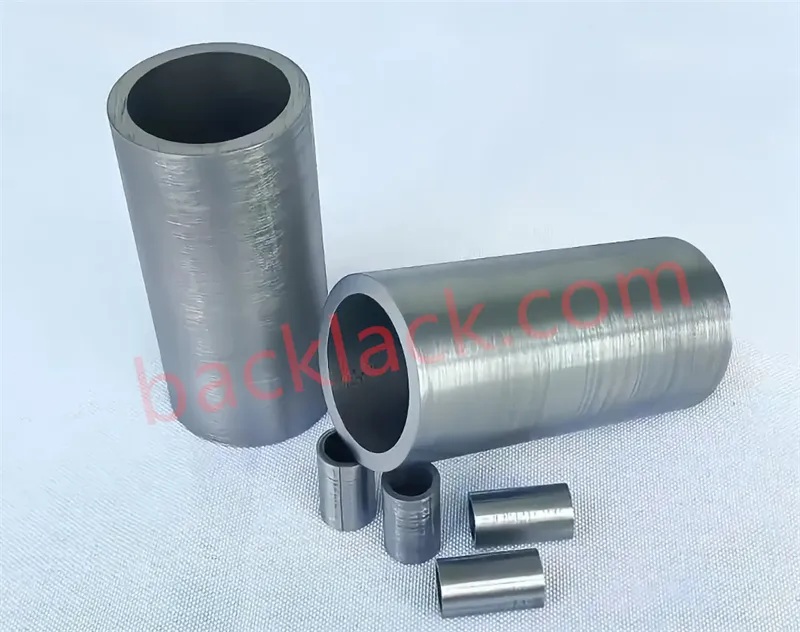
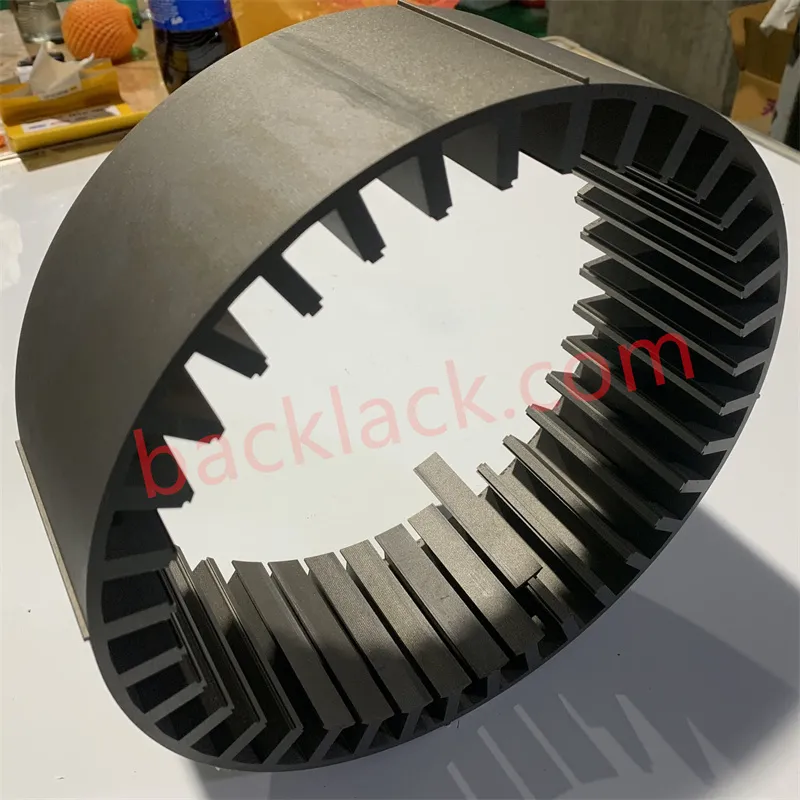
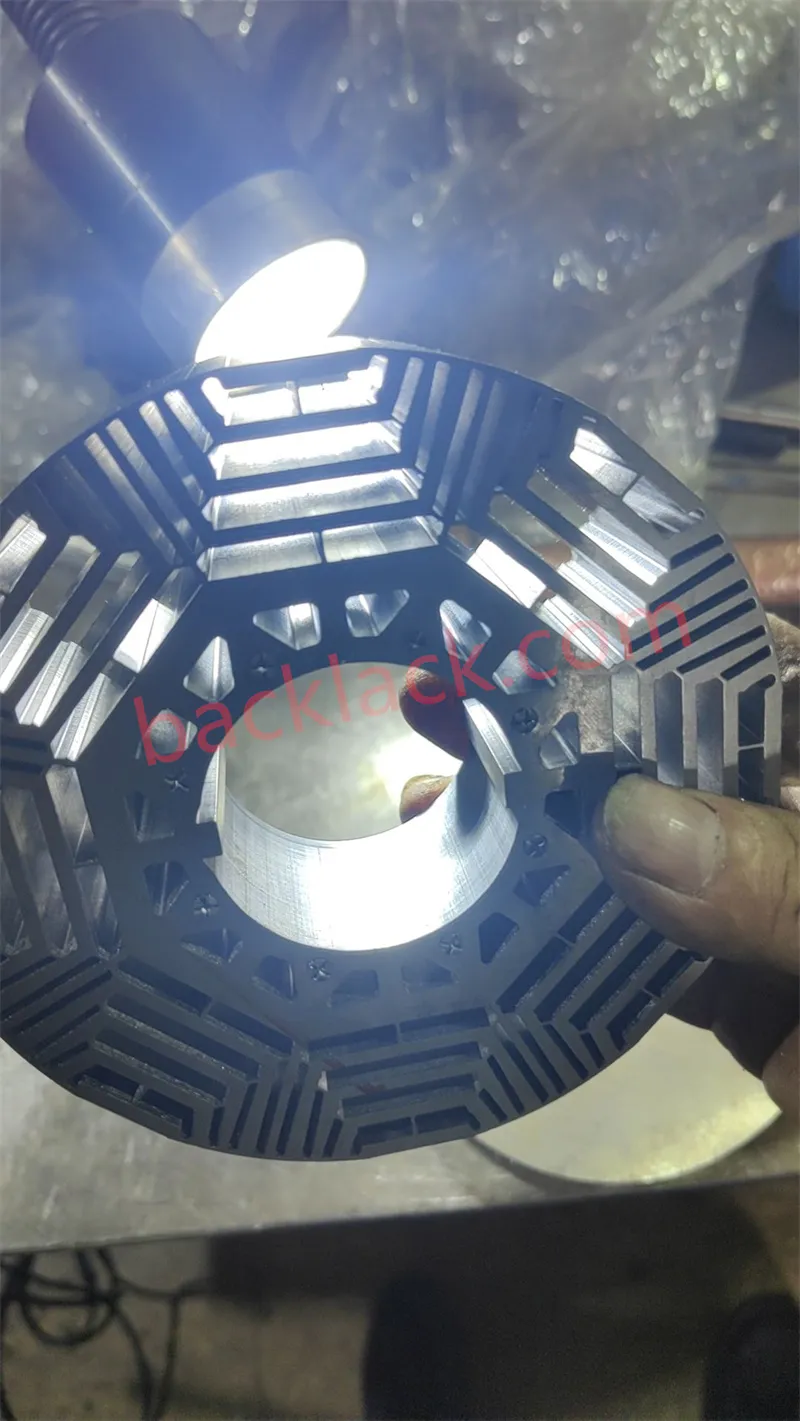
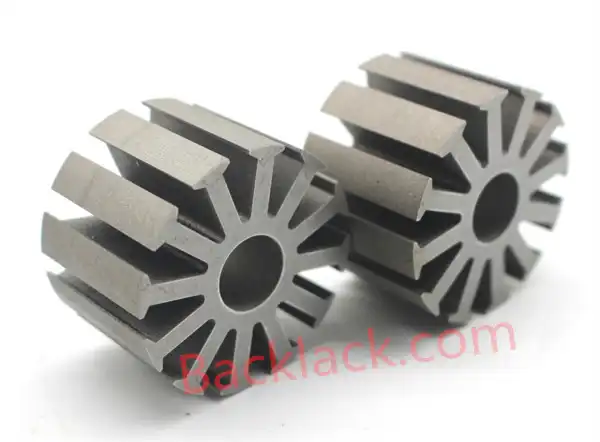
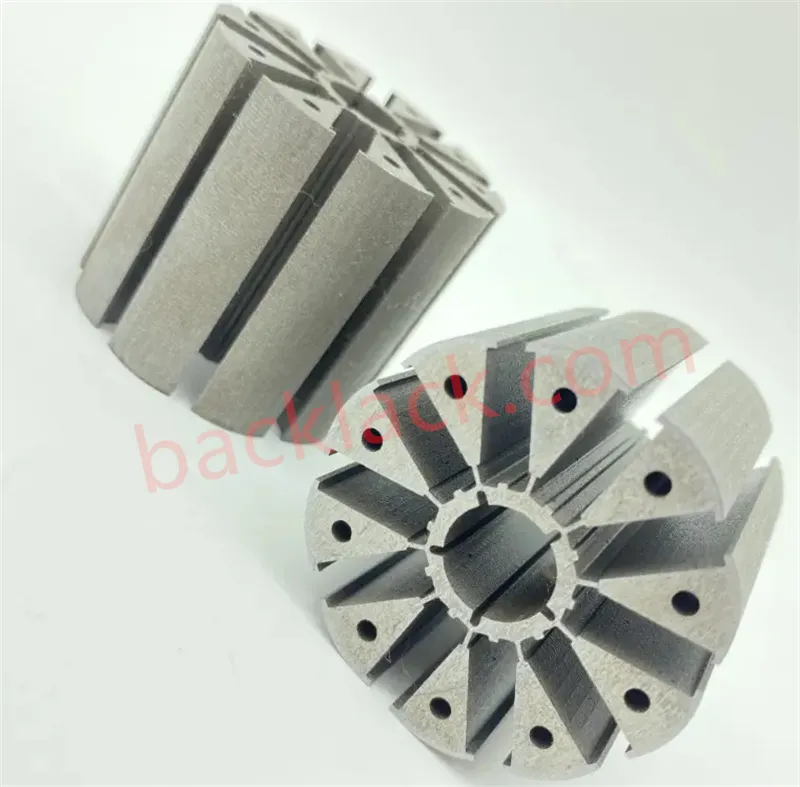
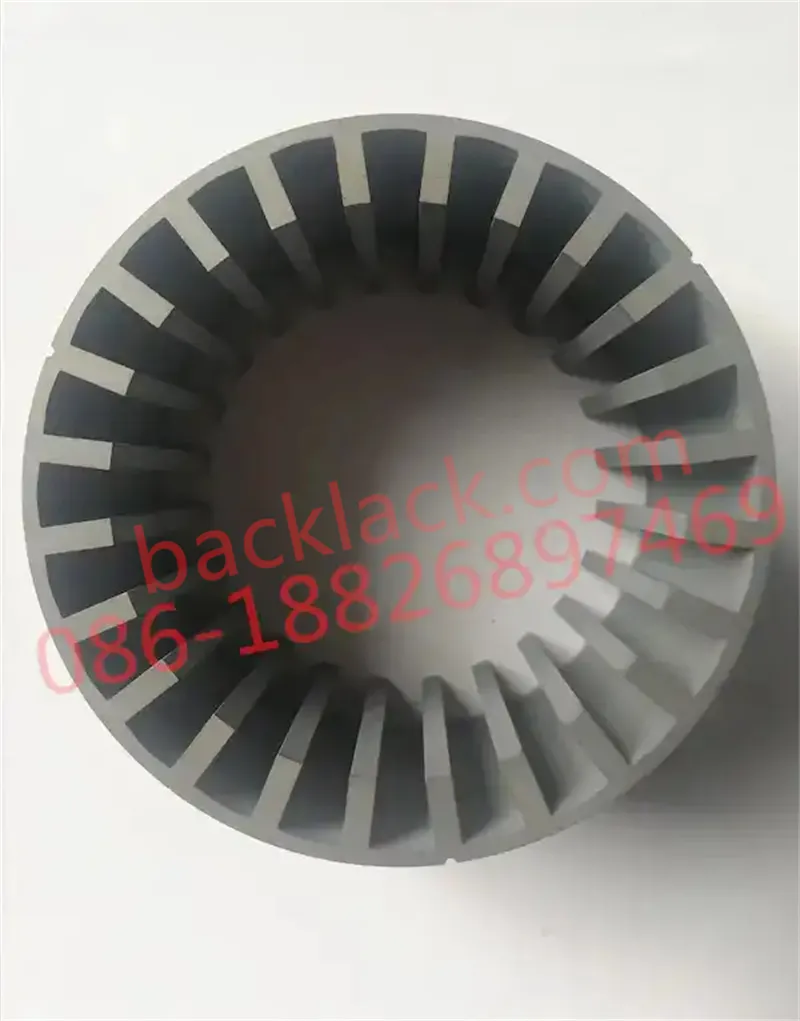
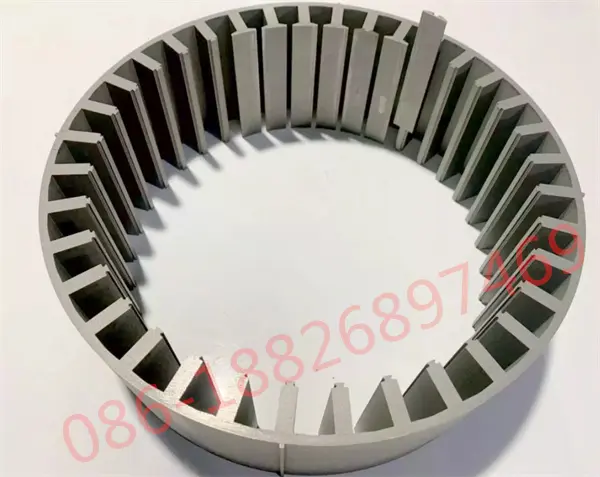
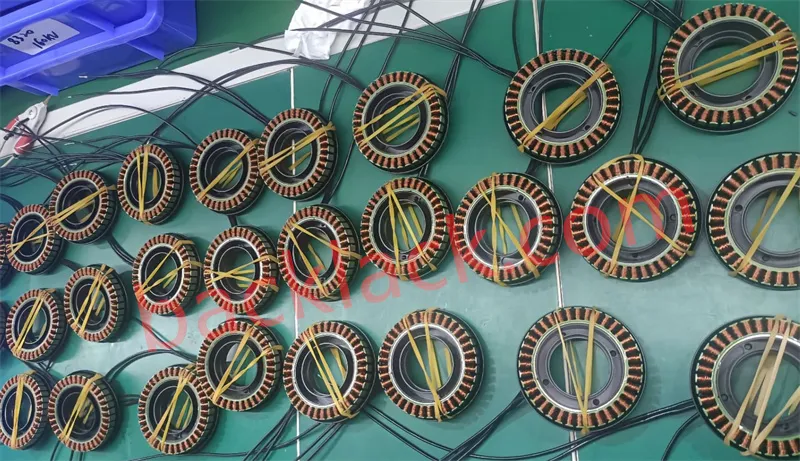
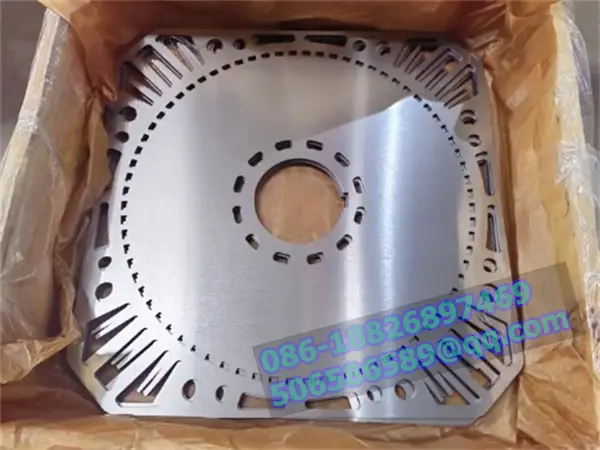
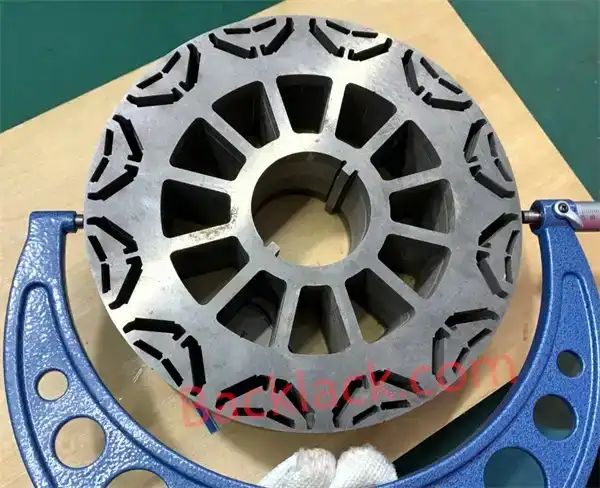
2.速度竞赛:为什么现在装配决定了电机性能
两种趋势正在改写电机核心的规则:
在这种情况下,叠片的连接方式不再是制造细节,而是成为一阶设计变量。不良的接头可能会抵消优质材料的优点——而这正是铆接和焊接的不足之处。
3.为什么铆接和焊接已达到极限
传统的定子和转子叠片通过三种方式固定在一起 –铆接、焊接或机械联锁。每一项都带有随着速度和频率而增长的隐性成本:
- 焊接会产生较大的热影响区。热损伤会降低绝缘性能,会导致叠片之间的边缘短路,而粗糙的焊缝既是外观缺陷,又是性能缺陷——更不用说该过程的环境和能源成本。
- 铆接会使叠片发生物理变形,使磁路变窄,并损坏磁芯所提供的磁性结构。变形是局部的,但磁成本是全局的。
- 两者都是本地固定的。铆钉和焊缝仅固定离散点。连接力有限,在 12,000 – 20,000 rpm 转速下,转子铁芯上的离心和振动载荷远远超过点固定件的设计承载能力。
驱动电机已经以 12,000 rpm 的速度运行,20,000 rpm 的架构正在开发中。依赖于少数铆钉或焊接点的堆叠会发生微移动、疲劳并失去尺寸稳定性——早在磁铁或轴承接近其极限之前。接头,而不是材料,成为最薄弱的环节。
4.自粘磁芯的工作原理
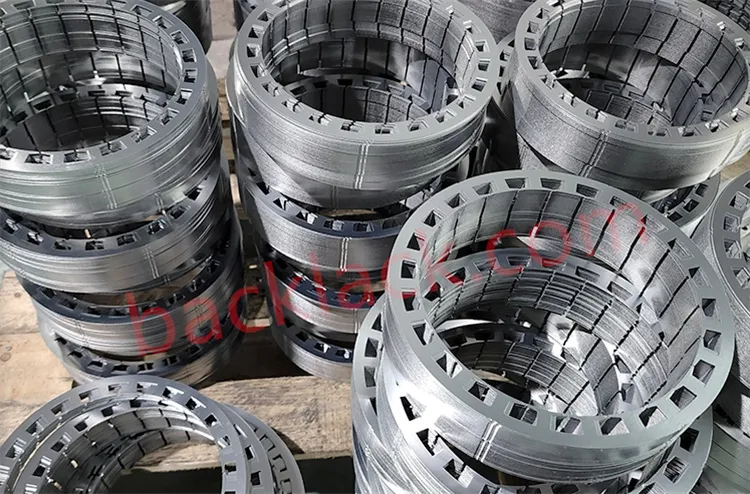
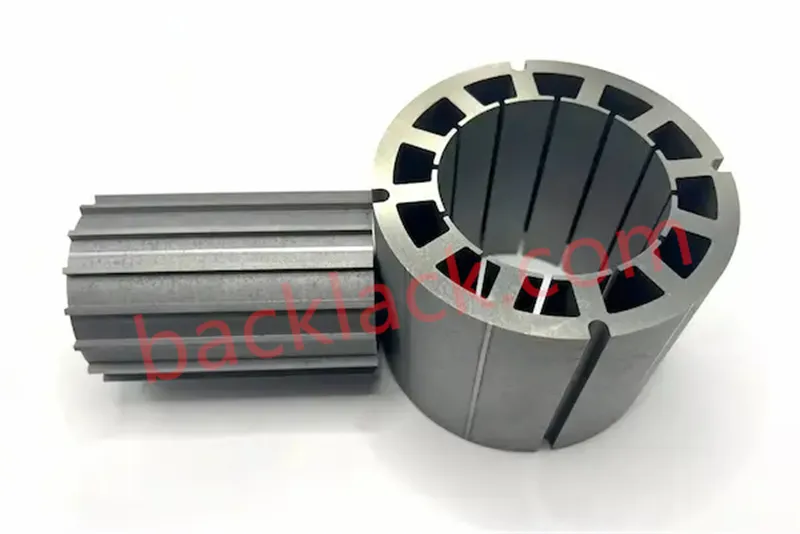
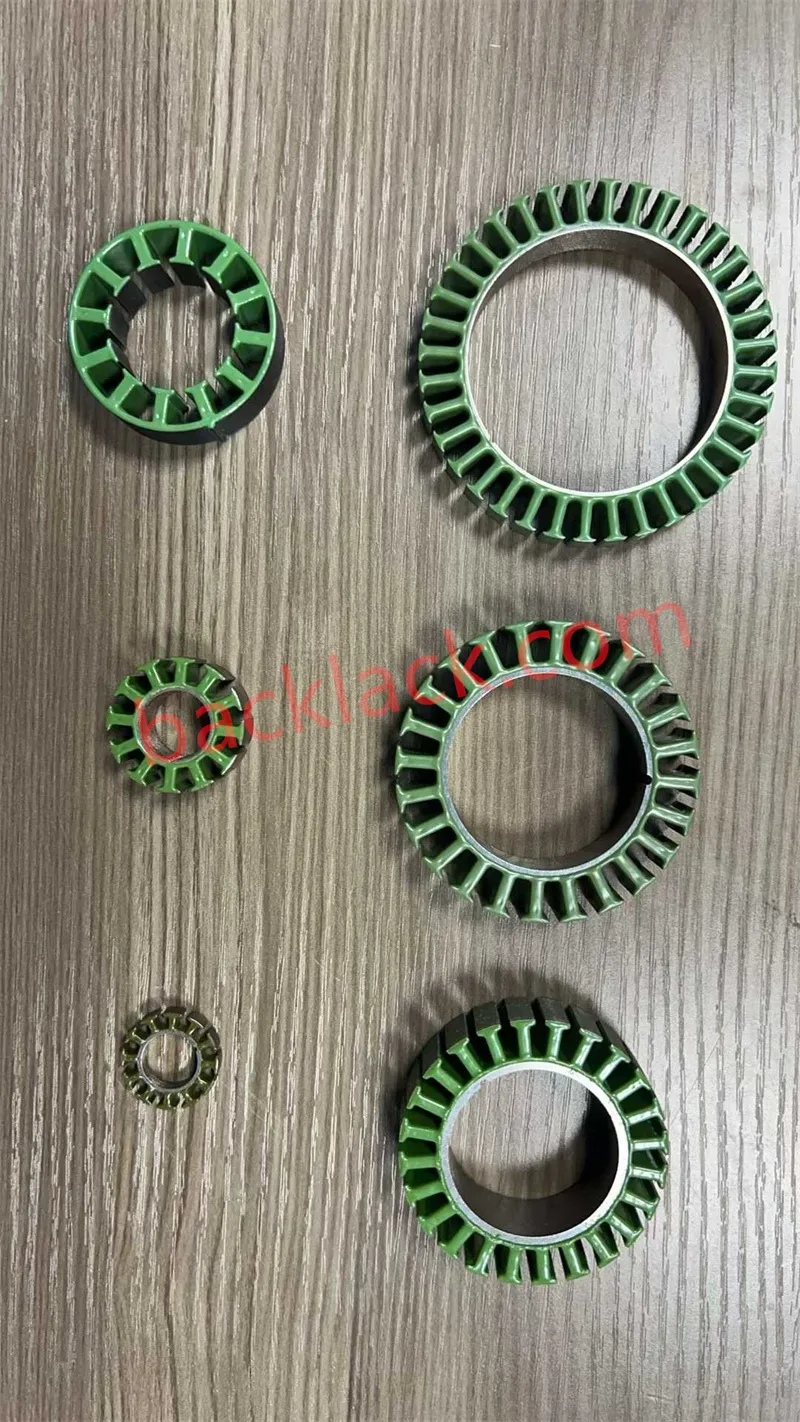
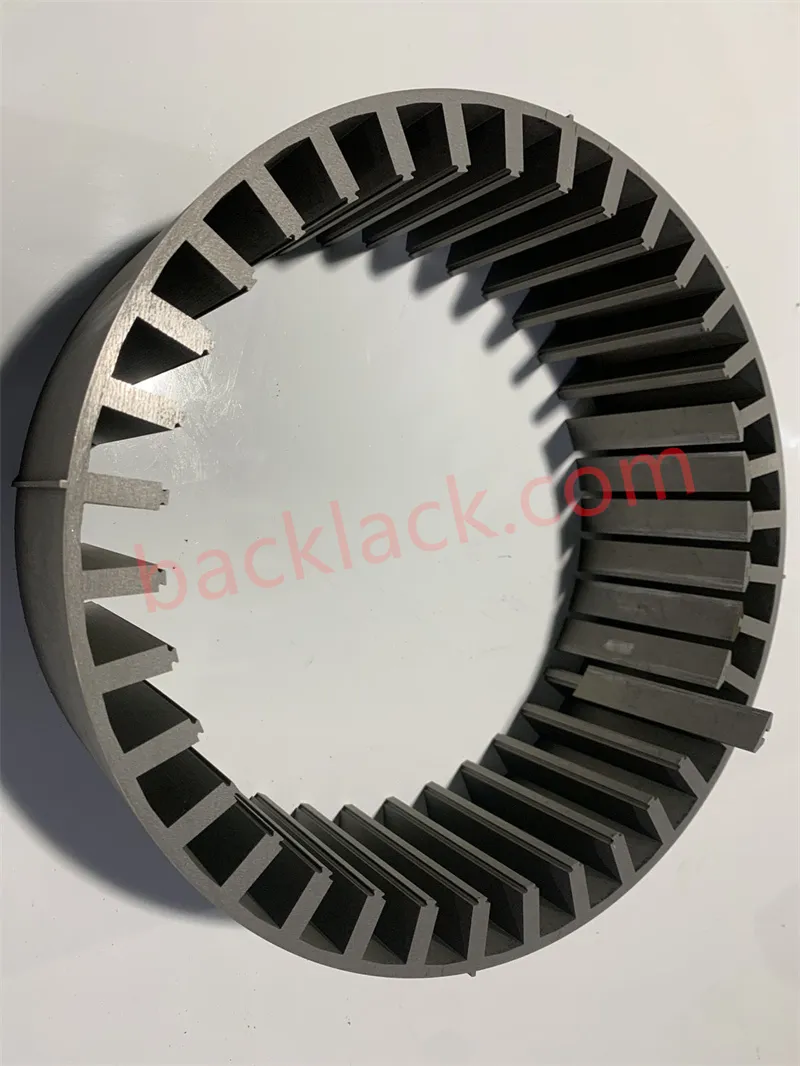
这个原理很优雅,因为它存在于钢涂层本身内部。自粘电工钢带有含粘合剂的涂层,在室温下完全不粘 –因此,该材料的处理、堆放和运输与普通涂层钢完全相同。只有当您希望它发生时,这种联系才会发生:
- 叠片堆叠至目标堆叠高度。
- 在受控条件下施加压力和热量。
- 粘合剂熔化、流动、填充层压板之间的微小间隙并固化。
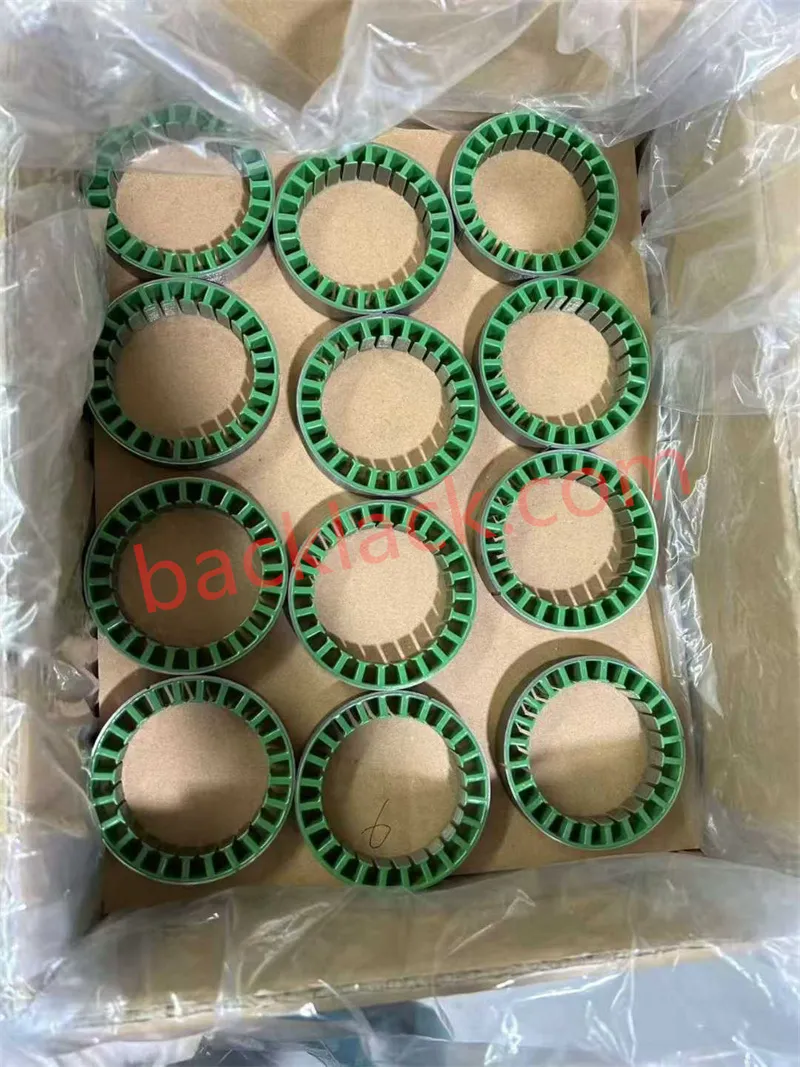
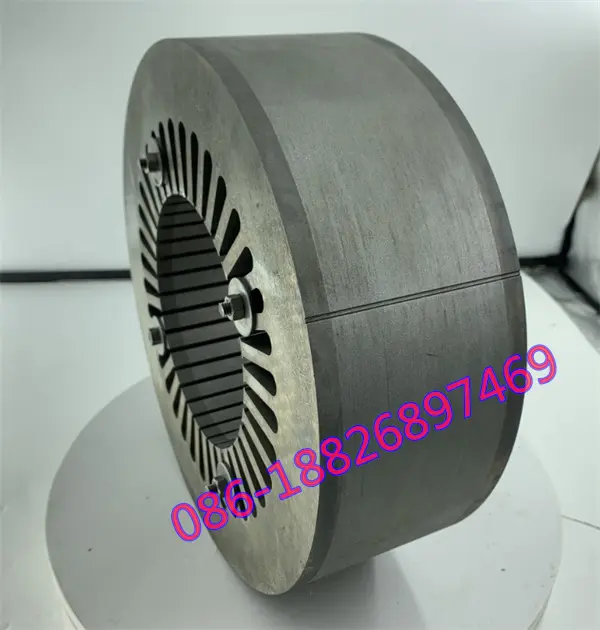
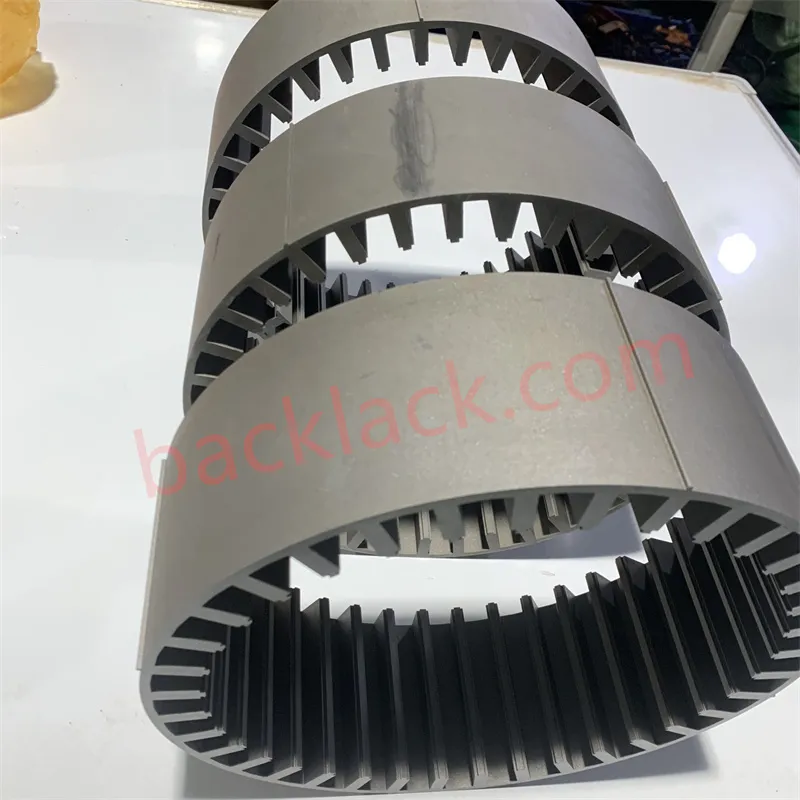
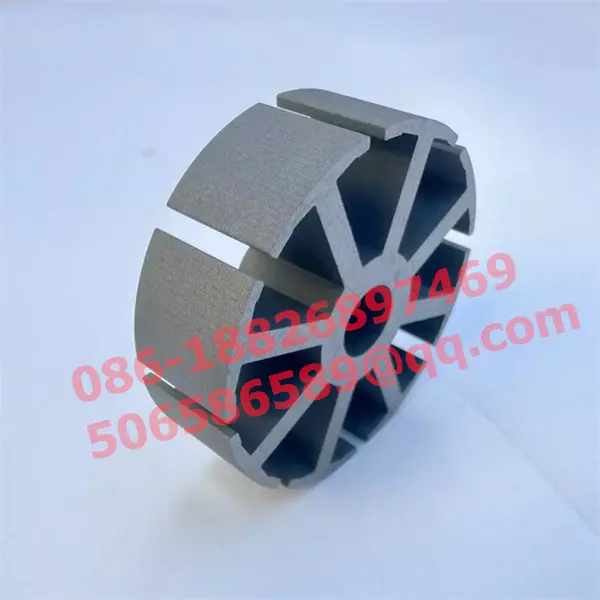
- 结果是一个刚性的整体——没有铆钉、没有焊缝、没有紧固件。
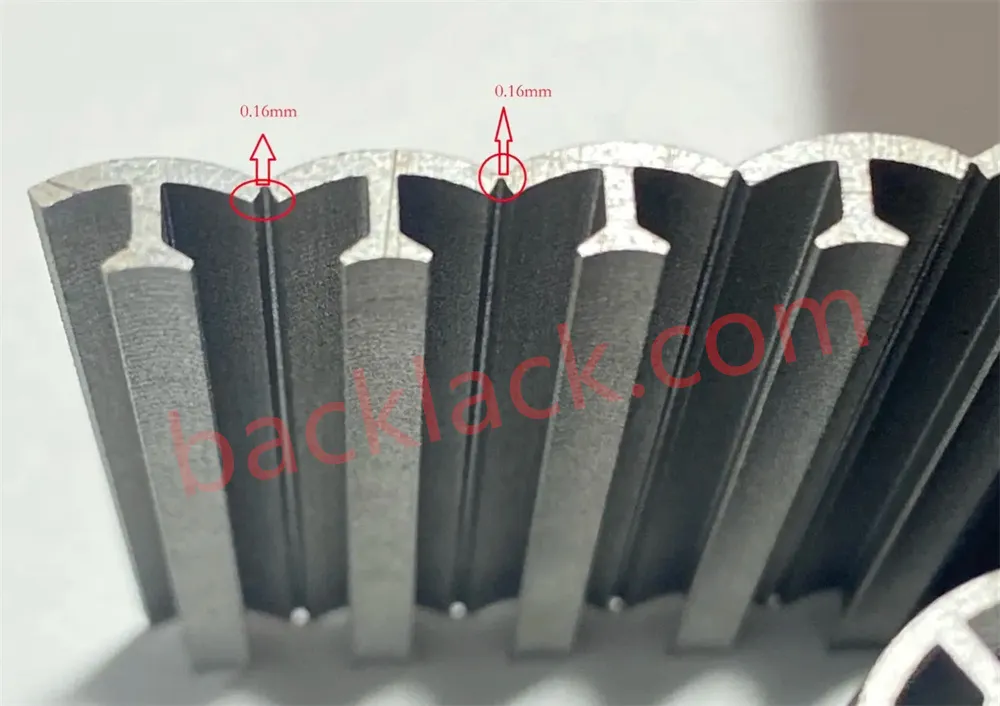
由于粘合剂润湿了每个叠片的整个表面区域,因此接头是连续的而不是点状的。这同时改变了核心的机械、磁性、声学和热行为。
5.数据显示什么:自粘与焊接
粘合磁芯与焊接磁芯的对比测试(磁感应强度 1.5 T,50 Hz,相同的测试条件)始终显示相同的图片:
| 测量 | 自粘芯与焊接芯 | 工程意义 |
|---|---|---|
| 铁芯损耗 | ±5% | 铁道中的热量更少——直接保护效率并降低热负荷 |
| 励磁电流 | ±9% | 磁化更容易,驱动负担更低 |
| 噪音(相同感应) | ±5分贝 | 来自核心本身的声能减少约 45% |
| 轴向振动(激振状态) | 焊接几乎为零与可测量 | 单片粘合阻尼磁致伸缩和谐波激励 |
| 径向振动 | 与轴向结果相同 | 各个方向一致的 NVH 优势 |
与铆接相比,粘合铁芯在使用中也更加稳定:全面积粘合抑制了叠片之间的微动,减少了机械损伤产生的涡流路径,并且无需端板、压环和紧固件——在相同的电机长度下释放轴向空间以实现更长的有效磁芯。
6.超薄连接:材料&工艺
当叠片变薄时,铁损就会下降——这就是为什么核心从来都不是实心块的原因。理想的选择是能够可靠组装的最薄钢材。但这里存在一个悖论:超薄钢正是铆接无法处理、焊接无法触及的材料。
- 铆接超薄钢实际上是不可能的——根本没有足够的材料来形成可靠的机械接头而不破坏叠片。
- 激光焊接超薄钢在层之间产生局部导电——这正是薄叠片所要防止的短路路径。
自粘合解决了组装问题,且不会增加任何磁性损失。该粘合剂不导电、不变形,并且不会产生热影响区。这就是为什么粘合是 0.10 毫米高硅电工钢等高性能薄规格材料的天然伴侣。
事实上,材料和工艺是一起验证的。 JFE Steel 自己演示的 0.10 毫米 10JNEX900 电机铁芯采用室温冲压并采用粘合作为叠片固定方法 –他们的电机评估(4 极 IPM 电机、Φ105 毫米定子、45 毫米堆栈)显示,与高级传统无取向钢相比,5,000 转/分钟以上的效率提高了大约 2 个百分点。
超薄钢消除了频率造成的损耗;粘合的叠层消除了装配时可能增加的损耗、噪音和结构风险。铆接的薄钢仍然会出现边缘短路和堆叠颤动的问题。粘合厚钢仍然无法修复谐波损耗。你两者都需要——而这种组合正是自粘芯所提供的。
7.自粘消除了什么:更长的磁芯、更高的功率密度
除了损耗和噪音之外,粘合铁芯还改变了电机的机械布局。由于不需要铆钉、压力环、端板或紧固件将堆叠固定在一起,因此它们占用的空间可以用于放置活性磁性材料:
- 同一包装内的有效堆叠长度更长——直接提高扭矩和功率密度。
- BOM 和装配线上的零件更少 –物流更简单,公差链更少。
- 更干净、更精确的堆叠——严格的堆叠高度和平行度控制,无机械变形。
- 设计自由——现在可以可靠地生产和固定铆接或互锁无法固定在一起的形状和牙齿几何形状。
8.自粘芯已成为标准
该技术已经从极端应用转向主流,采用者名单读起来就像电力经济的路线图:
国防与国防航空航天
军事航天、潜艇和特种车辆——振动、噪音和可靠性都是不容忽视的。
空中机动性
电动飞机和无人机/无人机推进系统。
地面交通
电动汽车驱动电机、高铁和磁悬浮牵引。
海洋
电动船和休闲电动船。
功率转换
高效率发电机、电动机和变压器。
新能源系统
机器人、氢燃料电池汽车和飞轮储能。
所有这些都适用相同的设计驱动因素:更高的速度、更高的功率密度、更低的噪音和更长的使用寿命——正是自粘芯所提供的特性。
9.来自 Backlack® 的定制自粘芯材
我们制造的精密电机铁芯完全符合该技术所需的组合 –通过全区域粘合连接薄的高硅电工钢。我们的服务覆盖全链条:
- 材料选择。我们帮助您选择适合您的速度和频率的等级 –从超薄 0.10 毫米高硅钢(例如 10JNEX900)到传统的薄规格钢种 –用损失数据来证明选择的合理性。
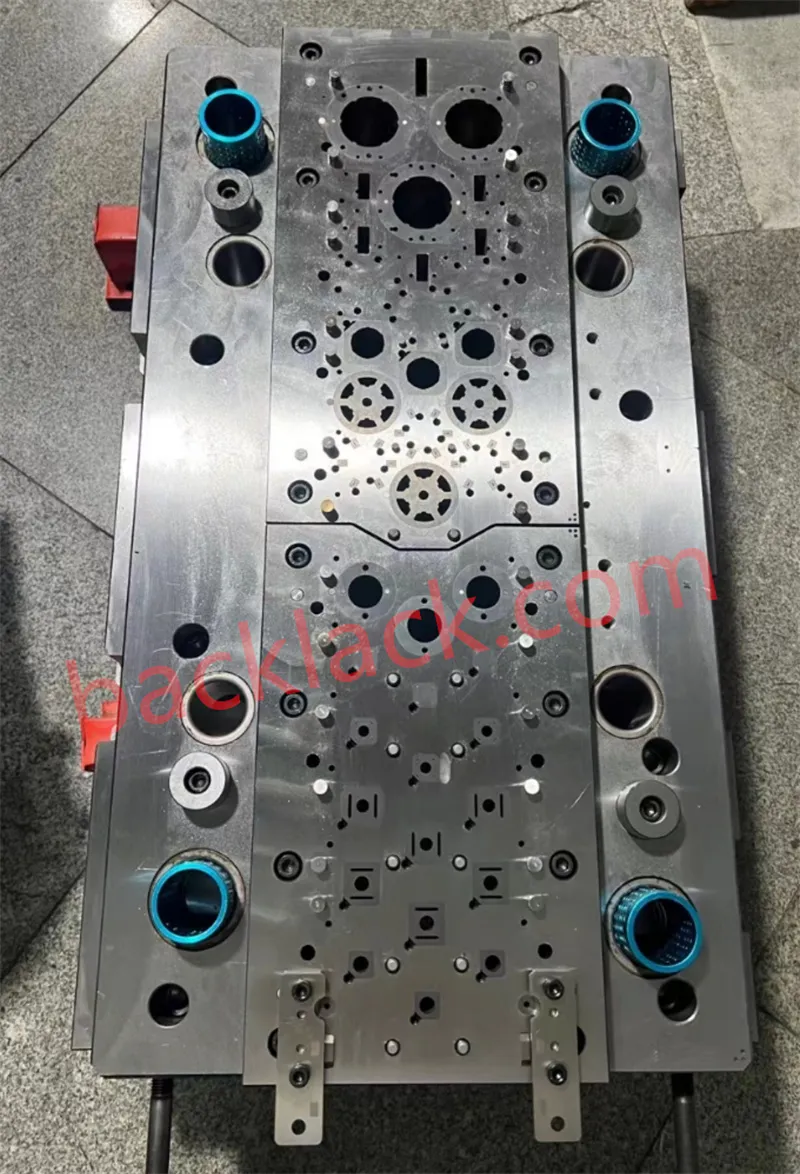
- 模具设计与制造冲压。为薄、脆、高硅材料开发的精密级进模和低毛刺冲压。
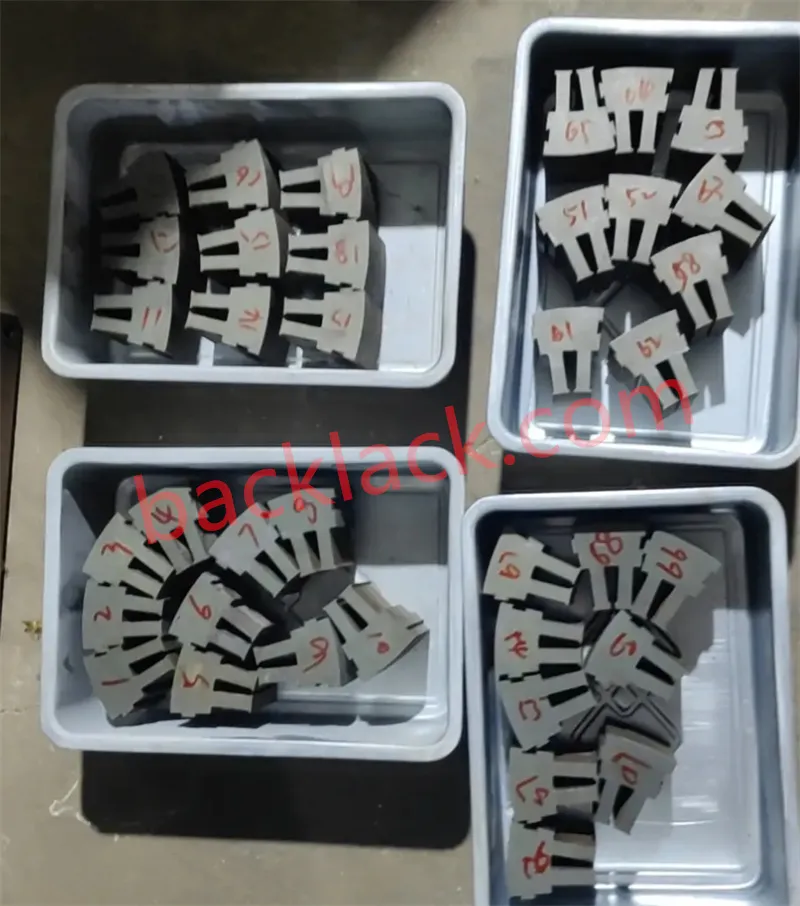
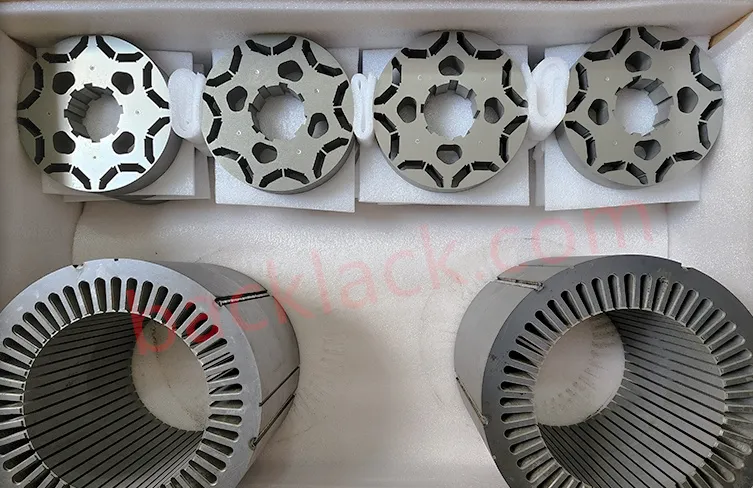
- 自粘组装。在受控压力和温度下进行全面积粘合,将叠片熔合成刚性、尺寸精确的转子和定子叠片。
- 检验与检测送货。发货前验证堆叠高度、平行度和几何形状 –根据您的 BOM 提供可缠绕或可组装的磁芯。
关于后差?
铆接、焊接等传统组装方法会破坏磁路结构,导致严重的热损伤或边缘短路,成为高速、高效驱动电机制造的主要瓶颈。作为专业的电机铁芯精密制造商,Backlack®攻克超薄高硅电工钢片连接关键行业瓶颈。通过集成精密低毛刺级进模冲压、全区域热压粘合剂固化和严格的堆叠平行度控制,我们消除了层间短路,降低了磁芯损耗 (-5%),降低了励磁电流 (-9%) 和阻尼噪声 (-5 dB)。我们为电动汽车驱动电机、电动航空航天推进系统、医疗机器人和高性能电磁系统提供从电工钢线圈到可缠绕转子和定子堆栈的交钥匙、单一来源精密制造服务。
准备好消除层间损耗并解决高速电机铁芯组装瓶颈了吗?
请立即联系我们的工程团队,索取自粘定子和转子原型样品,或获取完整的材料选择和材料选择。对您的电机图纸进行层压粘合 DFM 评估!