在当今快速发展的电气化、移动化和具身人工智能时代,从高效电动汽车和高功率密度电动垂直起降飞行器到高精度人形机器人关节等各种应用都对功率密度和 NVH(噪声、振动和不平顺性)性能提出了前所未有的要求。
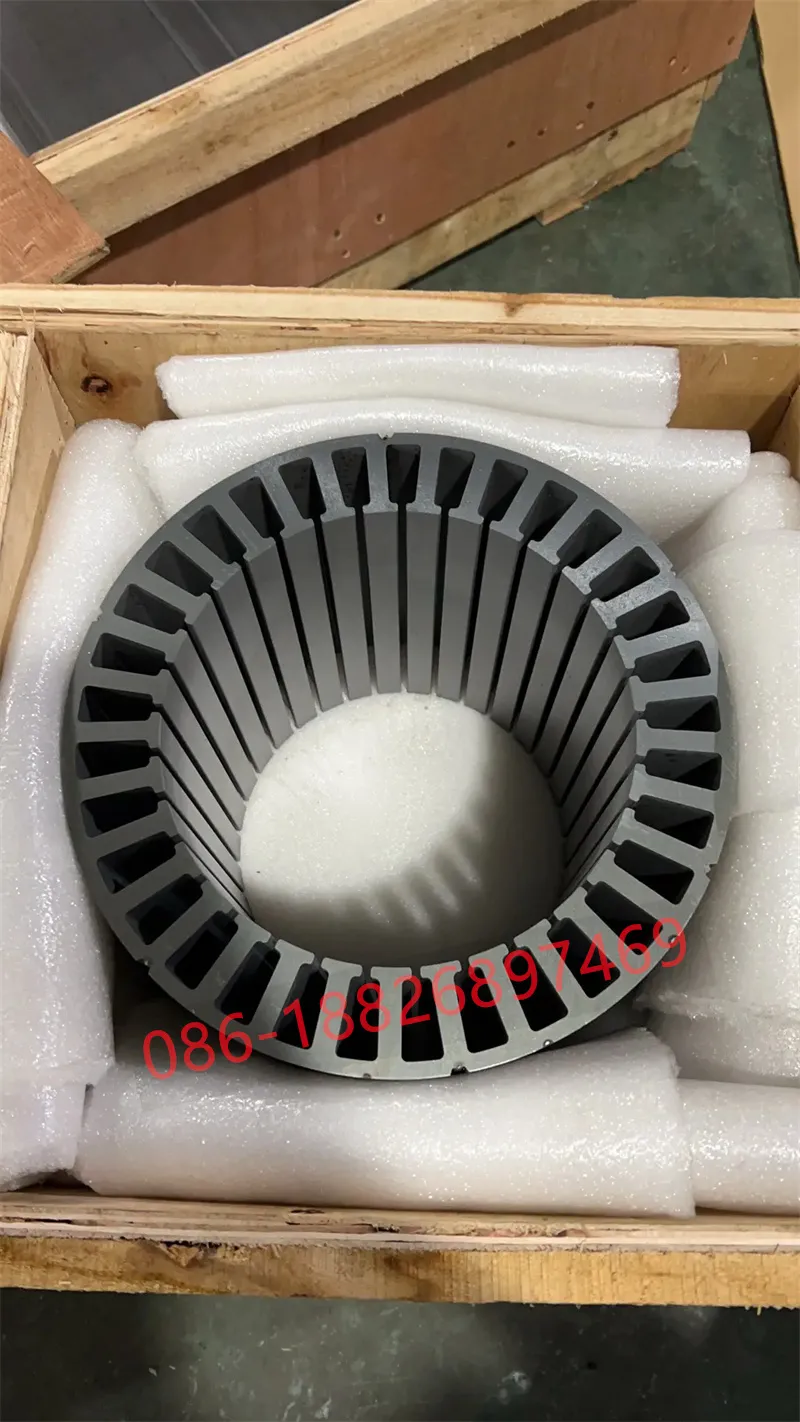
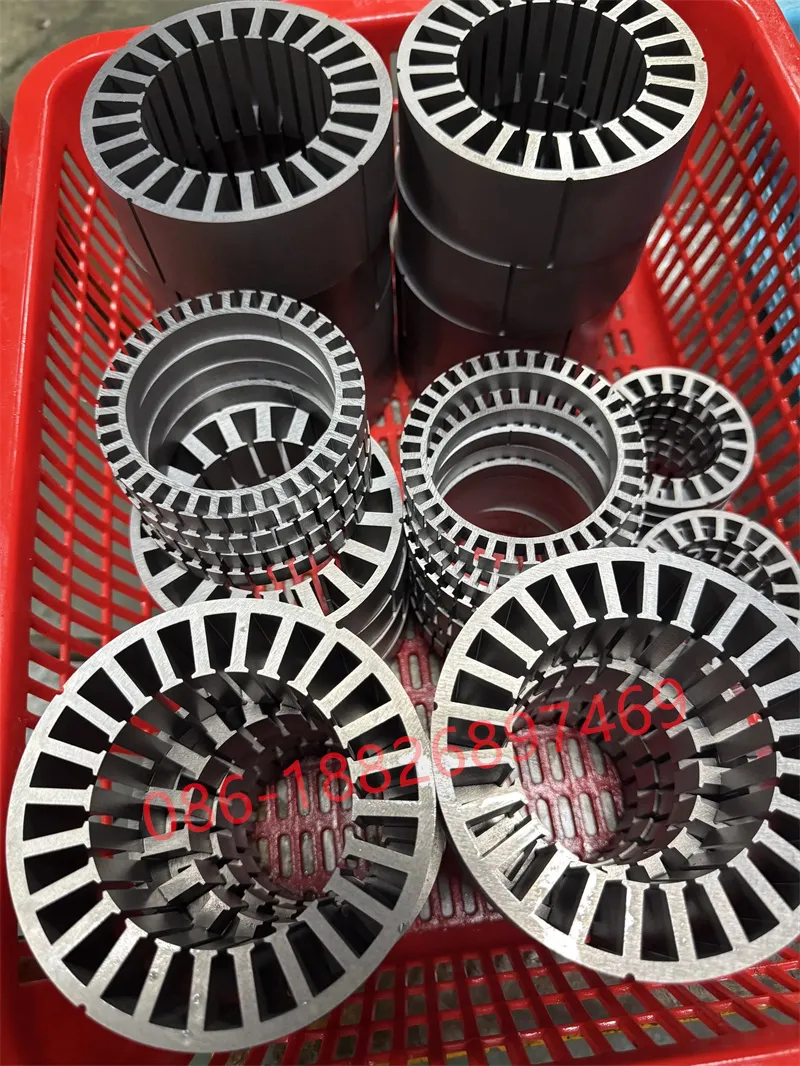
在电磁能量转换的核心领域,多槽永磁同步电机(PMSM)定子铁芯已成为高性能电机驱动的最终标准。
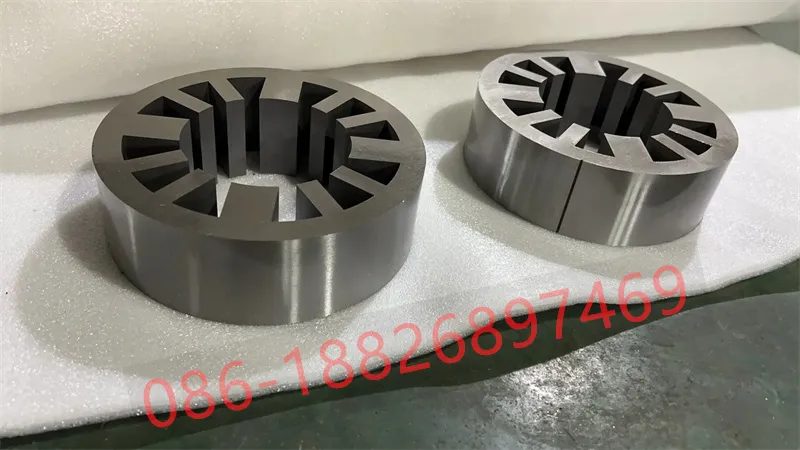
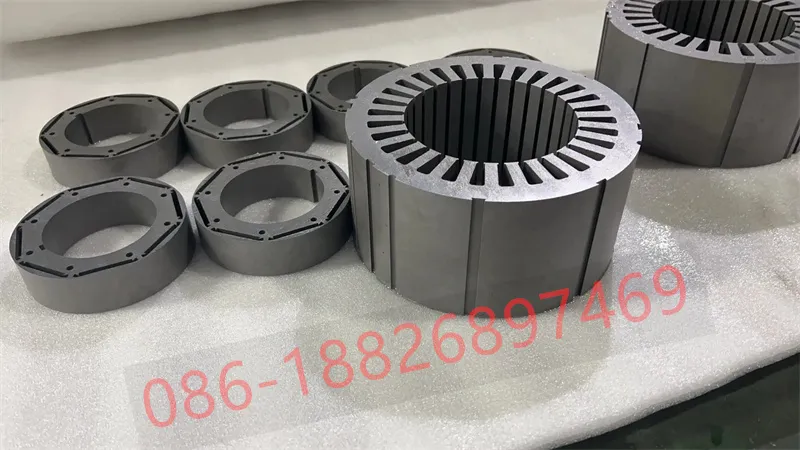
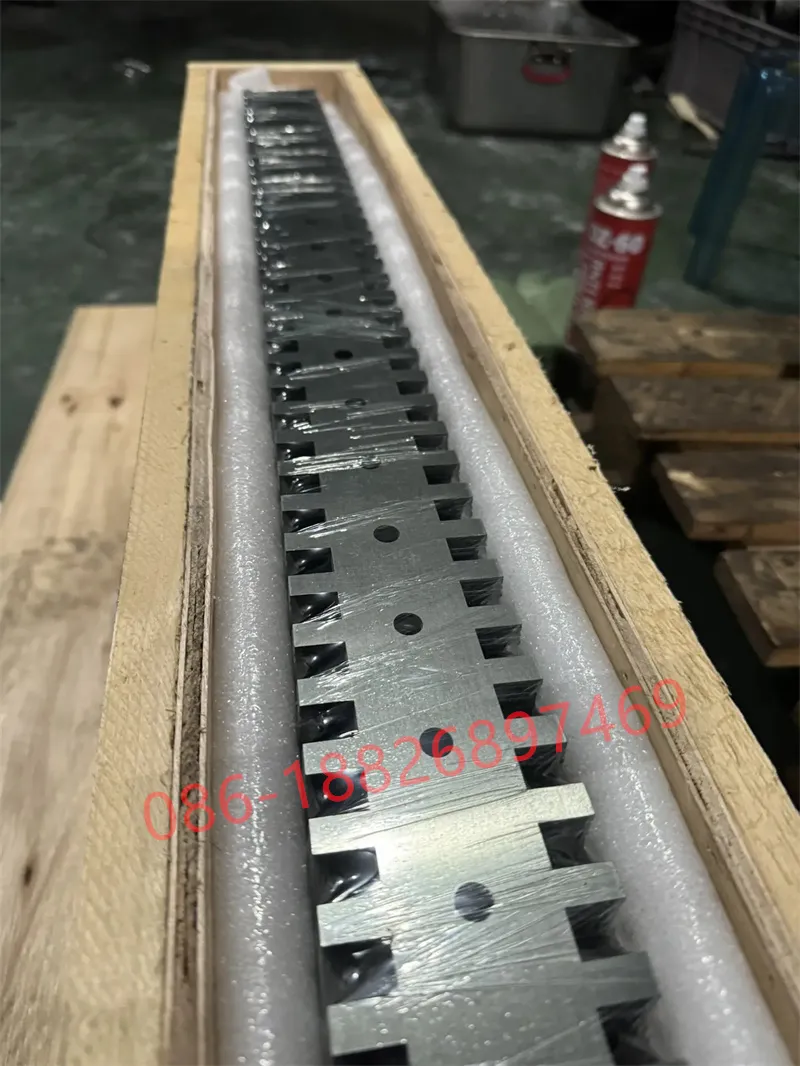
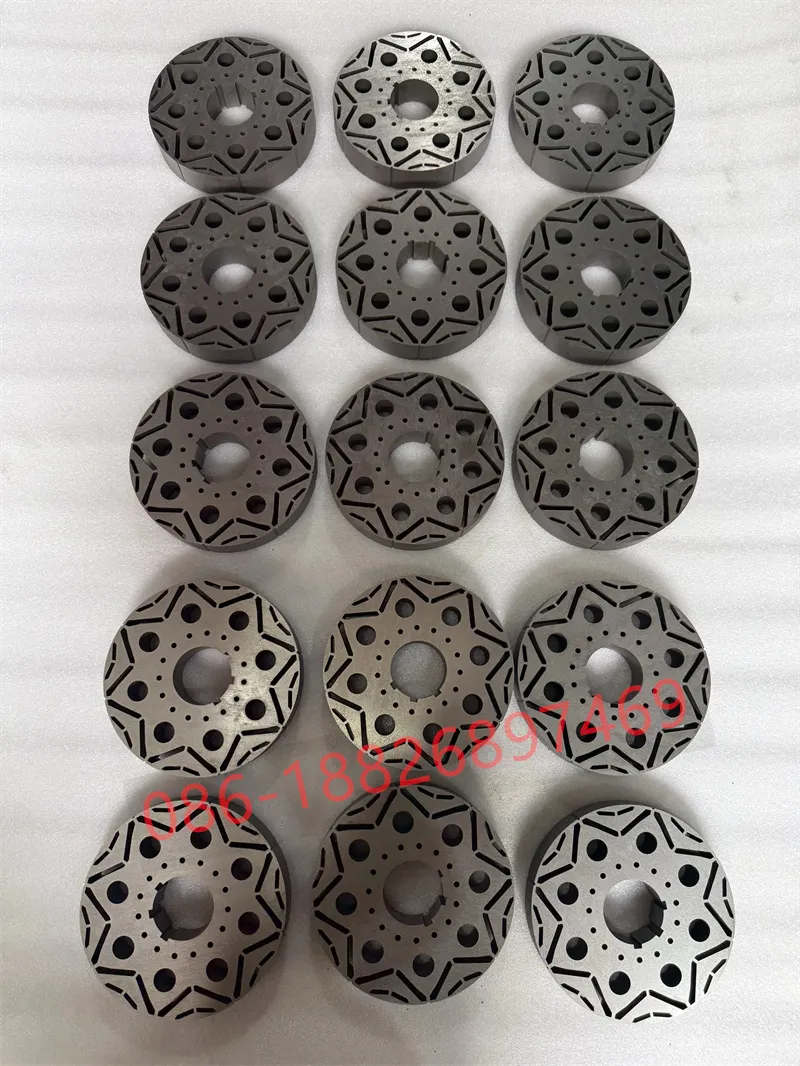
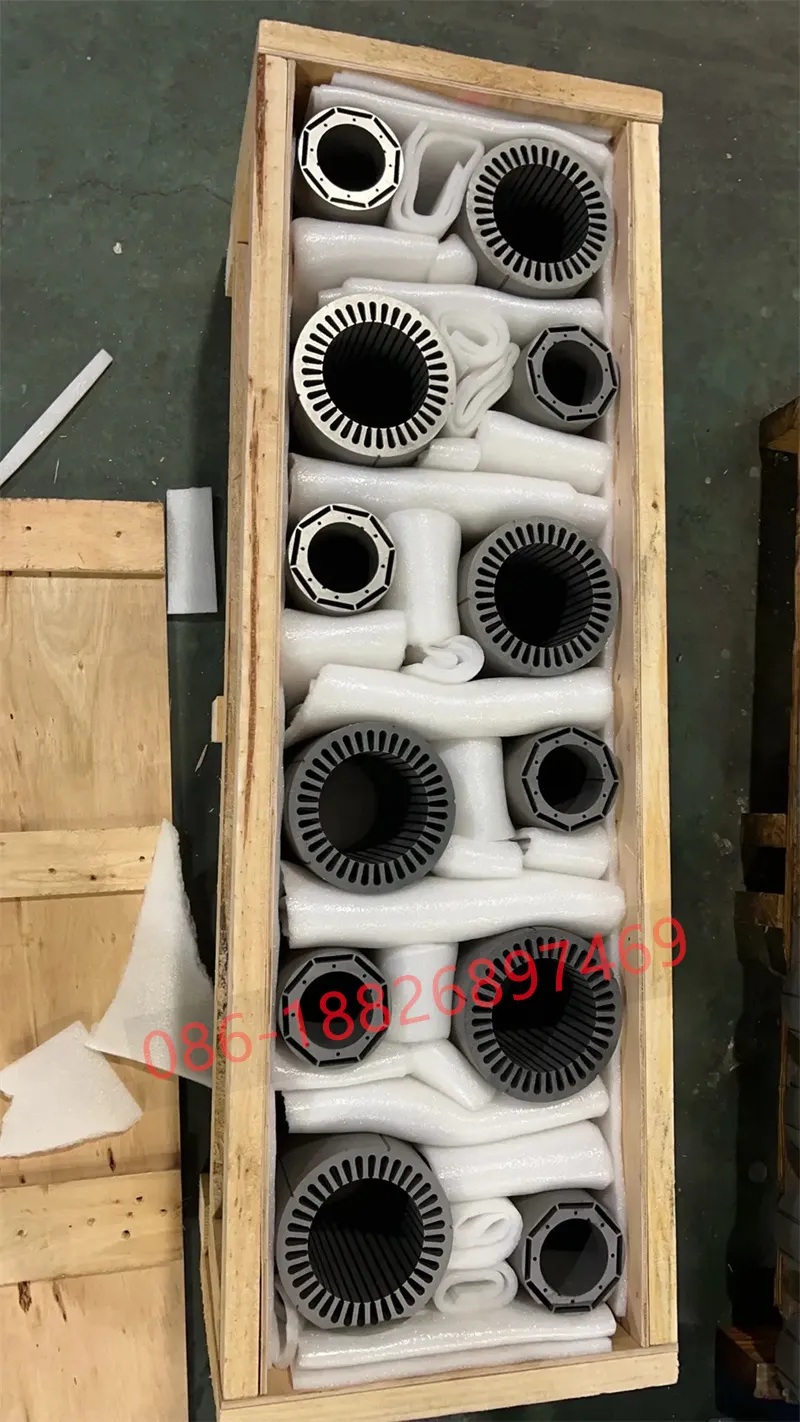
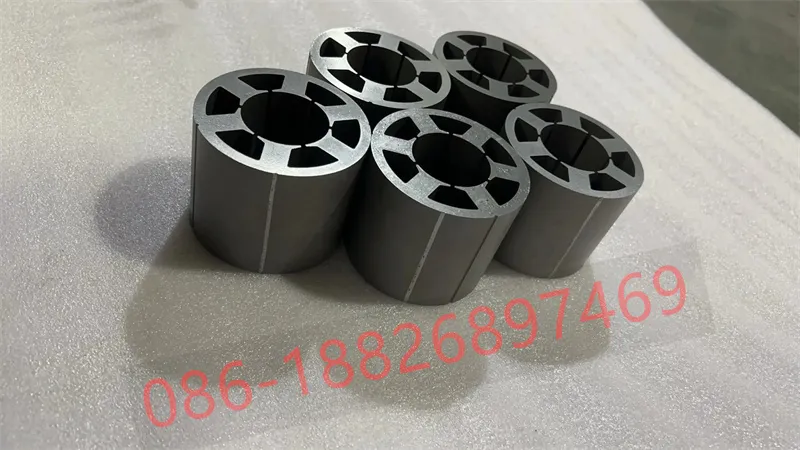
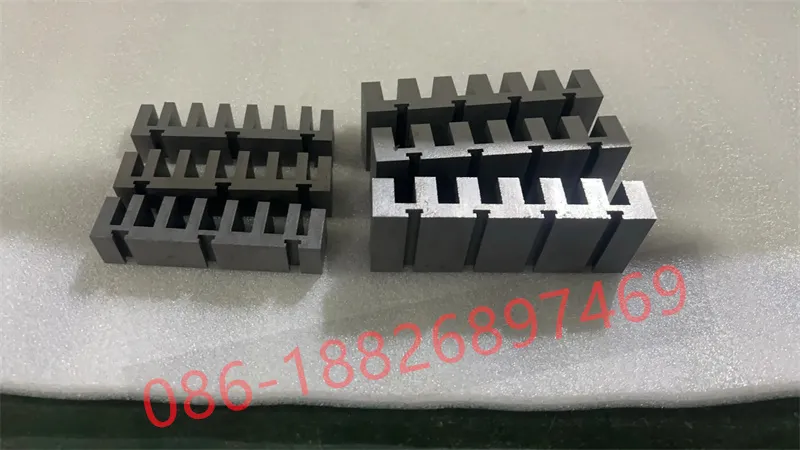
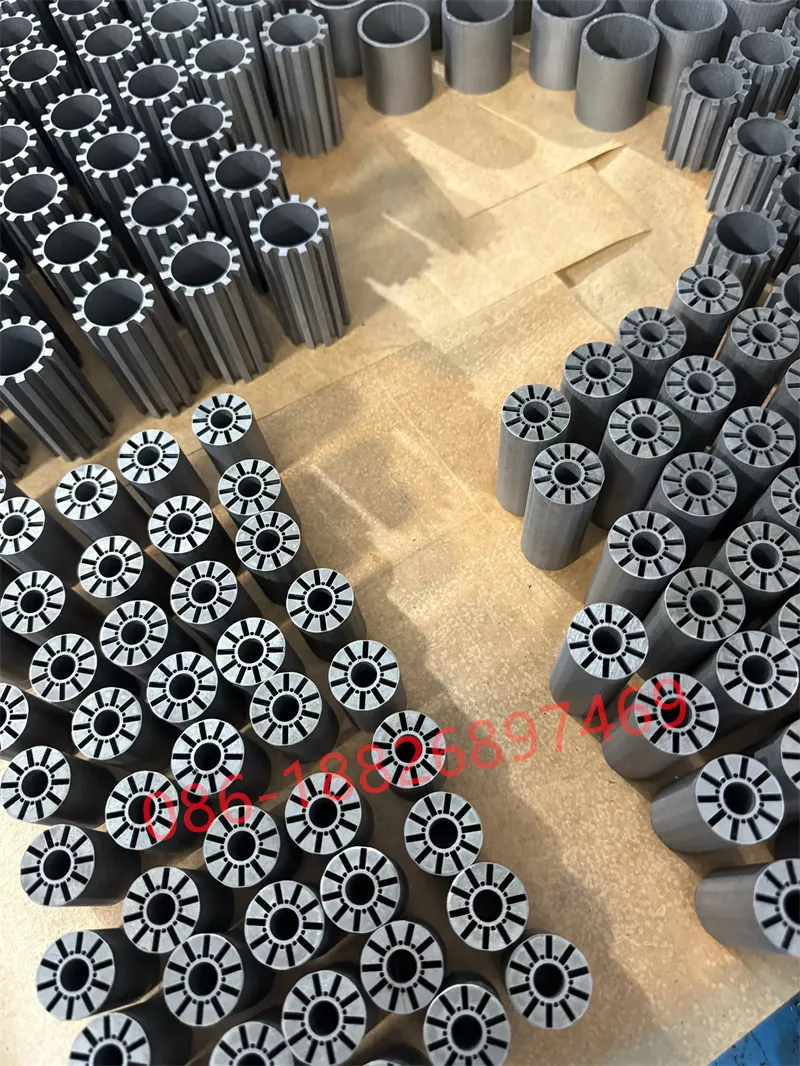
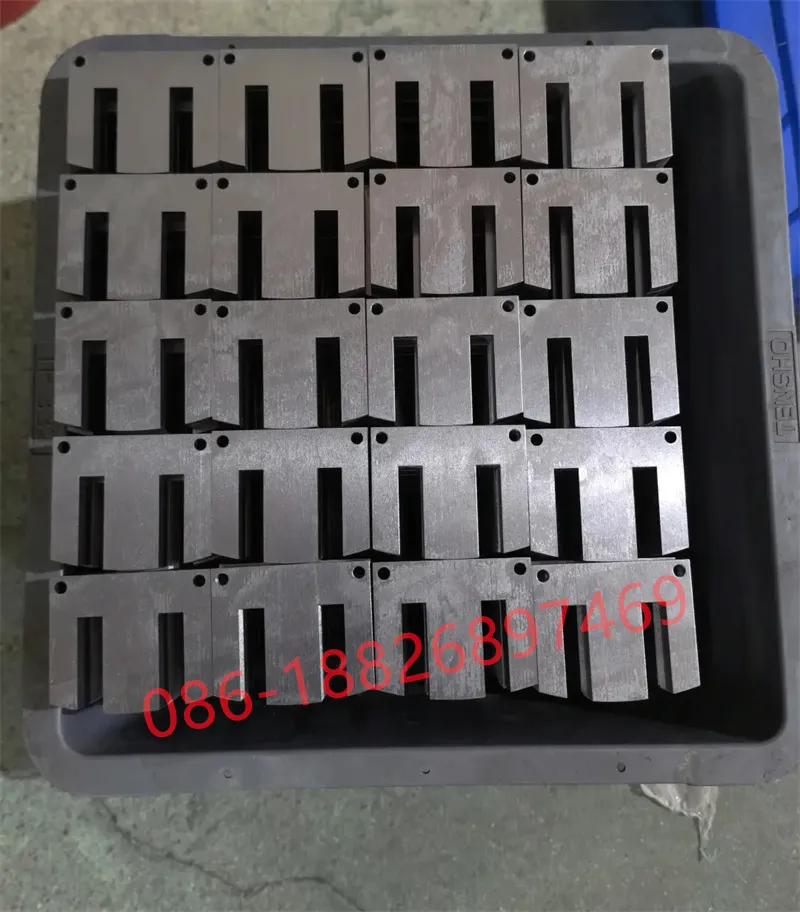
作为一家专门定制电机定子和转子叠片的制造商,友友公司从可制造性设计 (DFM) 和精密生产的角度,深入探讨了多槽永磁同步电机定子铁芯的工程优势、应用领域和制造突破。
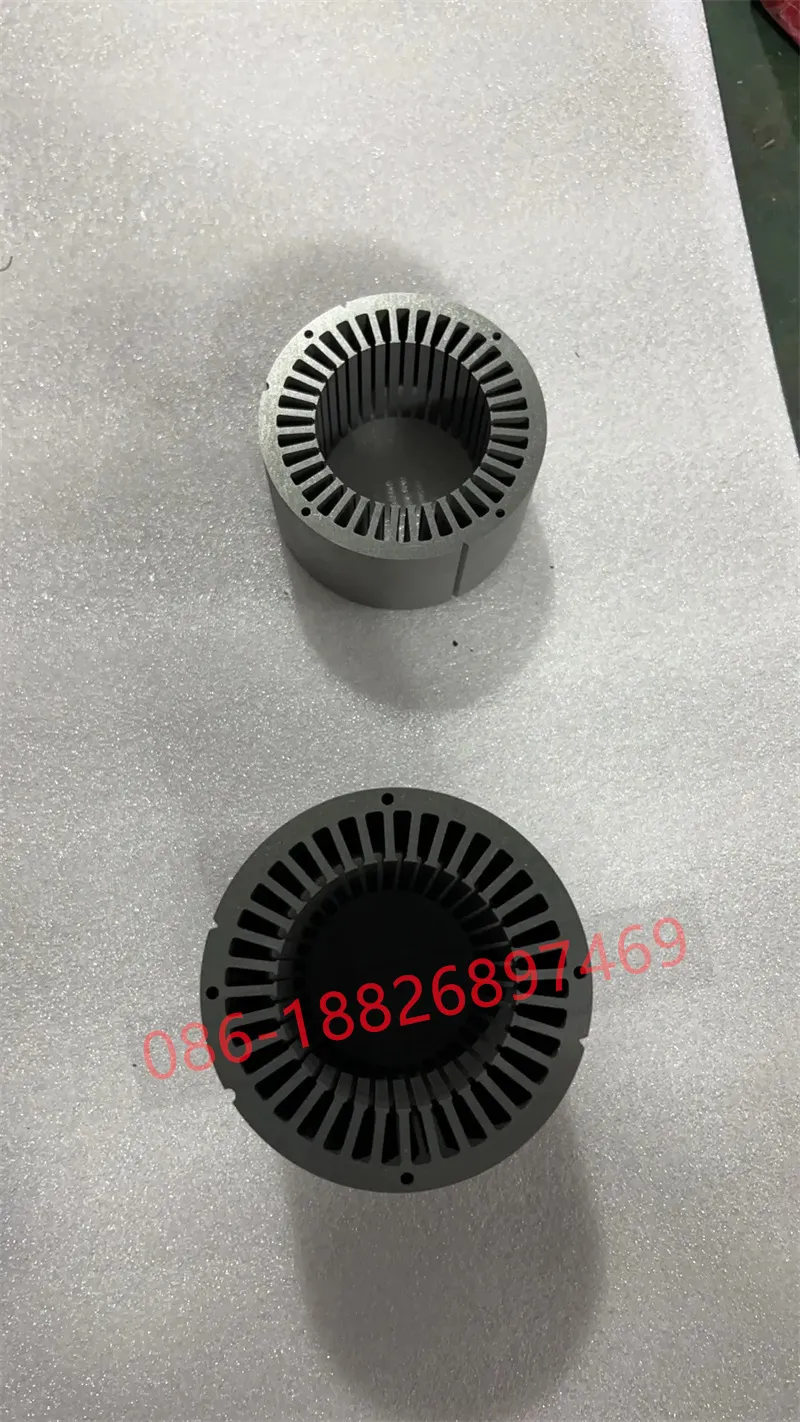
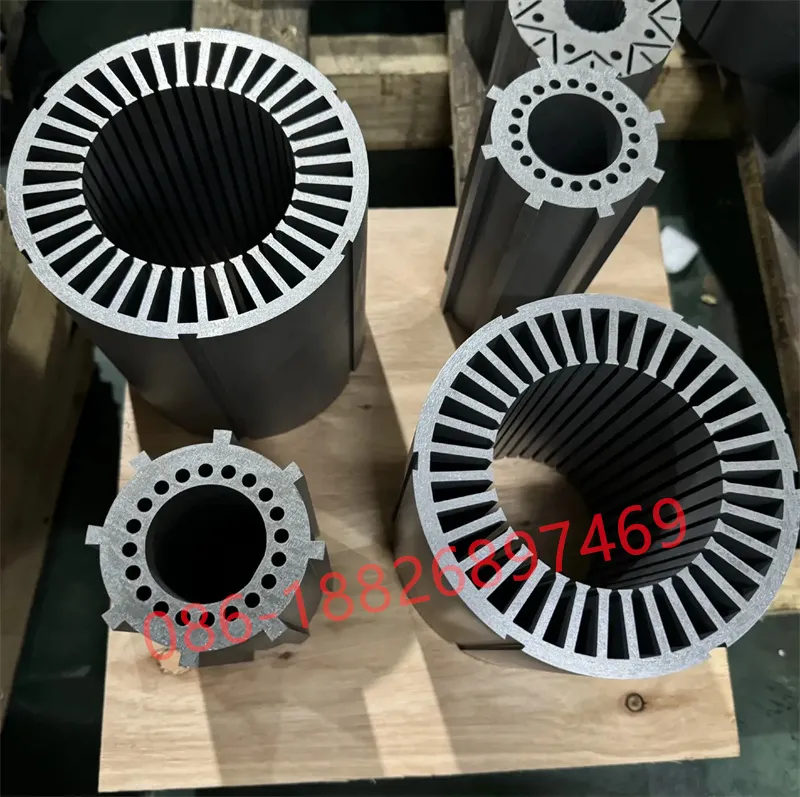
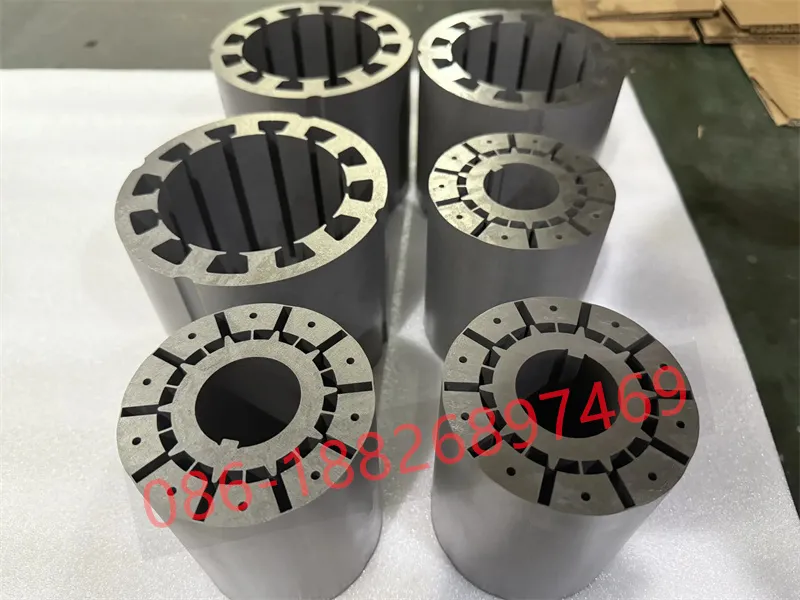
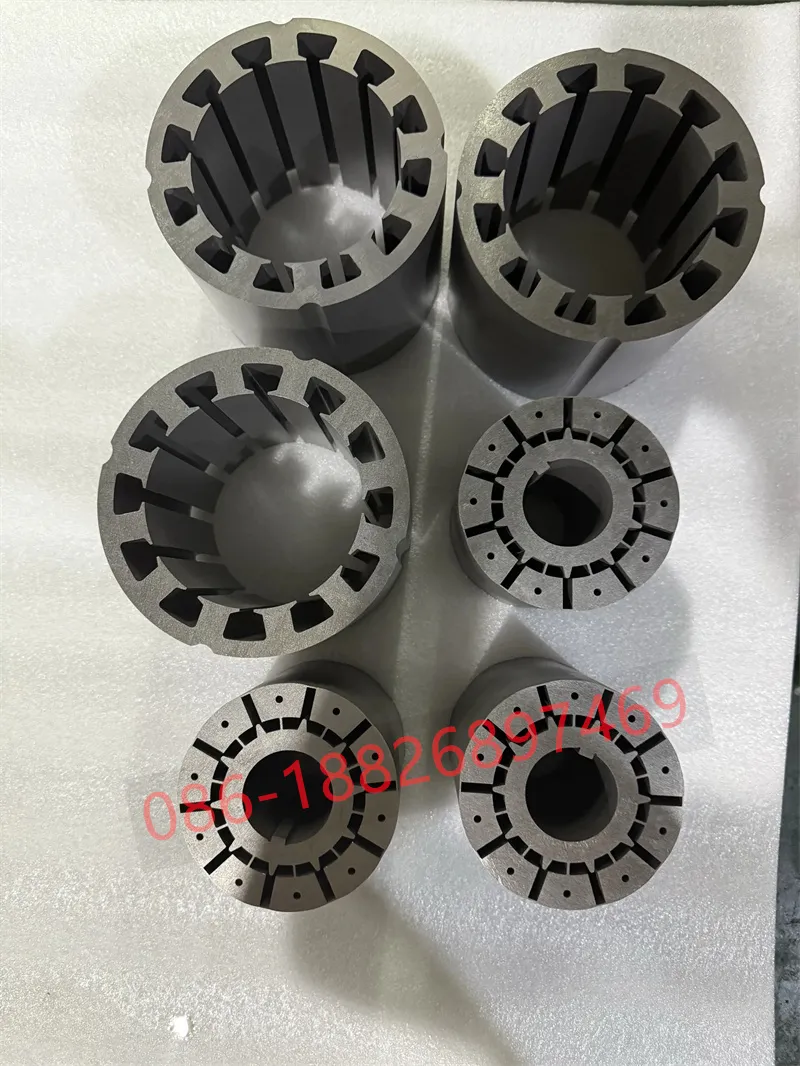
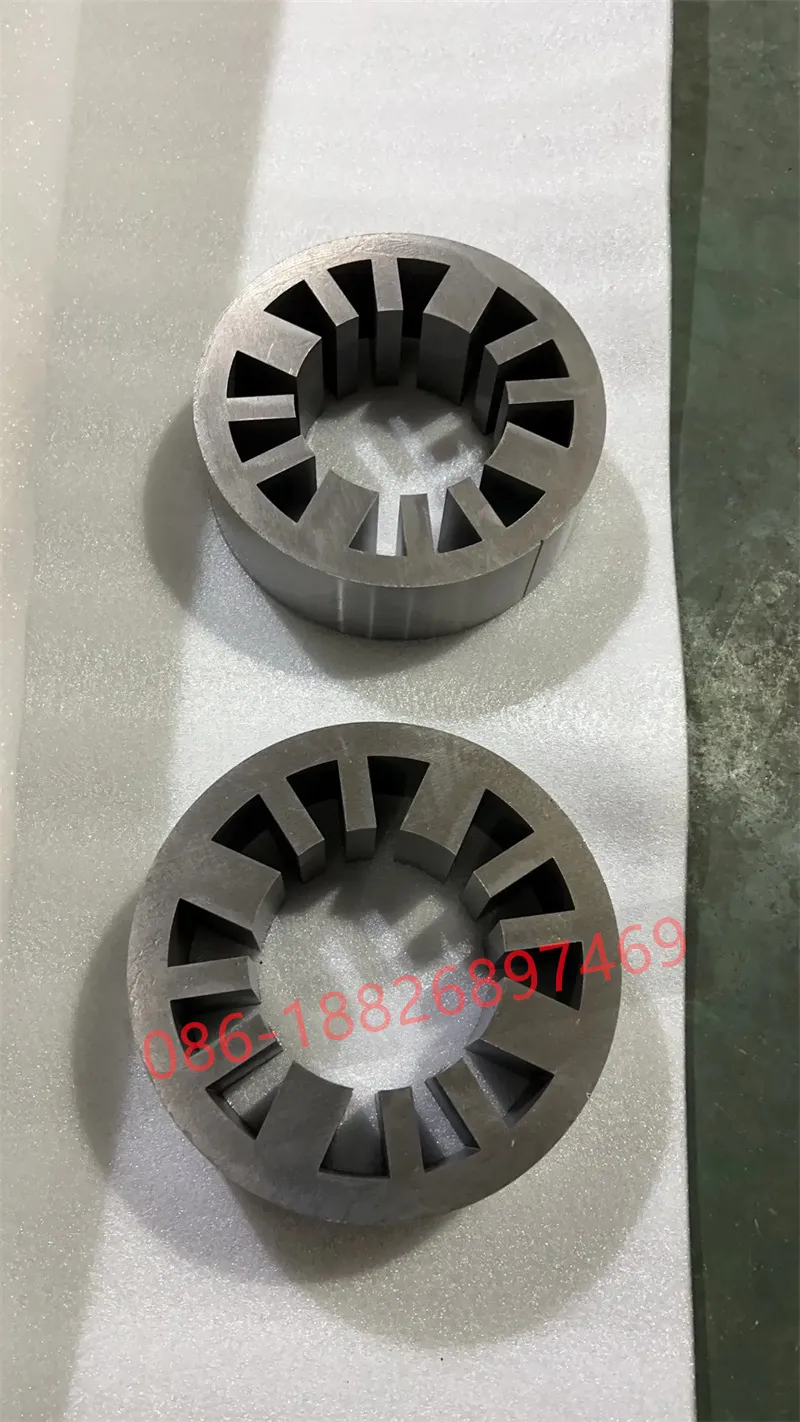
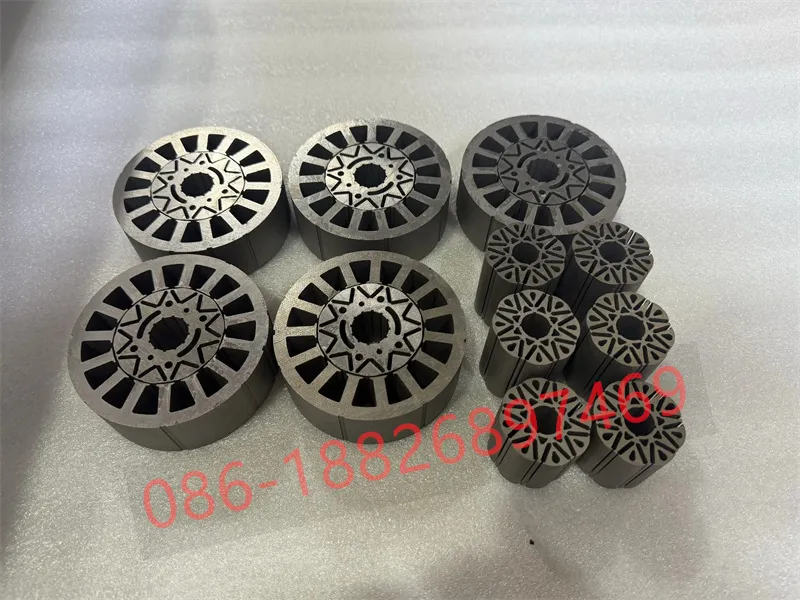
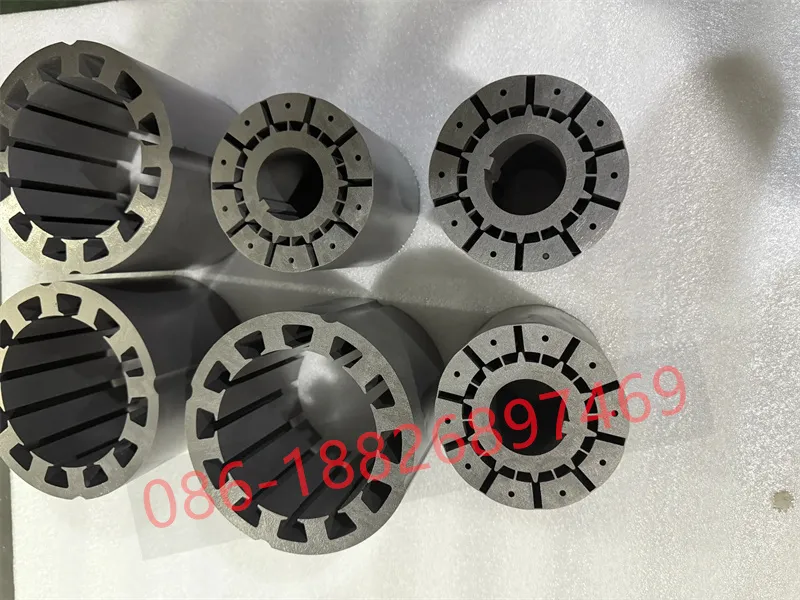
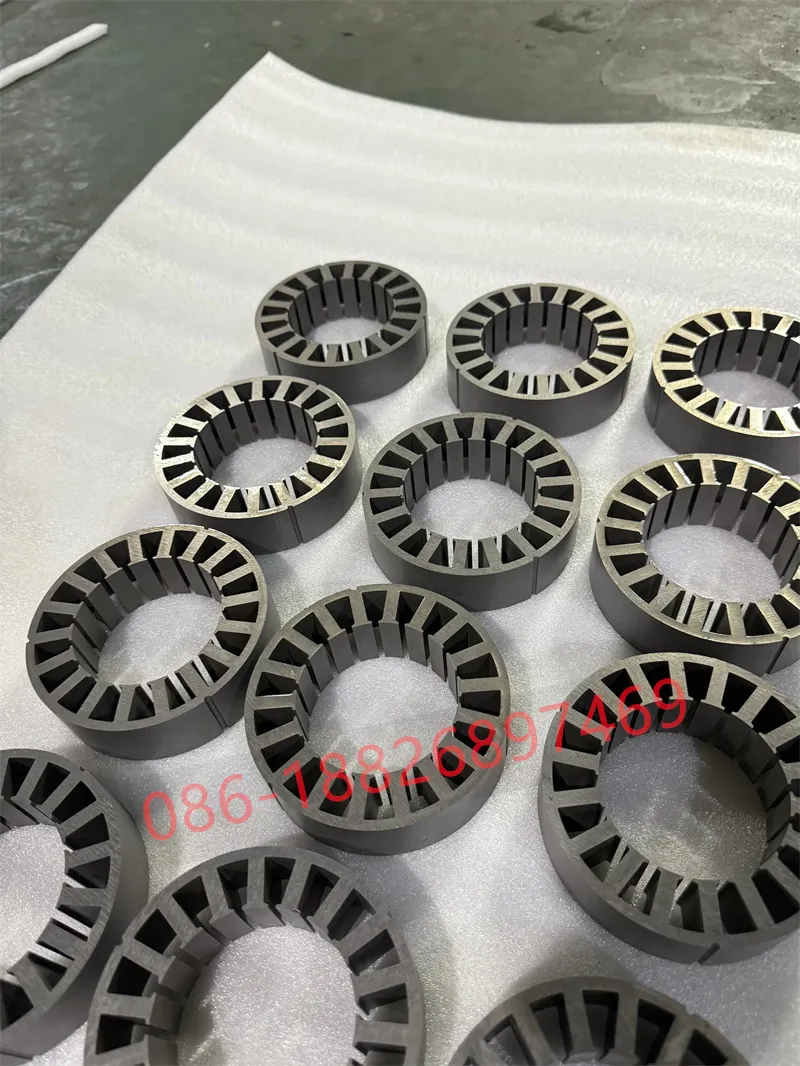
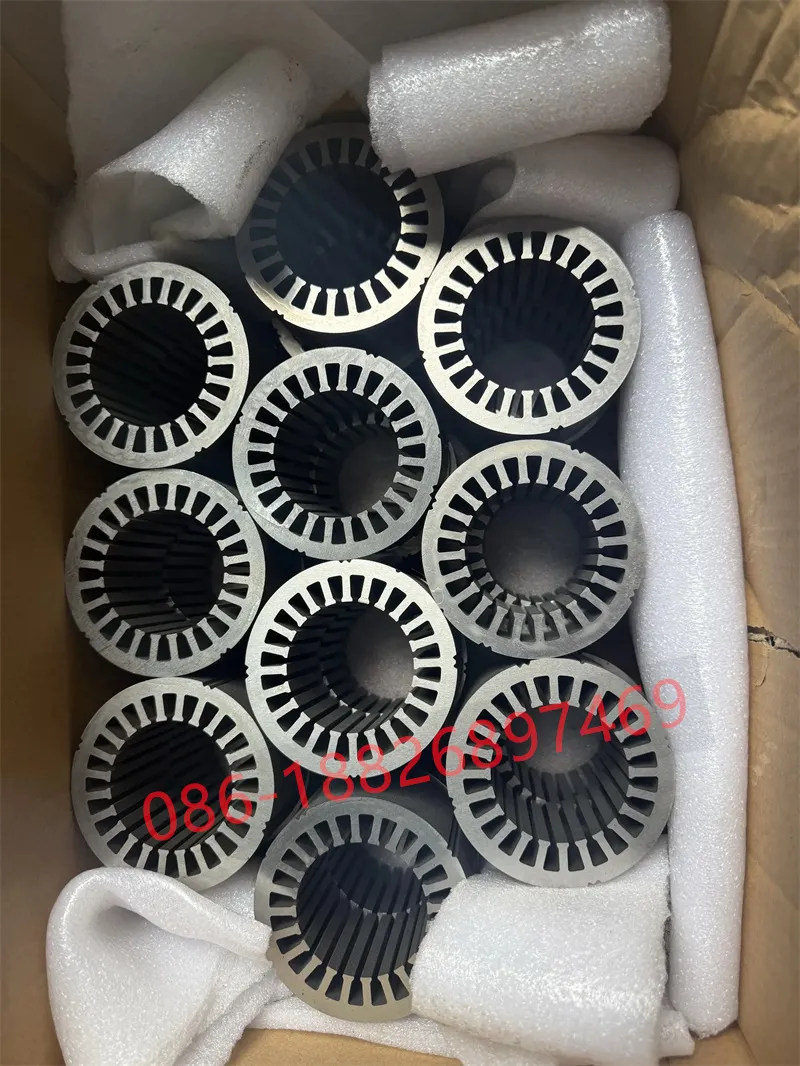
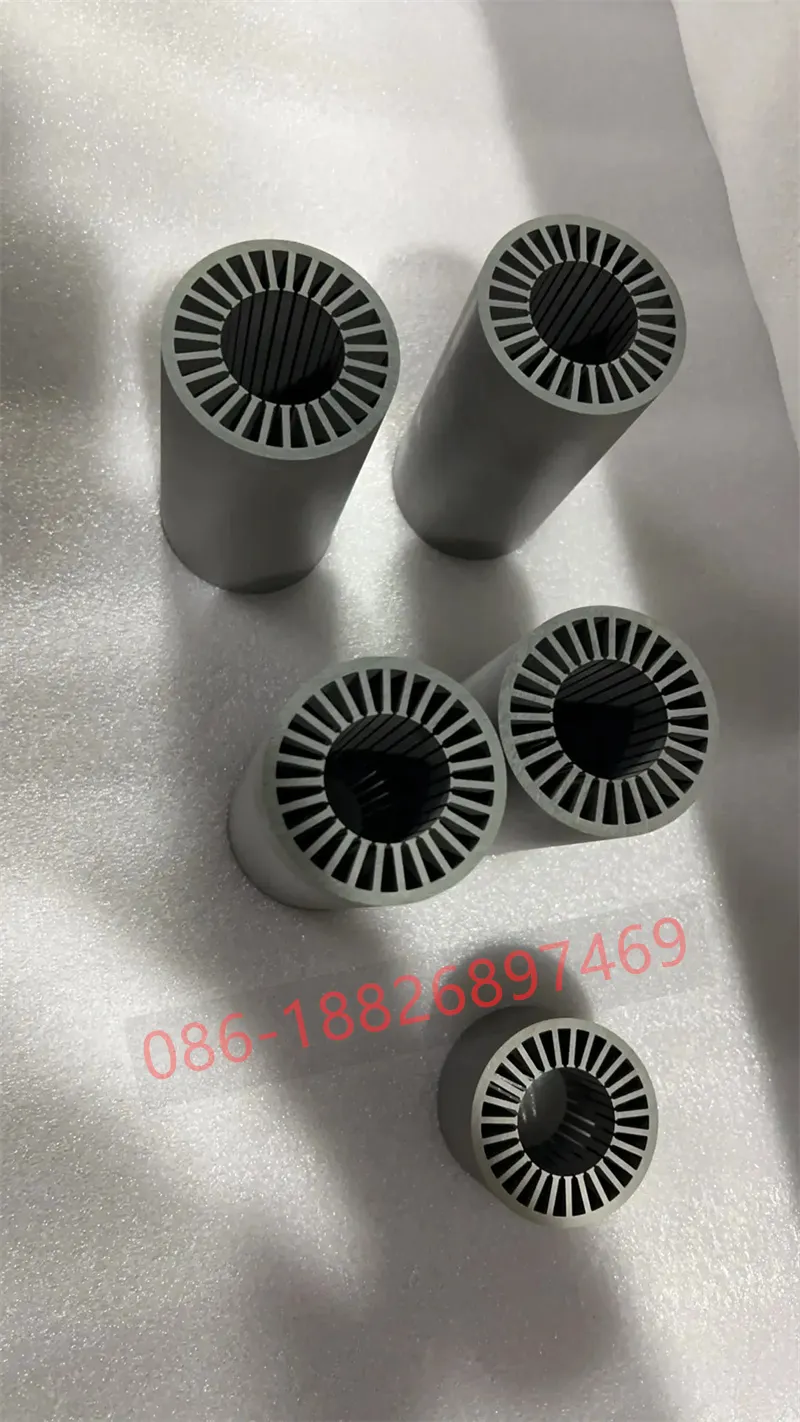
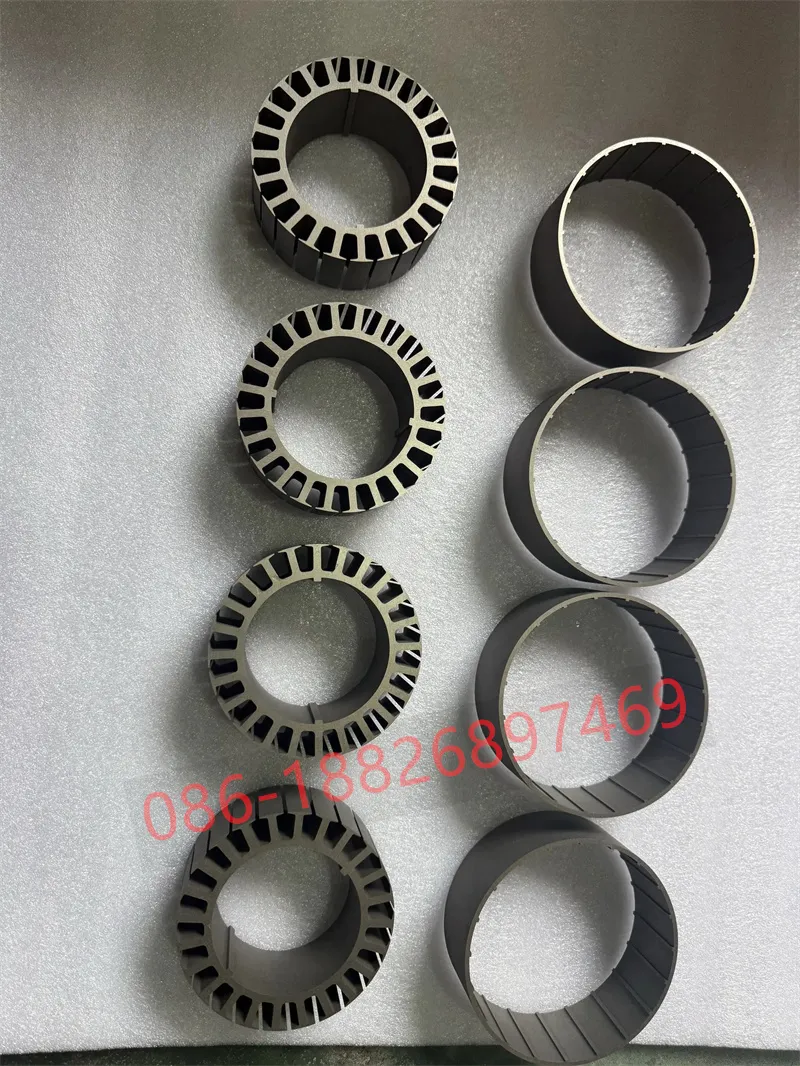
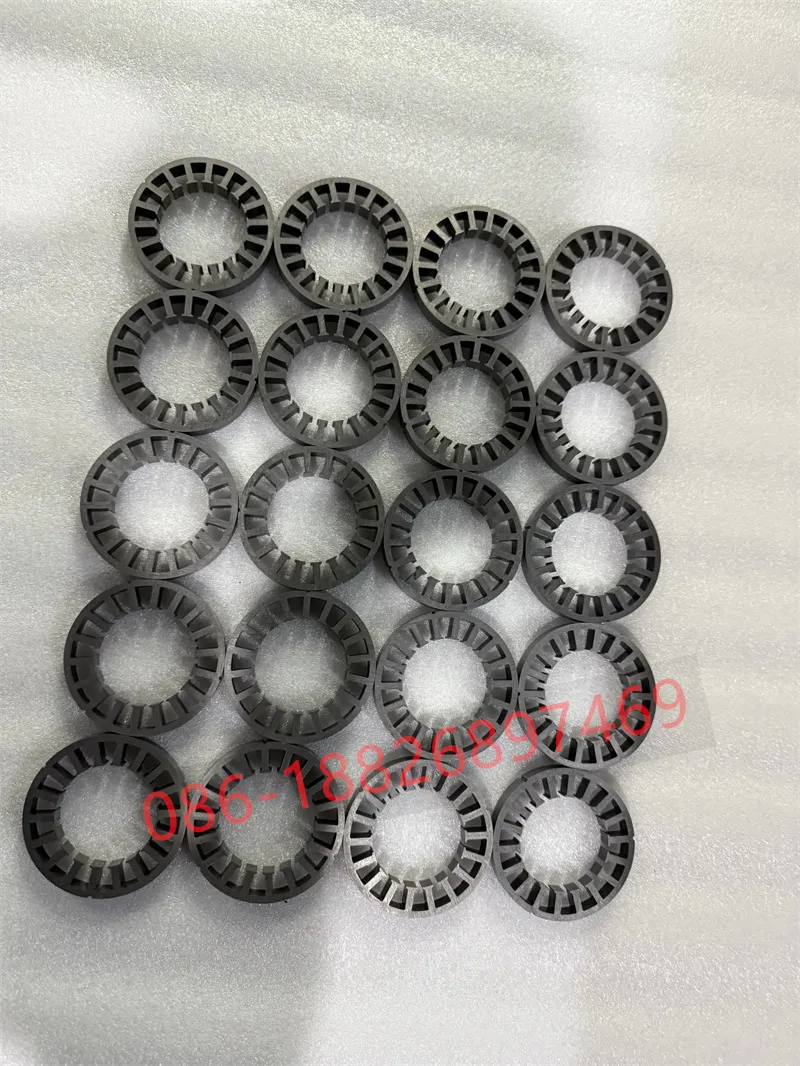
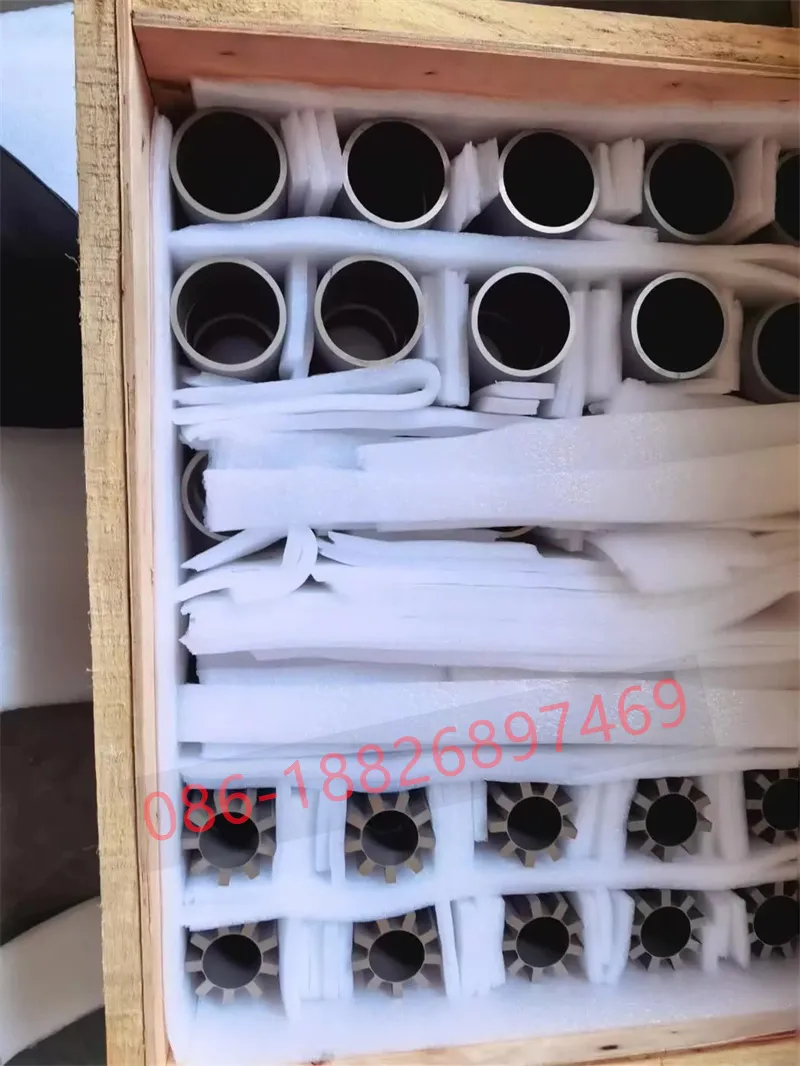
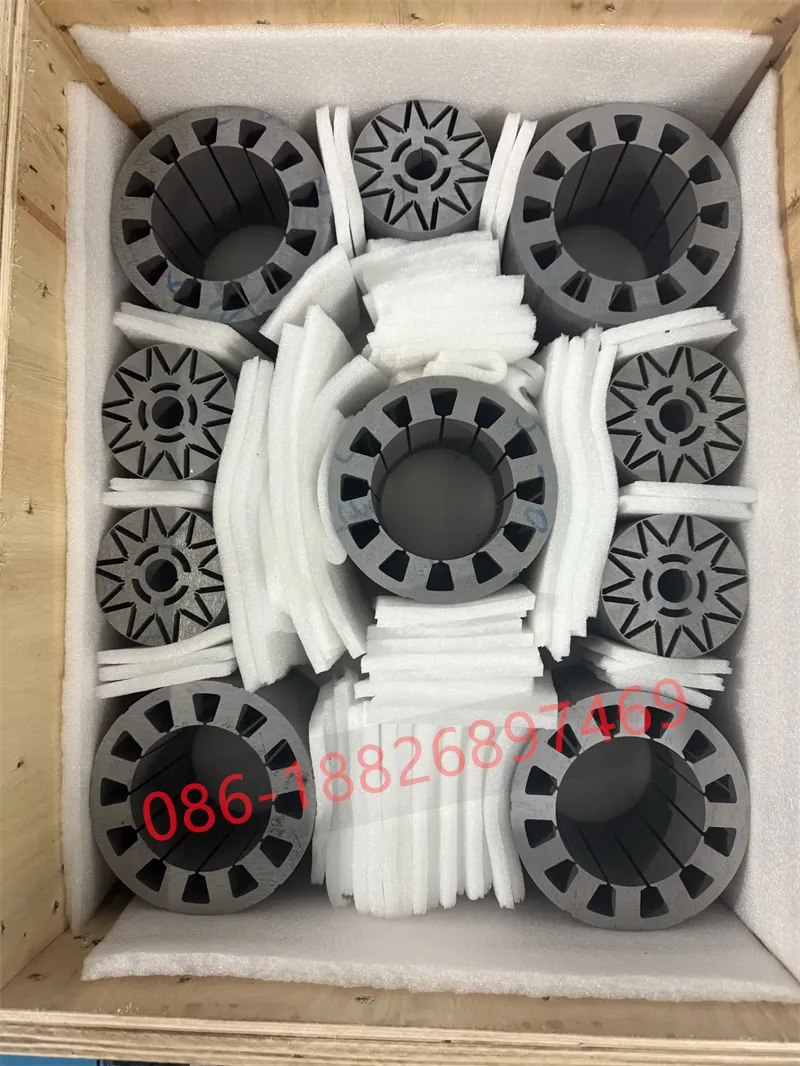
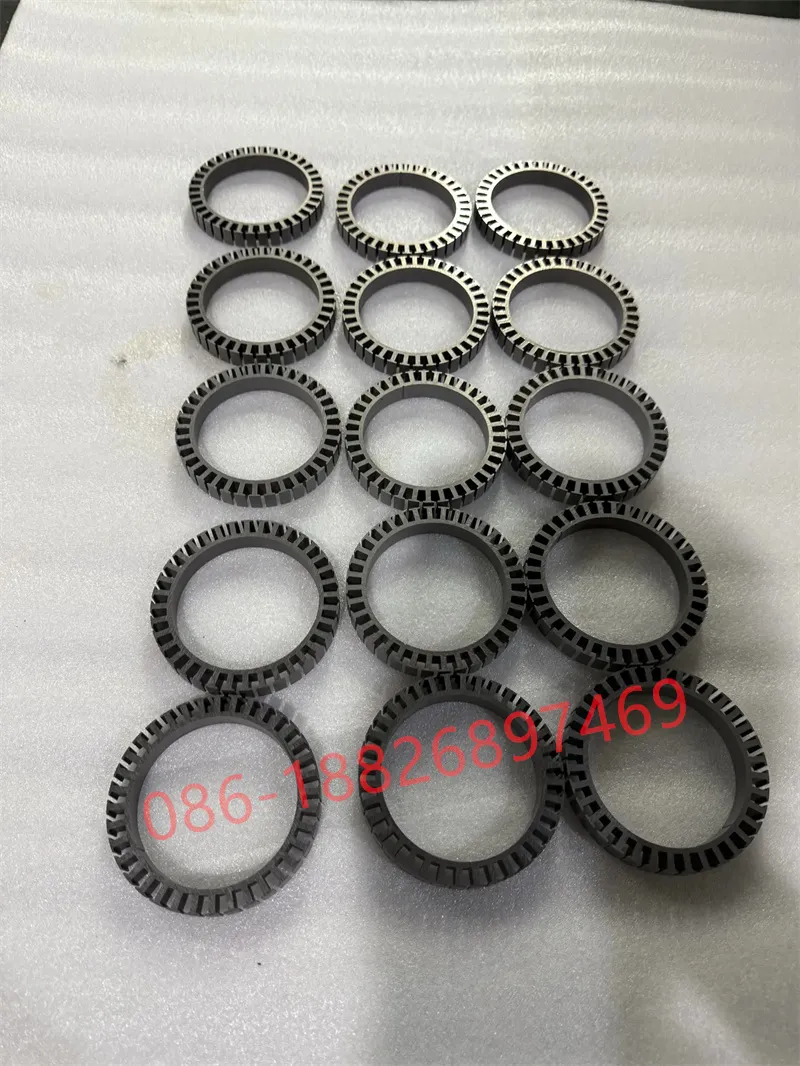
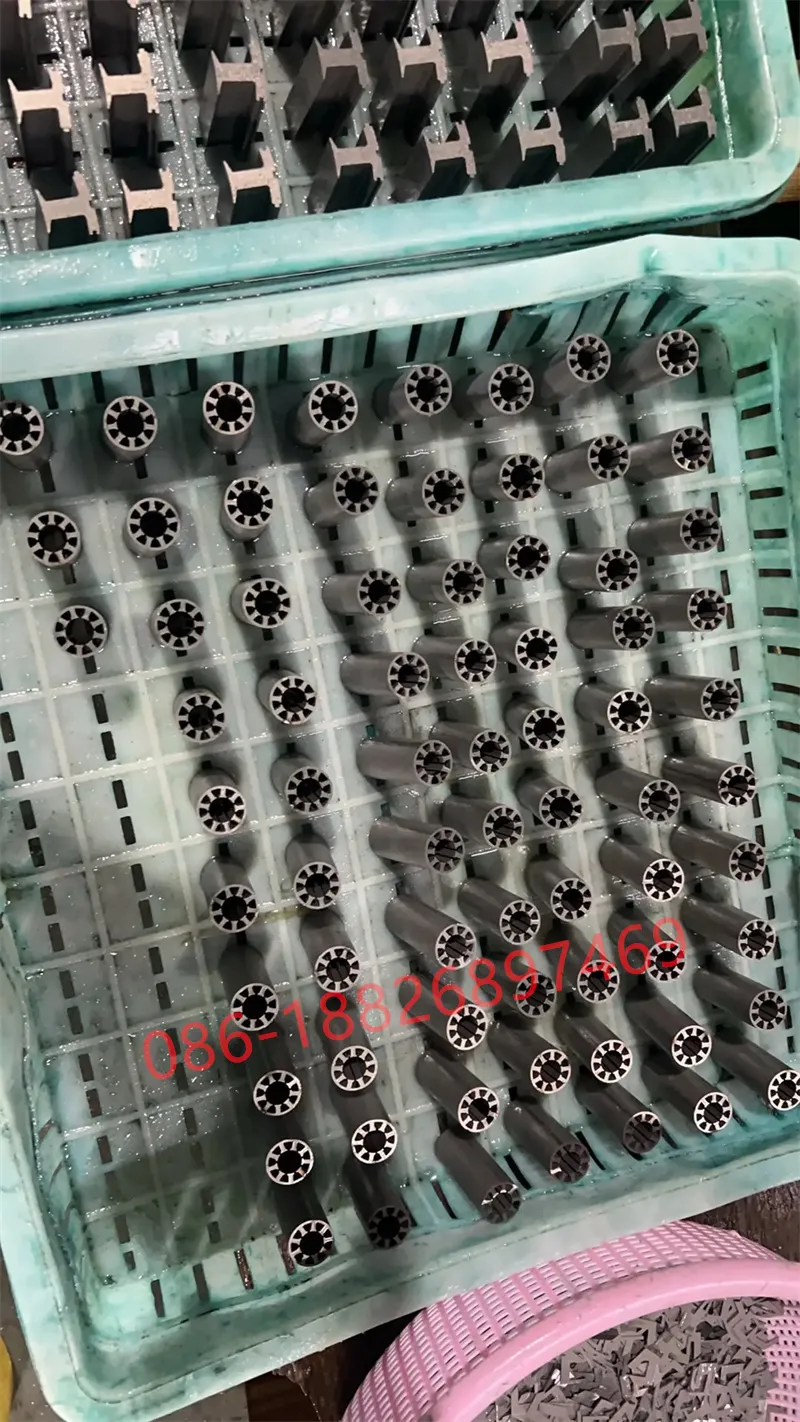
1. 制造洞察:为什么高功率密度需要多槽设计
在电机铁芯冲压和叠片组件中,多槽配置(例如 24 槽、36 槽或更高)引入了更严格的制造公差,但它们带来了显著的性能提升:
运行平稳 & 超低噪音振动
更高的槽数能够平滑气隙磁通密度分布,显著抑制齿槽转矩和转矩脉动。通过在生产过程中将齿宽公差控制在微米级,我们帮助客户最大限度地减少机械振动和噪声。
紧凑型端绕和高填充系数
多槽定子具有更窄的齿和紧凑的槽口。与发夹式绕组或高密度集中绕组配合使用,可缩短绕组末端悬伸,直接降低铜损(I^2R$ 损耗)。
更短的热路径和控制
更薄的齿和均匀分布的槽缩短了从芯齿到外部冷却套或油道的热传导路径。保持较高的层间绝缘性可确保稳定连续的输出。
2. 行业基准:互锁/焊接与模内自粘合(背缝)
为了在不影响磁性能的前提下充分发挥多槽结构的潜力,传统的堆叠方法(例如机械互锁铆钉、激光焊接或定位销)已接近其物理极限。悠悠公司的背衬/模内自粘合技术提供了一种变革性的替代方案:
| 关键参数 | 传统互锁/焊接 | 模内自粘合(背衬)芯 | 直接工程效益 |
|---|---|---|---|
| 包装系数 | 93% – 95% | ≥ 98% | 在相同框架尺寸下,活性磁性材料体积更大,从而最大限度地提高扭矩密度。 |
| 层间绝缘 | 铆钉/焊缝处的涂层受损 | 100% 完整层间绝缘 | 显著降低高频涡流损耗,降低温升。 |
| 机械应力影响 | 铆钉凹陷处局部应力较高 | 零机械应力损伤 | 均匀的磁通密度,彻底消除铆钉引起的齿槽扭矩峰值。 |
| 薄层压板处理 | 0.10毫米/0.15毫米的箔片容易翘曲。 | 适用于超薄0.10mm硅钢 | 可实现高频电机的大批量生产。 |
3. 核心应用领域
由于其高转矩密度、高热效率和紧凑的结构,悠悠公司生产的多槽永磁同步电机定子铁芯被广泛应用于:
-
✓
人形机器人和协作机器人关节: 用作无框电机的核心定子,与谐波减速器配合使用,可实现高扭矩重量比。
-
✓
电动汽车牵引和辅助系统: 高功率密度油冷/水冷主驱动电机、EPS转向驱动装置和电子水泵。
-
✓
电动垂直起降飞行器和工业无人机: 高可靠性推进系统对功率重量比提出了极高的要求。
-
✓
精密数控机床和直驱电机: 用于工业自动化的高刚性、无齿轮直驱系统。
4. 优优公司的生产能力和质量保证
超薄电工钢和特种软磁合金
- 超薄钢板冲压:采用高精度级进模和低应力线切割工艺加工0.05mm至0.35mm超薄电工钢板(包括JFE 10JNEX900、10JNHF600等),有效抑制高频铁损。
- 先进合金:采用钴铁合金(VACODUR® 49、1J22)和镍铁合金(1J50、坡莫合金 50)进行专家级原型制作和小批量生产,以突破磁饱和极限。
无铆钉模内粘合(反缝)及固化工艺
- 利用闭环自动化热循环和多级动态压力控制,在模具内实现三维聚合物交联。
- 高剪切强度:交联聚合物网络实现了≥12 MPa的层间剪切强度,将数百层超薄层压板牢固地连接成一个整体结构。
微米级同轴度和槽口公差
- 精密连续冲压和慢速线切割放电加工可将叠层毛刺高度控制在≤0.005mm。
- 严格控制内外径同心度和齿槽公差,确保装配后气隙均匀,从而实现最佳扭矩效率。
关于优优公司
作为一家专业的电机铁芯叠片制造商,优优公司提供精密定子和转子解决方案,旨在消除高功率密度多槽永磁同步电机驱动器、无框电机、人形机器人关节驱动器和电动动力总成中的转矩脉动、热效应和NVH瓶颈。我们融合了高精度0.05mm–0.35mm超薄硅钢冲压工艺、低应力线切割电机铁芯原型制作以及模内自粘合定子背隙技术,助力全球驱动系统工程师实现最大槽填充率、零应力磁路和卓越的连续转矩输出。
准备好通过反间隙粘接来提升您的多槽永磁同步电机定子铁芯的性能了吗?
提交您的电机设计规格或叠片图纸,即可进行全面的 DFM 可行性评估、背衬粘合咨询或快速原型制作(通过低应力线切割放电加工,交货期为 5-7 天)。