执行摘要
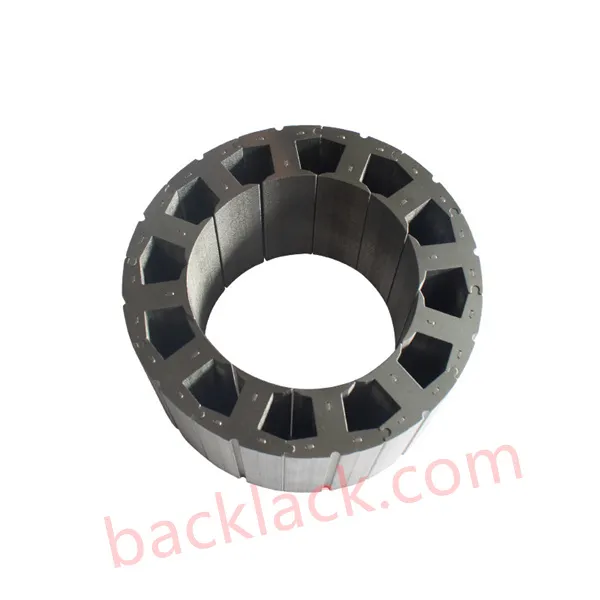
概要:随着电力推进系统对极高的扭矩密度、超高的工作频率(>1000 Hz)和严格的散热要求日益增长,传统的连续环形定子叠片在物理和经济方面都面临着严峻的挑战。本技术白皮书评估了分段式定子结构——结合亚微米级连续冲压和零应力背衬自粘合技术——如何克服绕组槽的限制,大幅降低高频铁损,并最大限度地减少全球一级整车制造商的硅钢浪费。1. 高频应用中连续环定子的物理瓶颈
在传统的无刷直流电机(BLDC)、永磁同步电机(PMSM)和牵引电机中,连续环形定子设计迫使绕组针穿过狭窄的槽口。这造成了三个关键的工程限制:
槽位填充限制(I2R铜损峰值)
封闭或半封闭槽内的针状绕组限制了槽填充率,大约为 55%–65%。导体体积受限会直接增加相电阻,导致过大的铜损 (I²R) 和峰值电流下的过热。
端部悬伸和超重
在连续定子上进行手动或针绕会产生高而未利用的铜端匝,增加无谓的重量,而不会产生扭矩。
原材料成本效率低下
用电工钢线圈冲压出全圆定子环会留下大量的内孔和槽废料,导致材料利用率降至令人难以接受的 45%–55%。
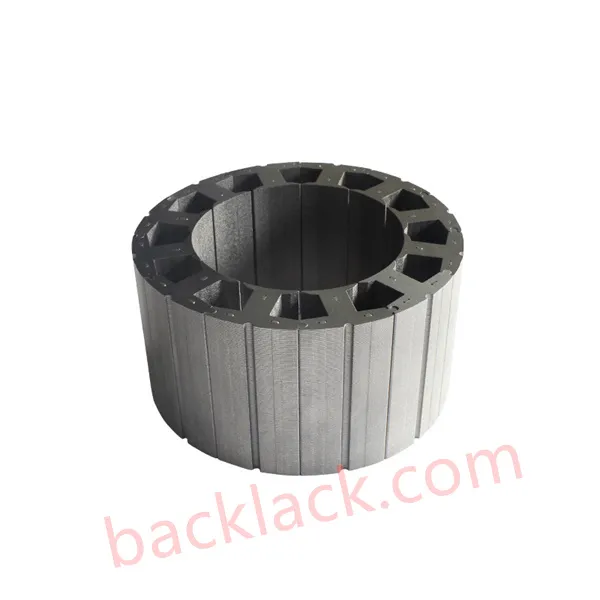
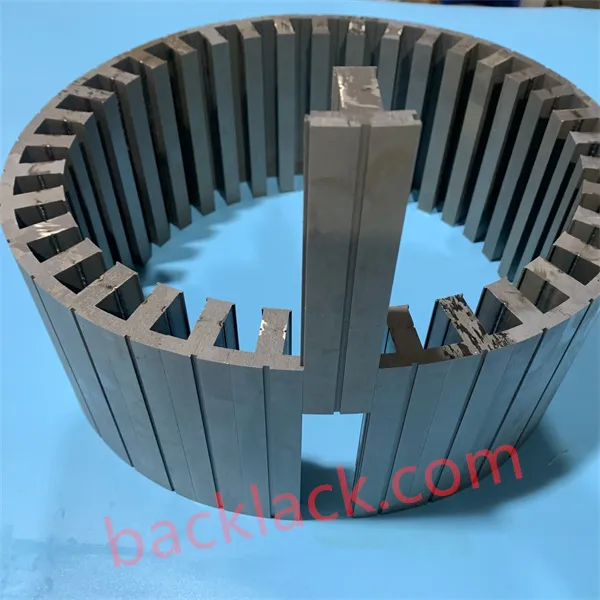
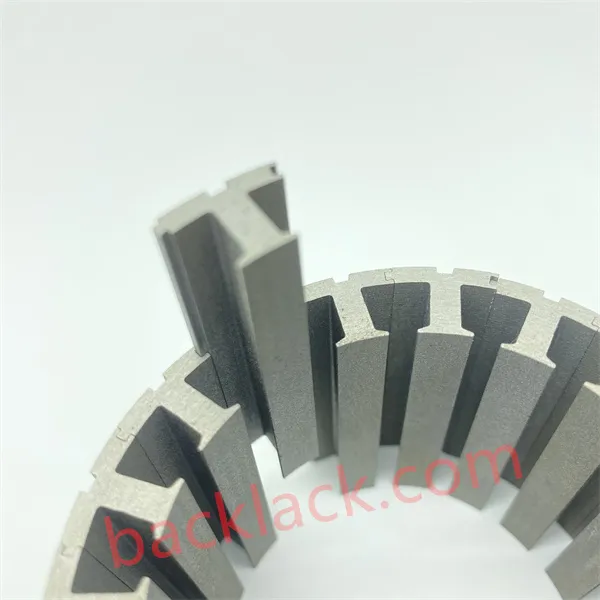
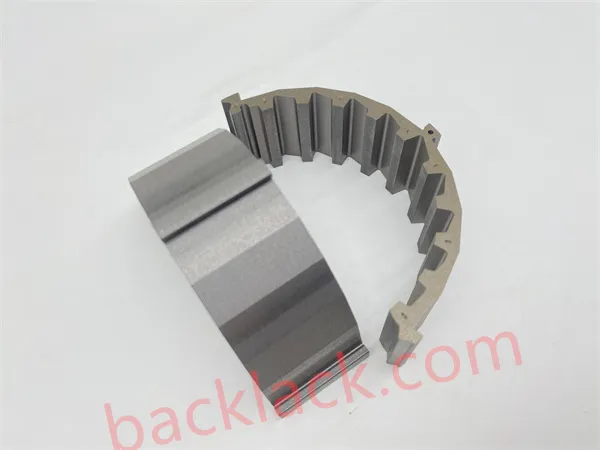
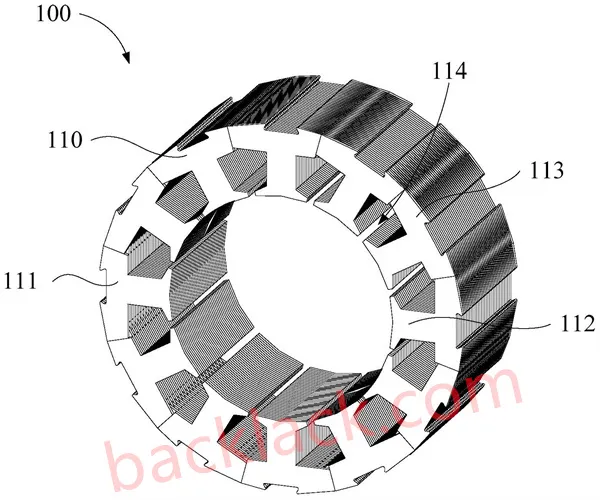
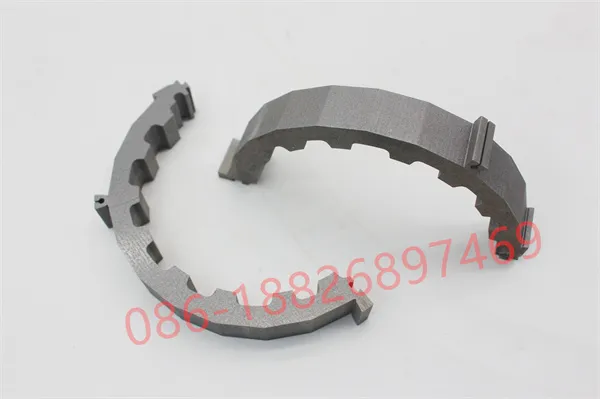
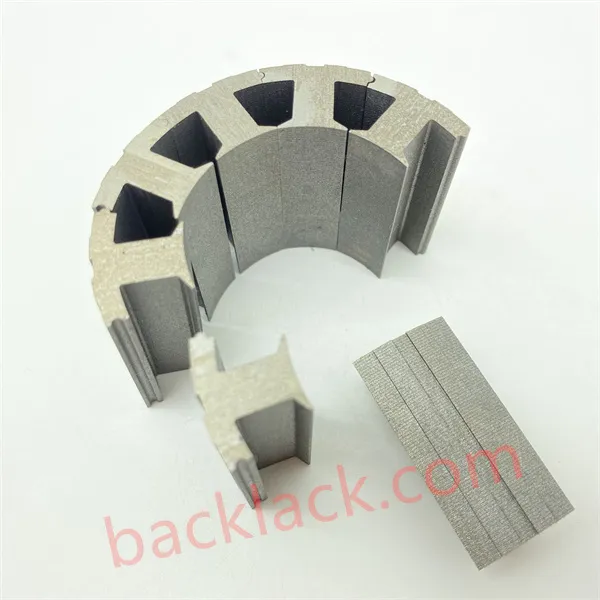
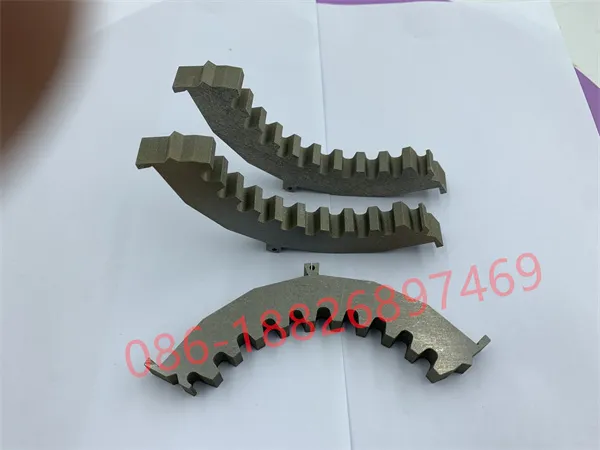
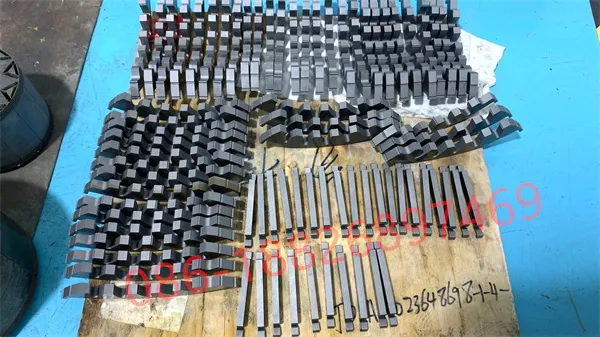
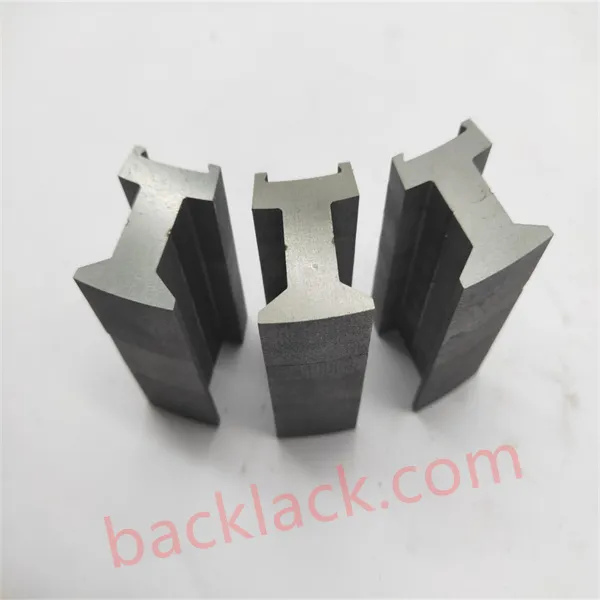
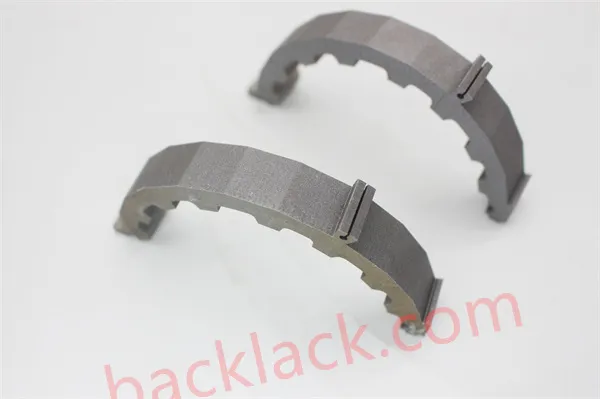
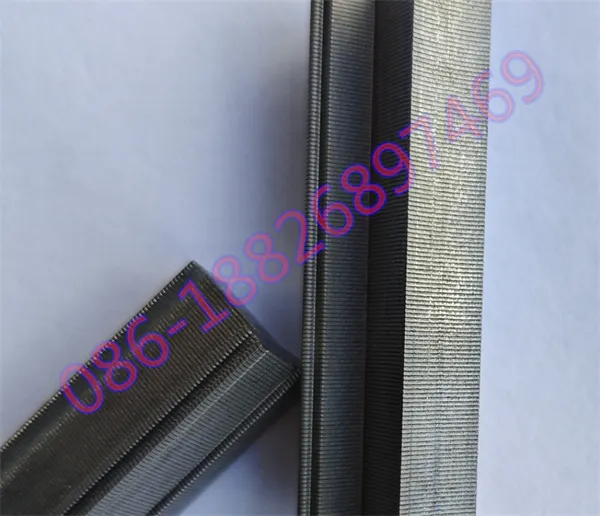
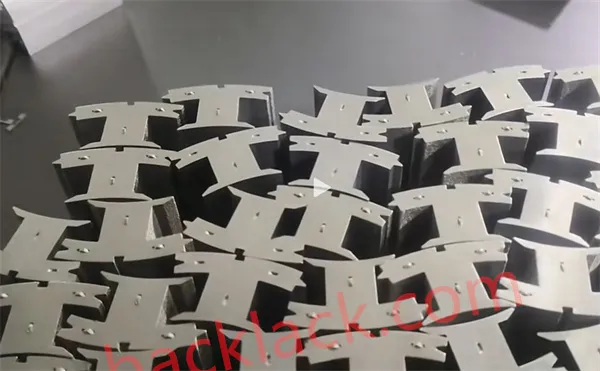
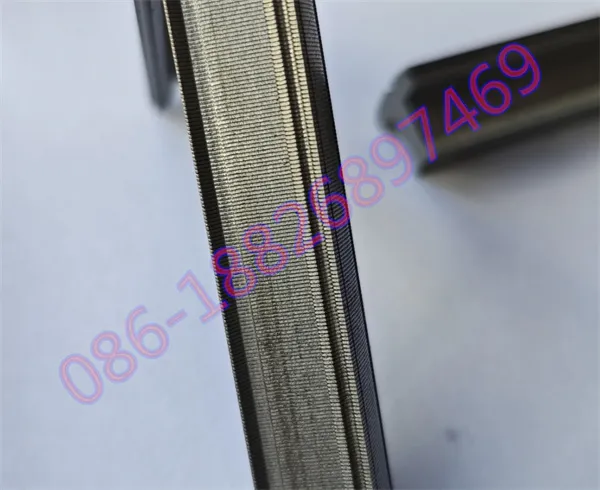
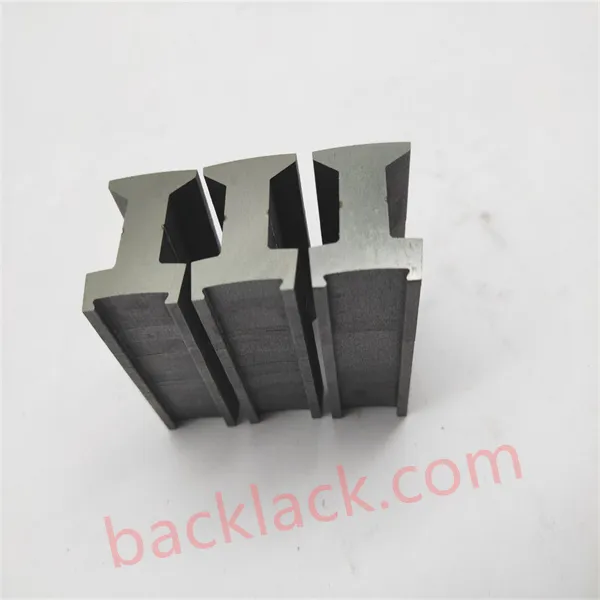
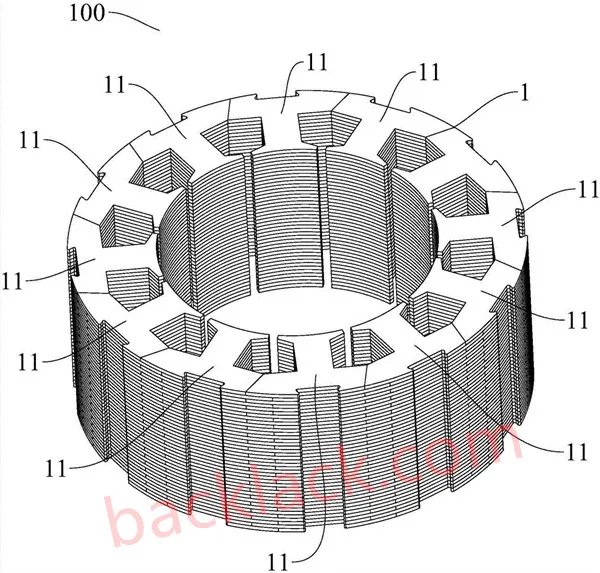
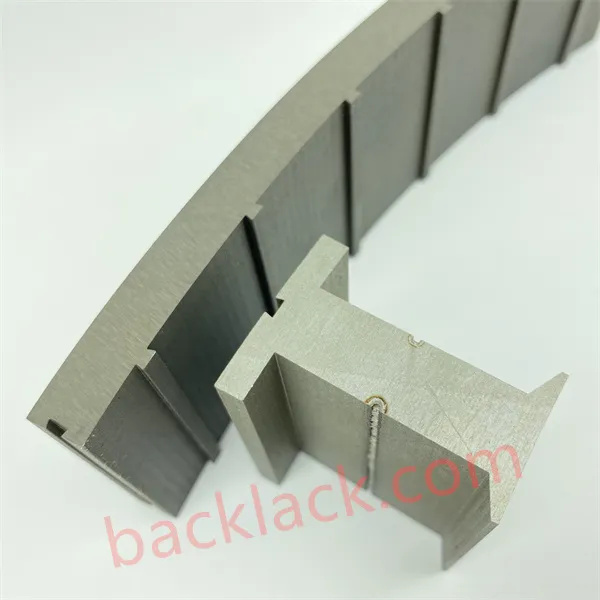
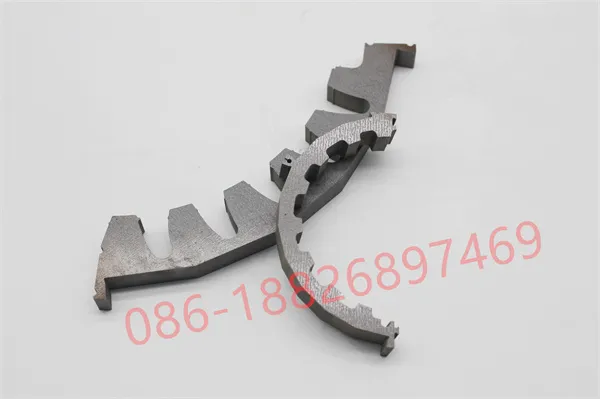
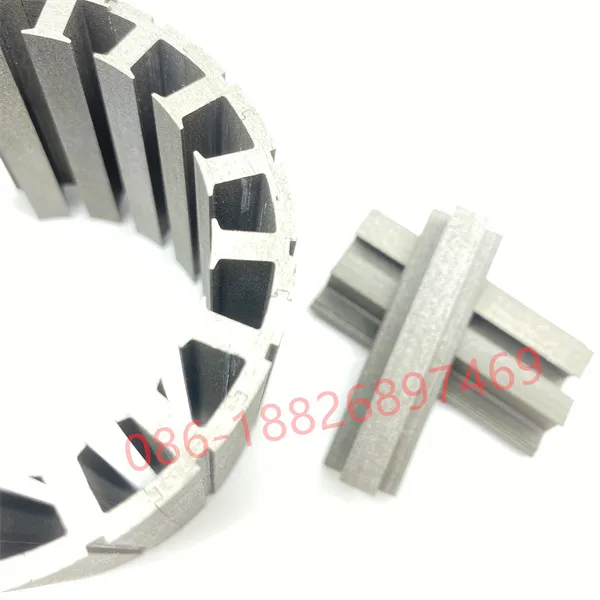
2. 架构革新:集中式直齿绕组和模块化拓扑结构
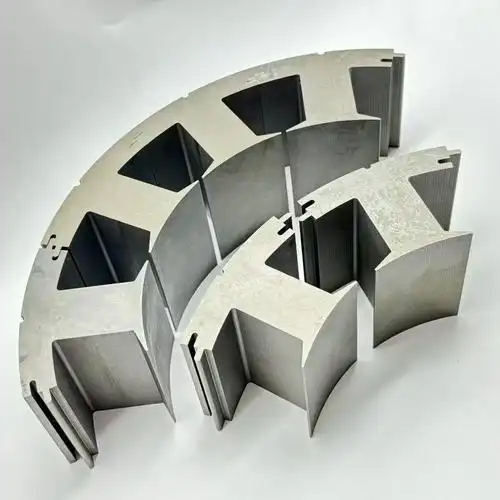
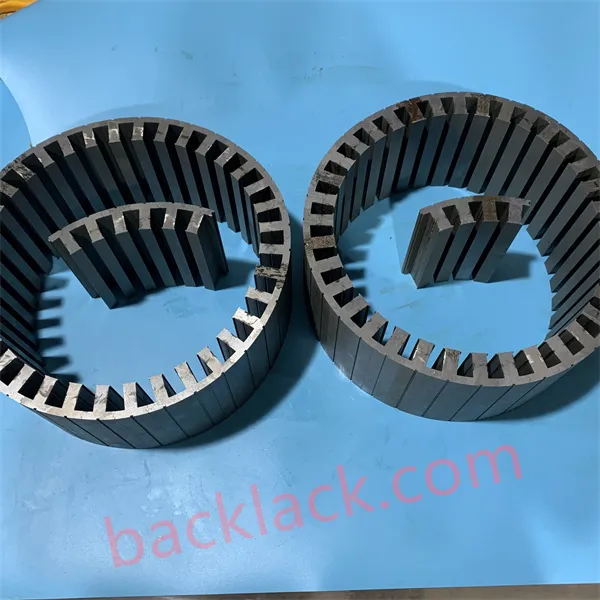
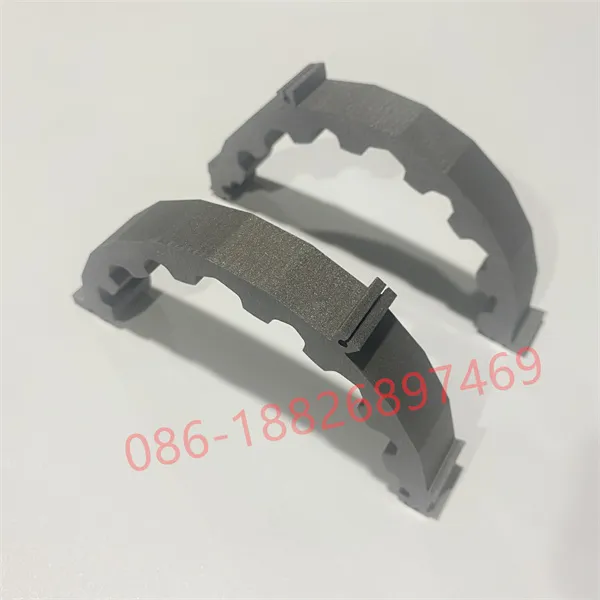
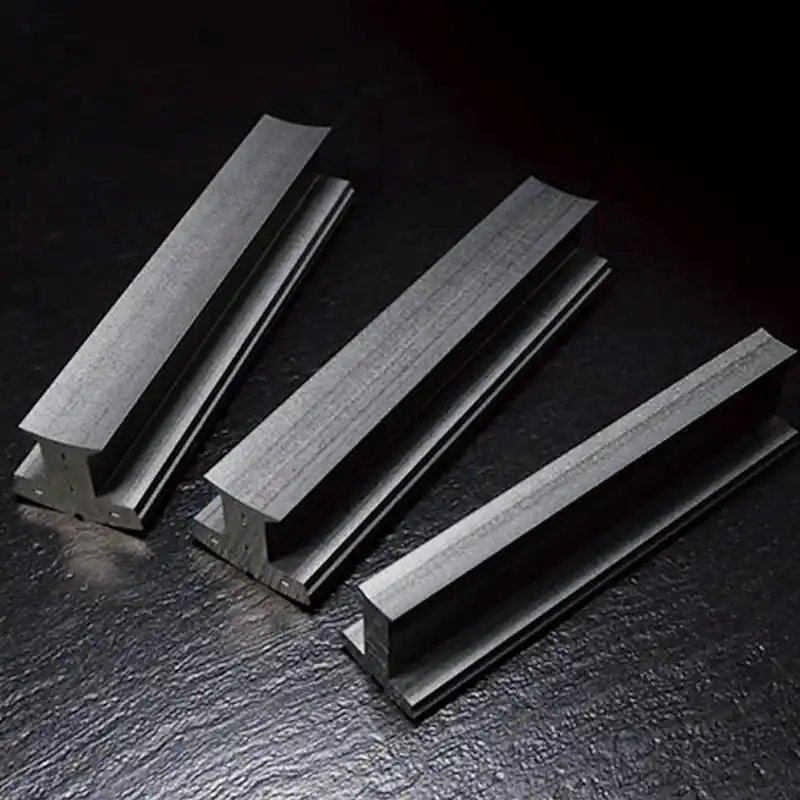
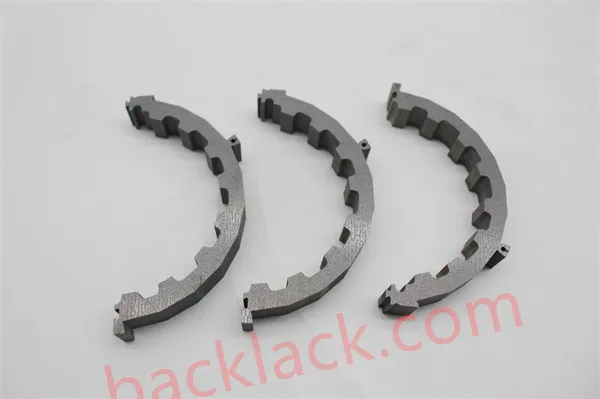
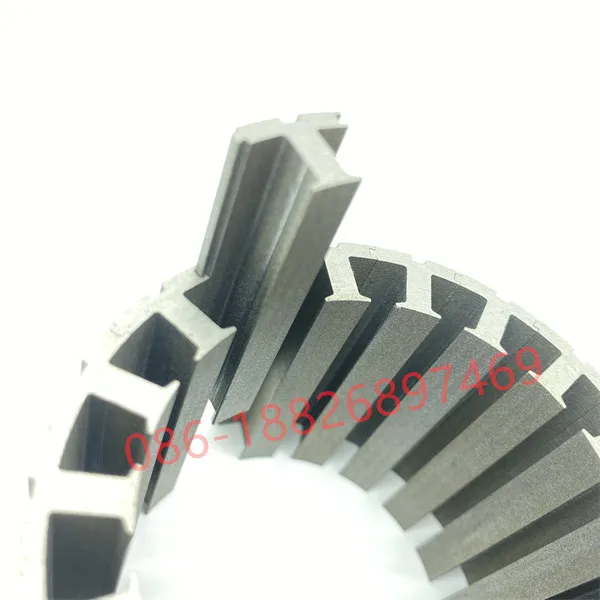
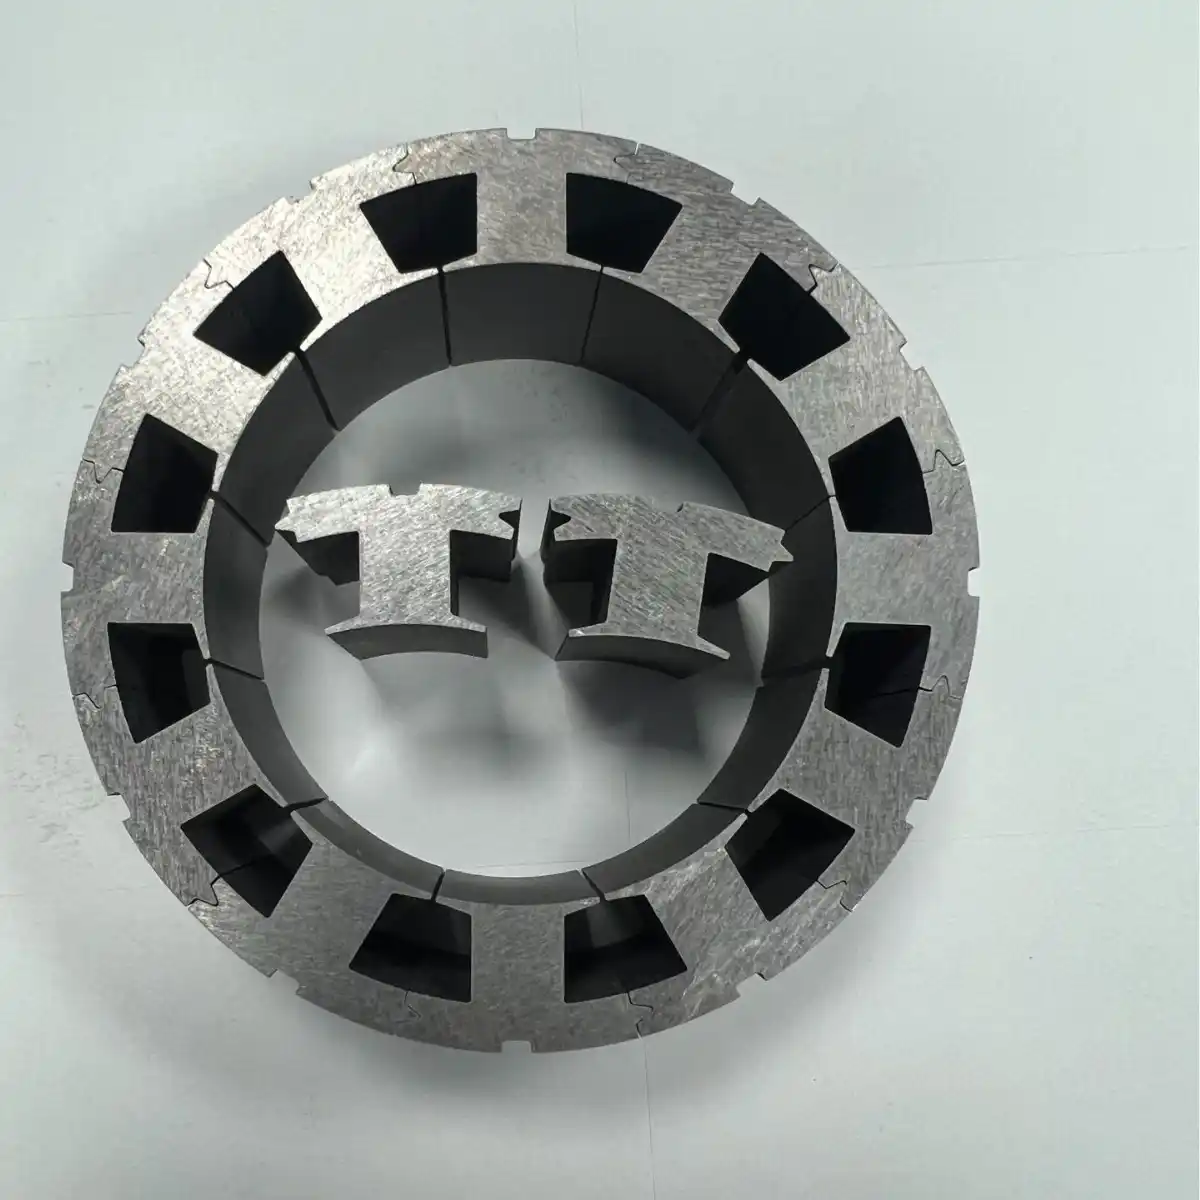
将定子分割成单个 T 形齿片,使电机组装从内部限制难题转变为不受限制的外部制造过程。
A. 直接齿绕(集中绕制)
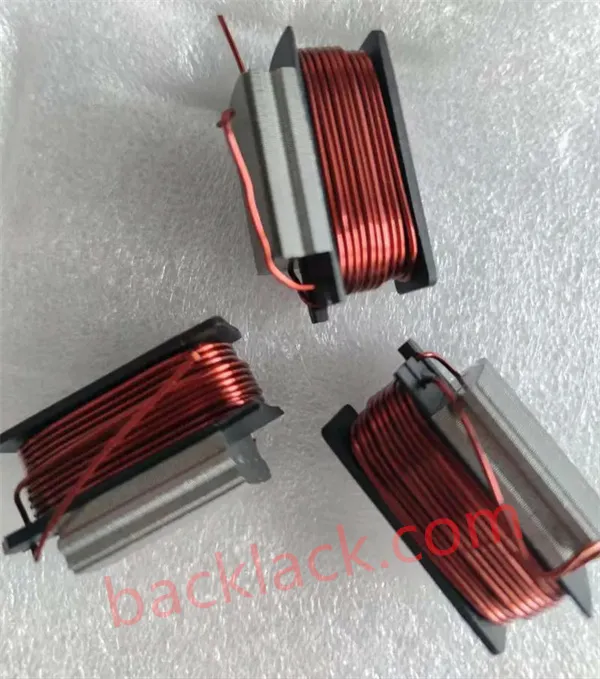
通过单独提取每个齿段,自动化数控绕线机可以在外部运行,不受任何空间限制。这使得:
- 采用精密直线绕线或矩形扁线,将槽填充率从 60% 提高到 78%–82%+。
- 最大限度地缩短端部绕线长度,减少总铜量高达 18%,并显著降低相电阻。
- 由于外部绕线过程中无机械磨损,绝缘纸的使用寿命得以延长。
B. 高级电工钢的材料优化
对于需要0.1mm至0.2mm超薄电工钢片或钴铁(CoFe)软磁合金的高频电机,原材料成本占总叠层成本的65%以上。在级进模上采用模块化齿形排布可显著减少冲压废料,将硅钢片材料的利用率提高到85%至90%,并优化整体物料清单支出。
3. 通过背隙自粘合解决寄生气隙和应力问题
从历史上看,电机设计人员由于两个主要技术风险而避免使用分段式定子:段连接界面处的寄生气隙和激光焊接或互锁铆钉引起的铁芯损耗尖峰。
优优公司通过亚微米级硬质合金刀具和背粘(自粘合涂层)技术的协同作用,消除了这些缺点。
| 关键工程指标 | 标准一体式定子 | 分段式(激光焊接/铆接) | 悠悠公司 Backlack 分段式定子 |
|---|---|---|---|
| 关节公差与间隙 | 不适用(连续环) | 0.015 毫米 - 0.030 毫米(高磁阻) | ≤ +0.008 毫米(磁阻可忽略不计) |
| 层间短路 | 低(仅受击打压力) | 高(焊缝短路板) | 零(纯环氧树脂绝缘屏障) |
| 高频核心损耗(W/kg) | 基线参考 | 损失增加 20% 至 35% | 与焊接烟囱相比,损耗降低 12% |
| 结构剪切强度 | 高的 | 局部应力集中 | > 20 MPa 全表面粘合 |
| 声学噪声/NVH阻尼 | 缓和 | 差(松散段振动) | 优异(聚合物基质抑制谐波) |
技术突破:Backlack 如何消除接头短路
传统激光焊接会在层压板边缘形成导电桥,破坏层间绝缘,在高频(>400 Hz)下产生巨大的涡流环。我们采用预涂层B级环氧硅钢,经冲压、组装和精确的热压循环固化而成。完全交联的聚合物可牢固结合100%的层压板表面,且不会引入机械应力,从而保持原材料原有的磁滞回线特性。
4. 精密制造与质量控制规程
为了向航空航天、汽车和医疗应用领域提供完美的分段式定子叠片,优优公司实施了一套端到端的质量体系:
5. 为全球原始设备制造商提供DFM原型制作和批量生产能力
作为一家获得 IATF 16949 认证的电机铁芯制造商,优优公司为国际采购和技术工程团队提供全面的可制造性设计 (DFM) 支持:
- 快速原型制作(7-10 个工作日):线切割/高精度激光切割结合定制固化夹具,可在模具验收前进行快速功能测试。
- 可扩展的大规模生产:高速连续冲压机(100T-300T)每年可生产数百万个精密定子段,并具有完整的 CMM 和 Epstein 框架测试可追溯性。
- 全球供应链协调:符合 RoHS、REACH 和 ISO 9001 标准,并拥有完整的材料认证(爱泼斯坦芯损曲线、拉伸试验数据和涂层厚度报告)。
利用反间隙分段定子架构优化高频电机性能
提交您的 3D CAD 模型或图纸,以进行全面的分段式牙齿 DFM 可行性评估、Backlack 热粘合分析或快速原型制作(7-10 天交付周期)。
分段式定子铁芯和背衬叠片的质量控制
作为一家专业的精密电机叠片制造商,友友公司对分段式定子结构和背隙自粘合叠片实施全流程质量控制。我们结合亚微米级连续冲压(0.1mm–0.2mm超薄硅钢片)、零应力热压粘合和亚微米级接头间隙测试,提供高槽填充率、超低损耗的定子片,专为高频电推进、航空航天执行器和高转速电机而设计。
原材料验证及涂层完整性:对高等级电工钢(0.1mm–0.2mm超薄硅钢和软磁合金)进行100%材料证书验证和批次追溯。在连续冲压前,我们严格检验厚度均匀性、绝缘涂层电阻和B-H损耗曲线。
亚微米级冲压和微毛刺高度控制:定制的硬质合金级进模具可将齿距公差控制在±0.005毫米以内。严格的微毛刺控制(<0.005毫米)可防止层间短路,并确保各个齿段的无缝组装。
背衬热粘合与零机械应力:温度和压力控制的固化工艺无需铆接互锁或边缘焊接。这种全表面环氧树脂粘合可保持原有的磁导率,消除焊接引起的涡流,并最大限度地提高剪切强度(>20 MPa)。
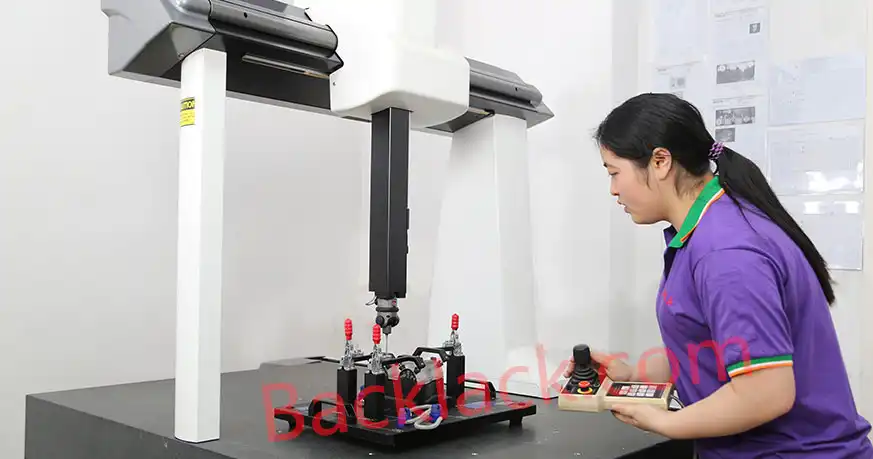
接合间隙计量和定子铁芯测试:光学坐标测量机 (CMM) 确保接合界面间隙小于 0.008 毫米,从而最大限度地减少寄生磁阻。100% 铁芯损耗 (W/kg) 测试确保严格符合 OEM 高频效率规格。
常见问题解答
分段定子结构、Backlack自粘合技术、超薄硅钢片(0.1mm-0.2mm)、直接齿绕和高频铁芯损耗降低的技术见解。
与连续环形定子相比,分段式定子的主要电磁优势是什么?
分段式定子结构允许单个齿在外部绕制,从而消除了绕组空间的限制。这使得槽填充率从约 60% 提高到 78%–82% 以上,显著降低了铜电阻(I²R 损耗)。此外,在电工钢线圈上采用分段嵌套结构,可将原材料利用率提高到 85%–90%(相比之下,传统一体式环形定子的原材料利用率约为 50%)。
为什么自粘结涂层对分段式定子齿堆至关重要?
传统的激光焊接或互锁铆接会在叠层边缘形成导电桥,导致严重的层间短路,并在高频(>400 Hz)下产生涡流尖峰。Backlack 技术采用全表面 B 阶段环氧树脂粘合,固化过程中不会产生机械应力。这不仅能确保零层间短路,还能与焊接叠层相比降低 12% 的铁芯损耗,并提供高剪切强度(>20 MPa)。
悠悠公司如何消除管段连接界面处的寄生气隙?
片段连接处的寄生气隙会增加磁阻并降低电机扭矩。优优公司采用亚微米级精密级联硬质合金刀具,将齿楔公差控制在±0.005毫米以内,微毛刺高度控制在5微米以下。这确保了与装配连接间隙≤0.008毫米的无缝互锁,从而使寄生磁阻几乎可以忽略不计。
对于高转速分段式定子,推荐使用哪些硅钢牌号和规格?
对于超高频和高转速电机,我们加工厚度为 0.10 毫米至 0.20 毫米的超薄无取向硅钢片,以及取向硅钢片和高性能钴铁 (CoFe) 合金(例如 Vacodur 49 / 1J22)。薄规格可显著降低紧凑型电动推进和医疗机器人电机中的高频磁滞损耗和涡流损耗。
悠悠公司在原型开发和批量生产方面分别提供哪些支持?
我们为全球原始设备制造商 (OEM) 提供全生命周期的可制造性设计 (DFM) 工程支持。对于快速研发原型制作,我们可在 7-10 个工作日内交付定制的线切割或激光切割 Backlack 齿片样品。对于批量生产,我们的高速连续冲压机(100-300 吨)每年可生产数百万个粘接齿片,并严格遵循 IATF 16949 质量标准。
准备好消除高频铁芯损耗并克服电机热瓶颈了吗?
立即启动您的自定义分段定子和 Backlack 核心项目
传统的整体式环形定子受限于严格的物理特性,槽填充率仅为约60%,导致铜损耗(I²R)过高,并浪费高达50%的昂贵电工钢。您是否正在寻找一家经验丰富的电机铁芯制造商,能够加工超薄硅钢(0.10mm–0.20mm)和高性能合金,并采用先进的Backlack自粘合技术?优优公司为高速电力推进、无人机电机、医疗机器人和航空航天执行器提供交钥匙式低损耗定子解决方案。通过集成亚微米级碳化物冲压、直接齿绕优化和无应力Backlack热固化工艺,我们消除了层间短路,将槽填充率提升至82%,并将材料利用率提高至90%,从而无缝衔接了从快速工程原型到自动化批量生产的整个流程。
立即联系我们的应用工程团队,索取 Backlack 自粘合层压样品,快速获得原型(7-10 天),或获得免费的 3D CAD 模型和图纸分段定子 DFM 可行性评估!
Get Your Custom Quote Now