现代运动控制中的精密运动瓶颈
在高端半导体光刻、晶圆检测、5G芯片测试、超精密数控系统等领域,直线直驱电机作为高速、亚微米定位的核心引擎。从概念上讲,线性电机是“展开的”旋转电机。然而,这种扁平化从根本上改变了叠片铁芯的磁通量分布、机械应力分布和热动力学。
随着现代自动化推动更高的加速度、更密集的推力输出和接近零的位置跟踪误差,传统的铁芯制造技术正在达到其物理极限。
高频热失控
快速往复运动会产生大量涡流损耗,导致动子铁芯过热和变形。
推力脉动和齿槽力
磁错位和结构不连续性会产生严重的力波动,破坏跟踪精度。
振动和分层
传统的机械联锁在超高加速度下失效,导致微振动、噪音和铁芯变形。
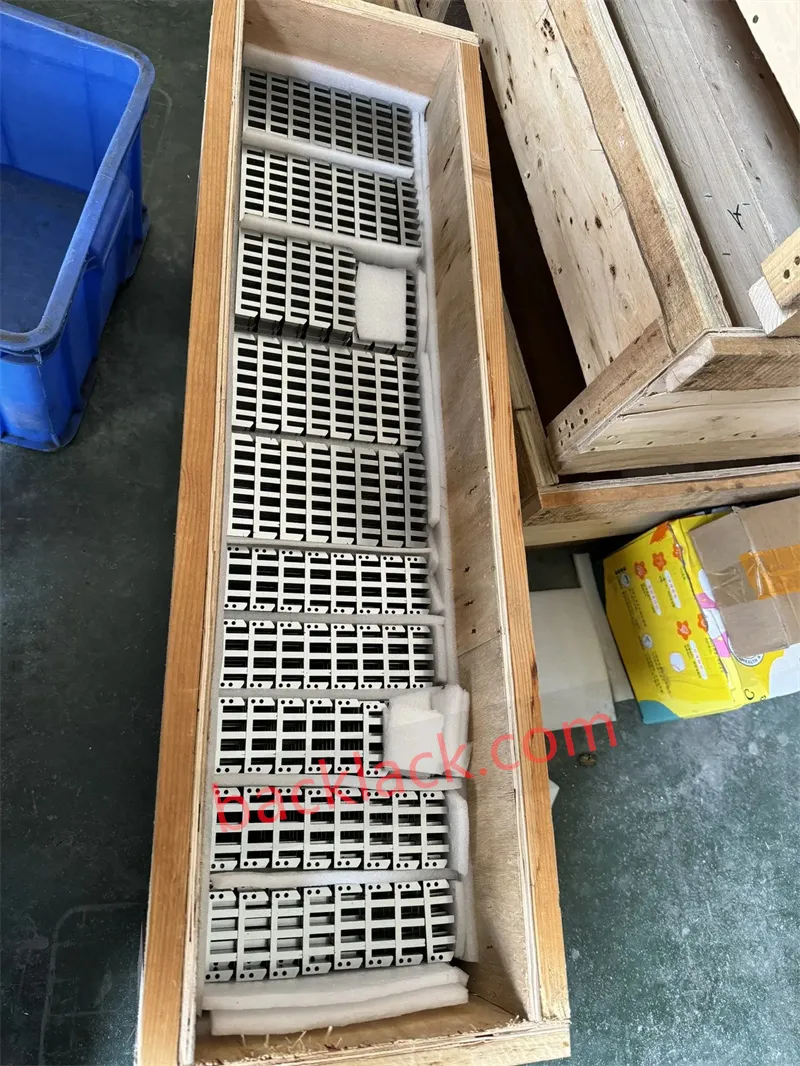
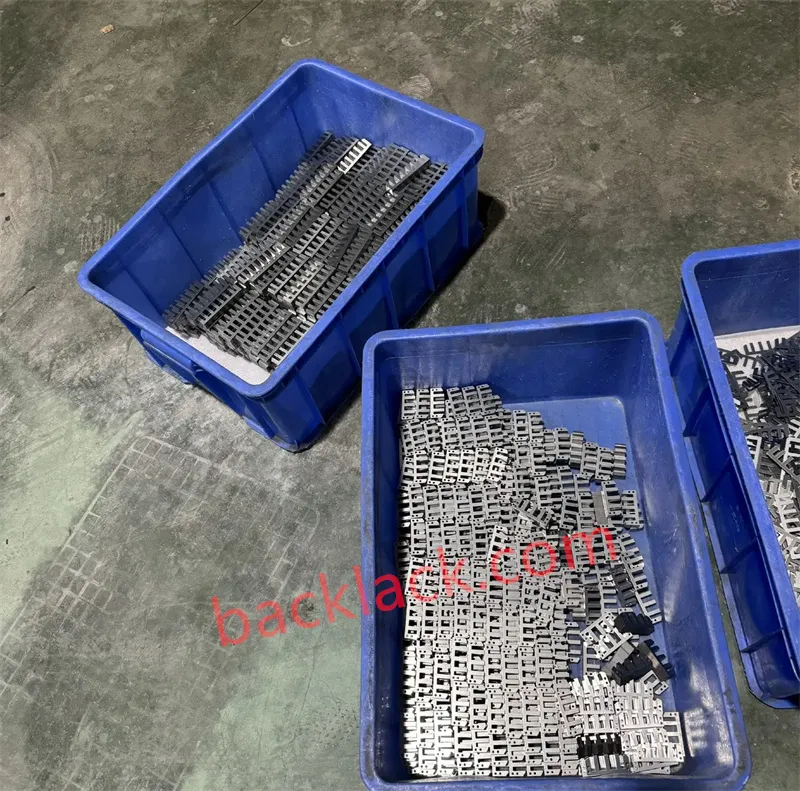
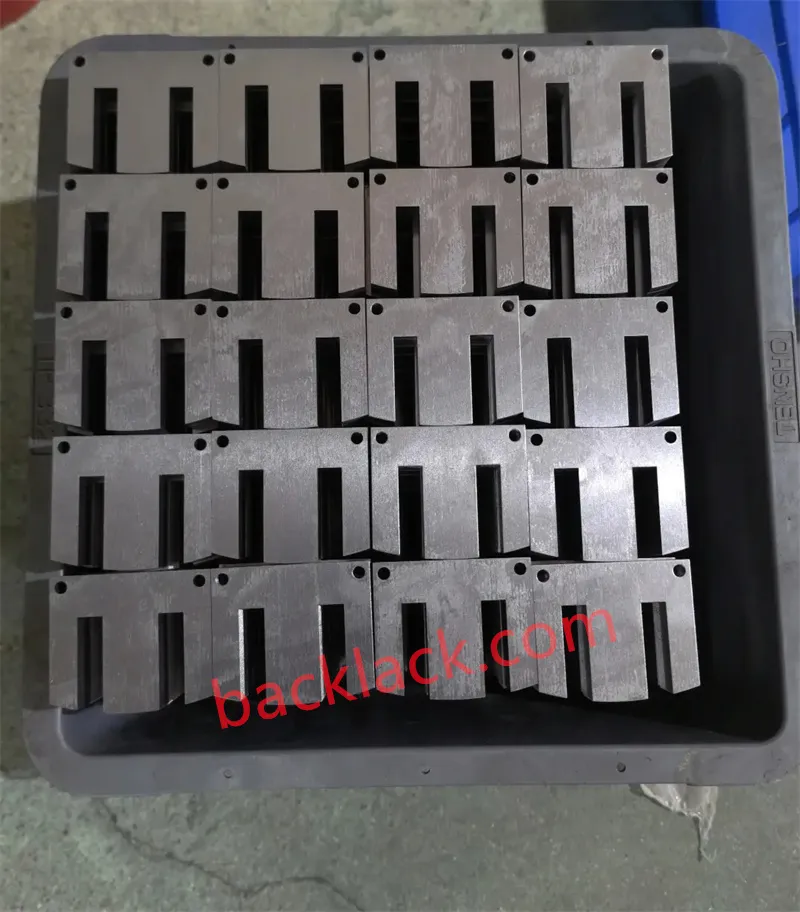
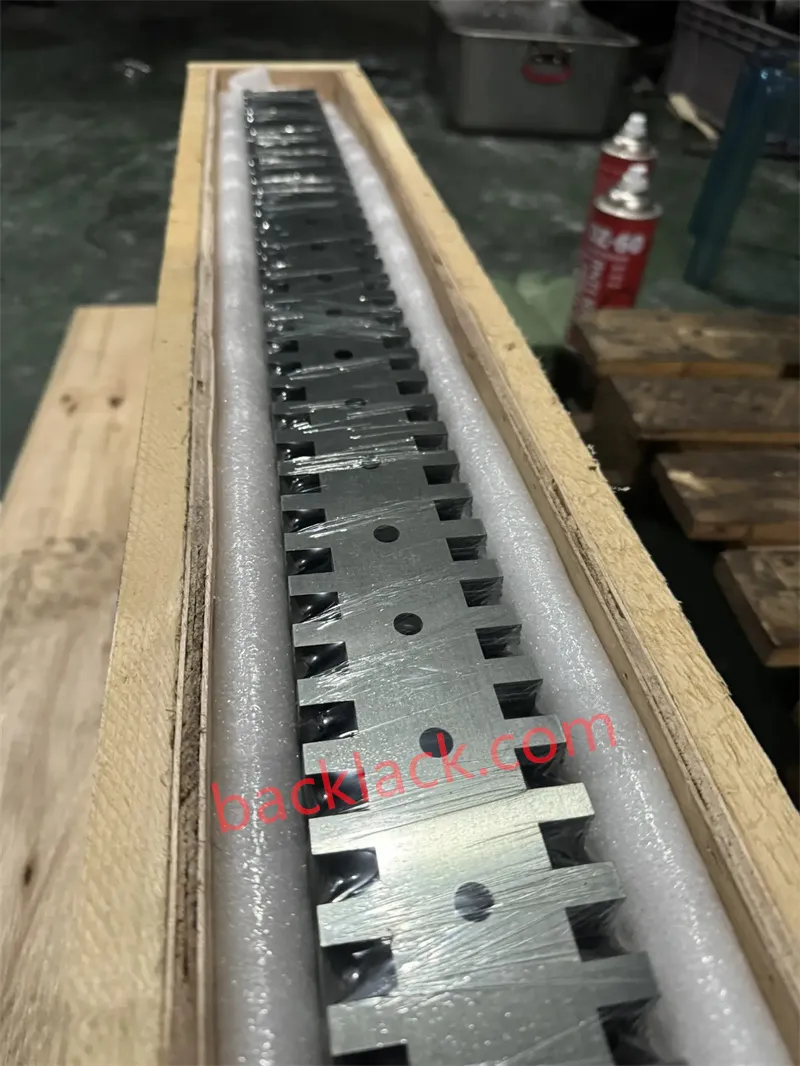
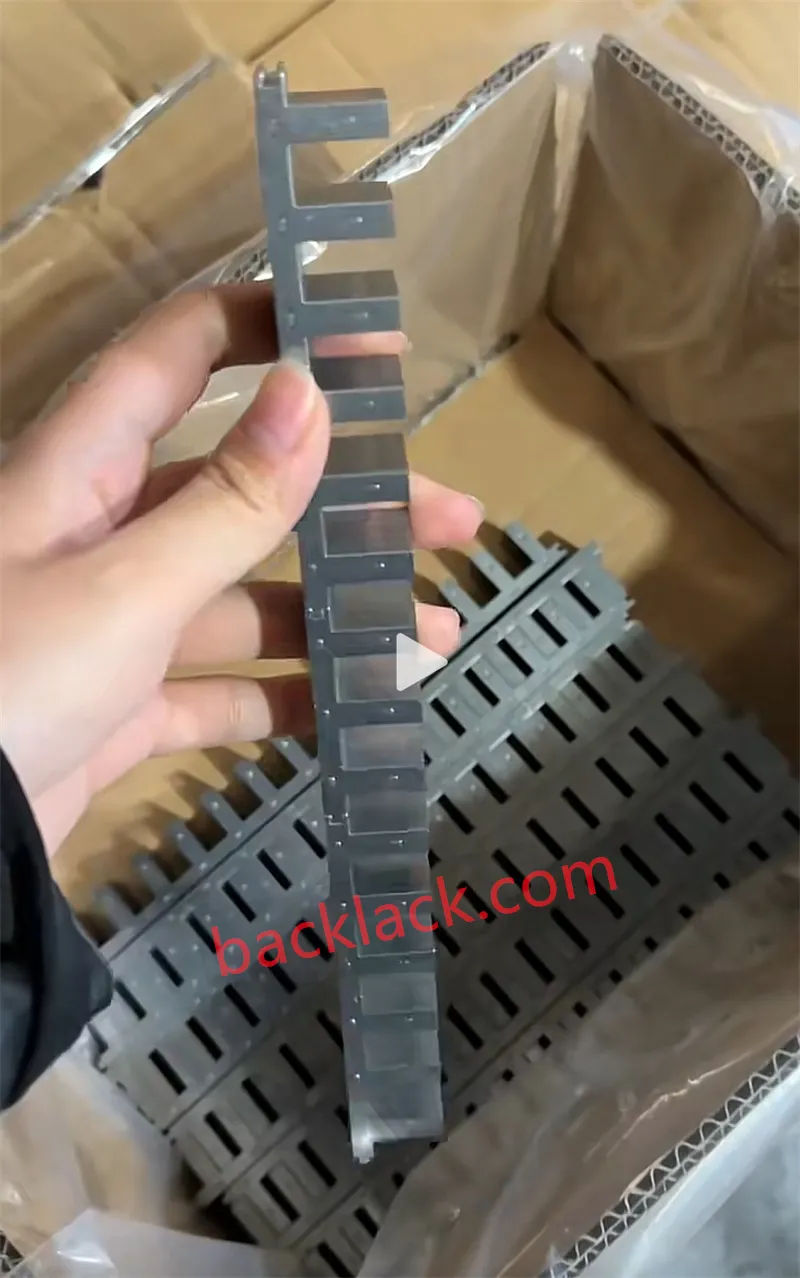
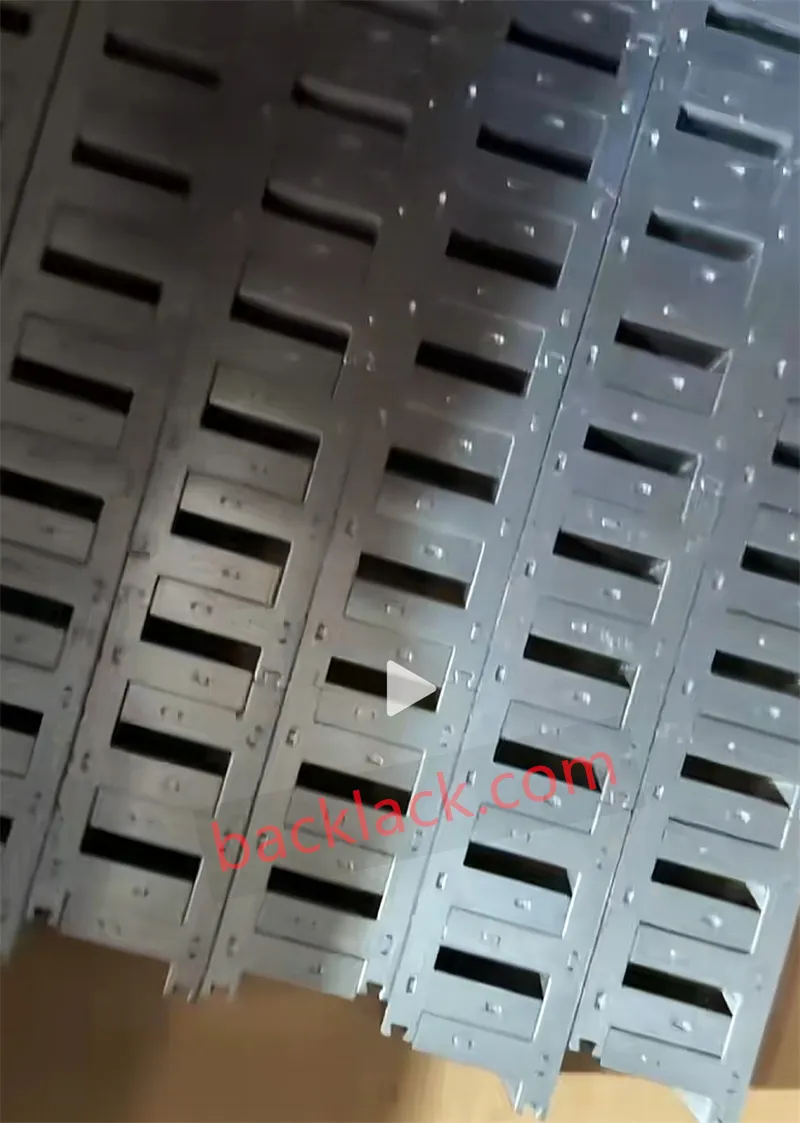
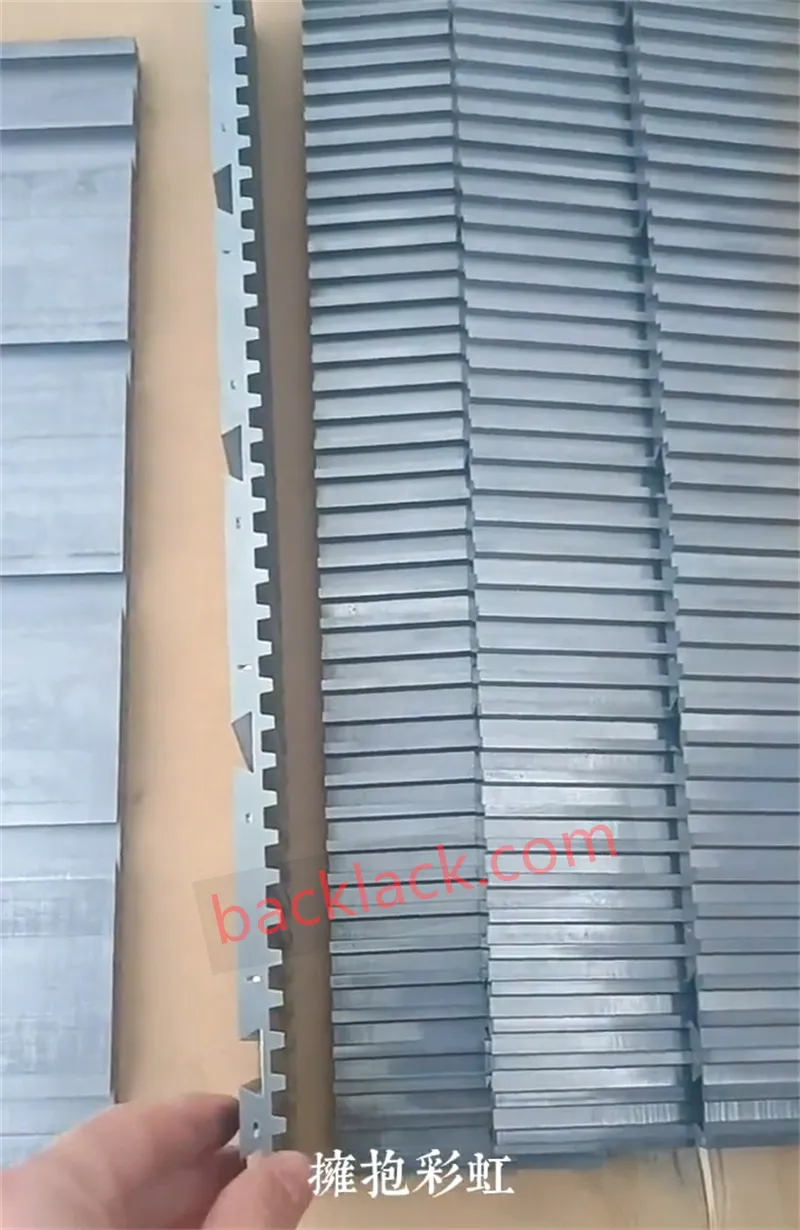
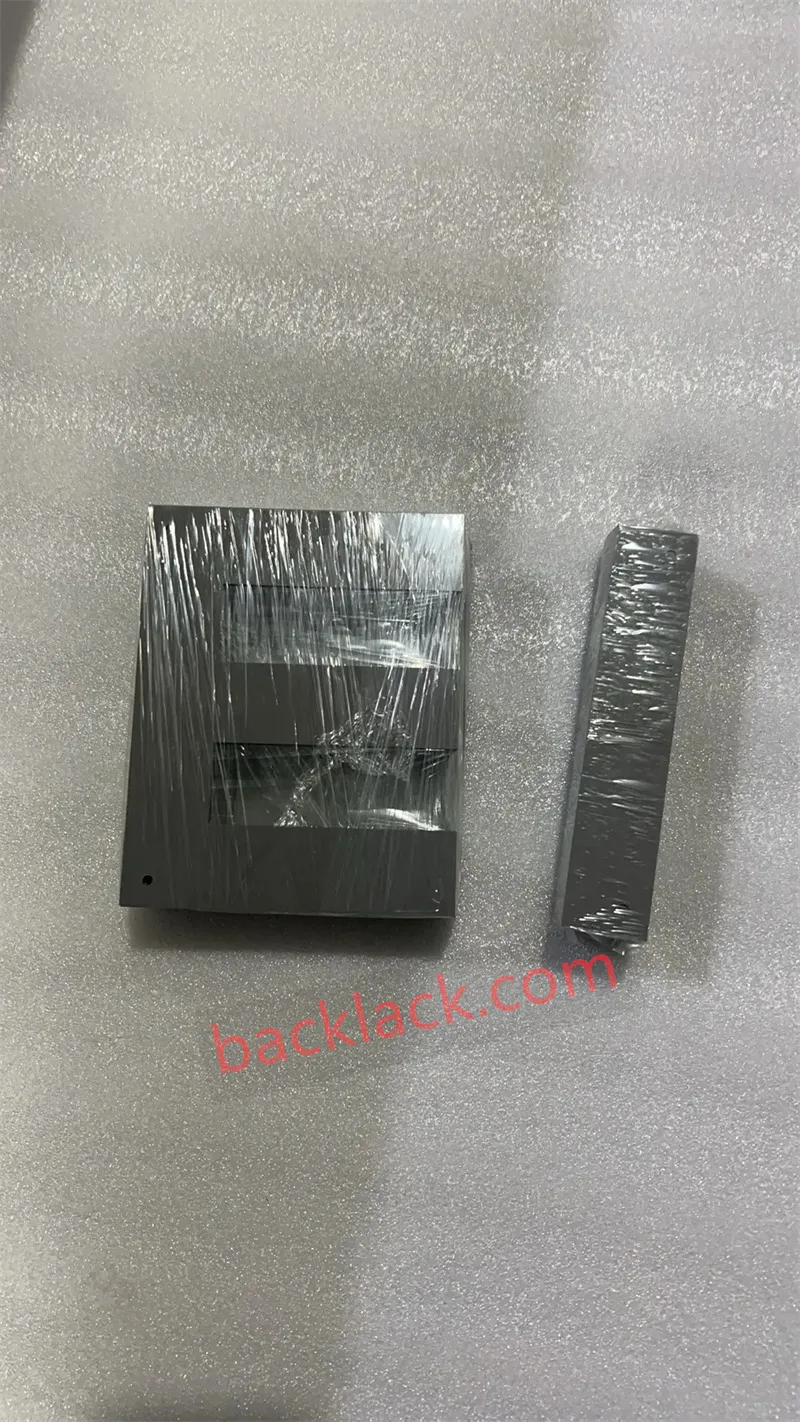
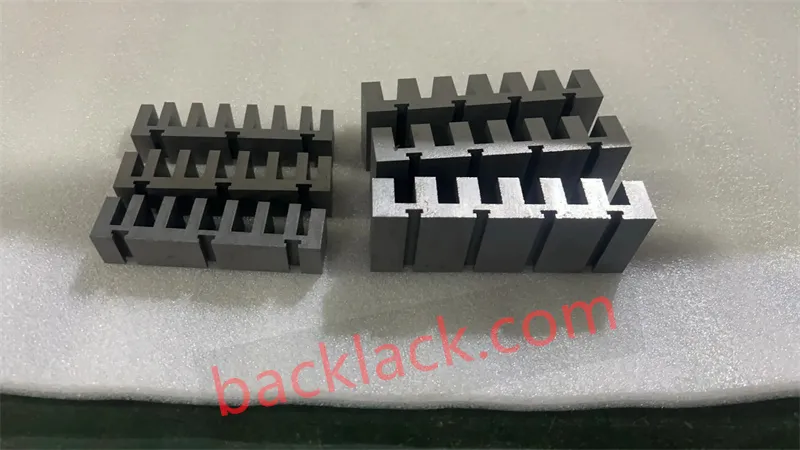
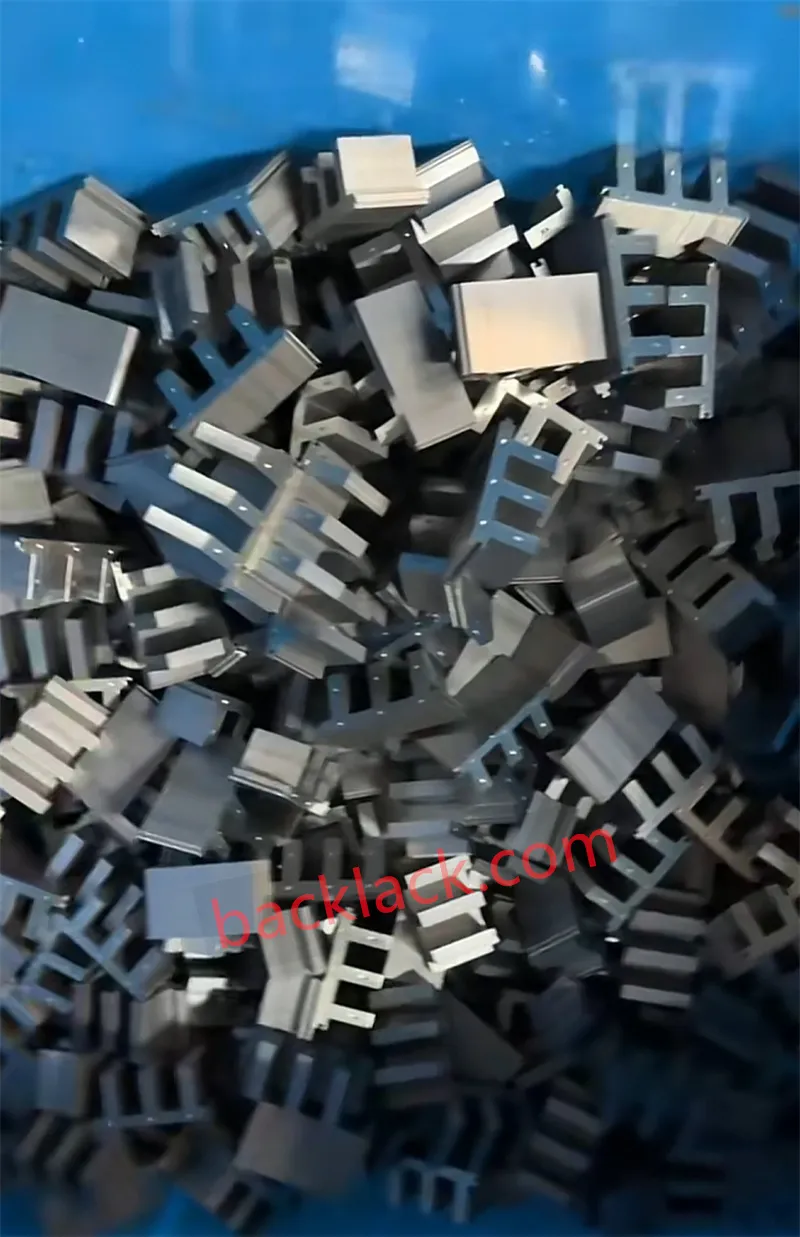
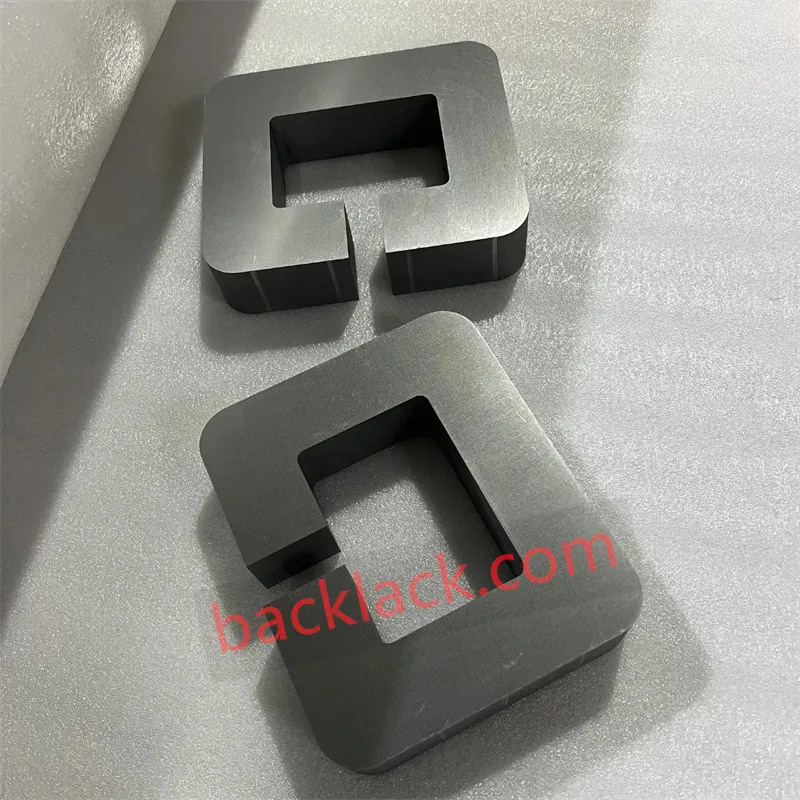
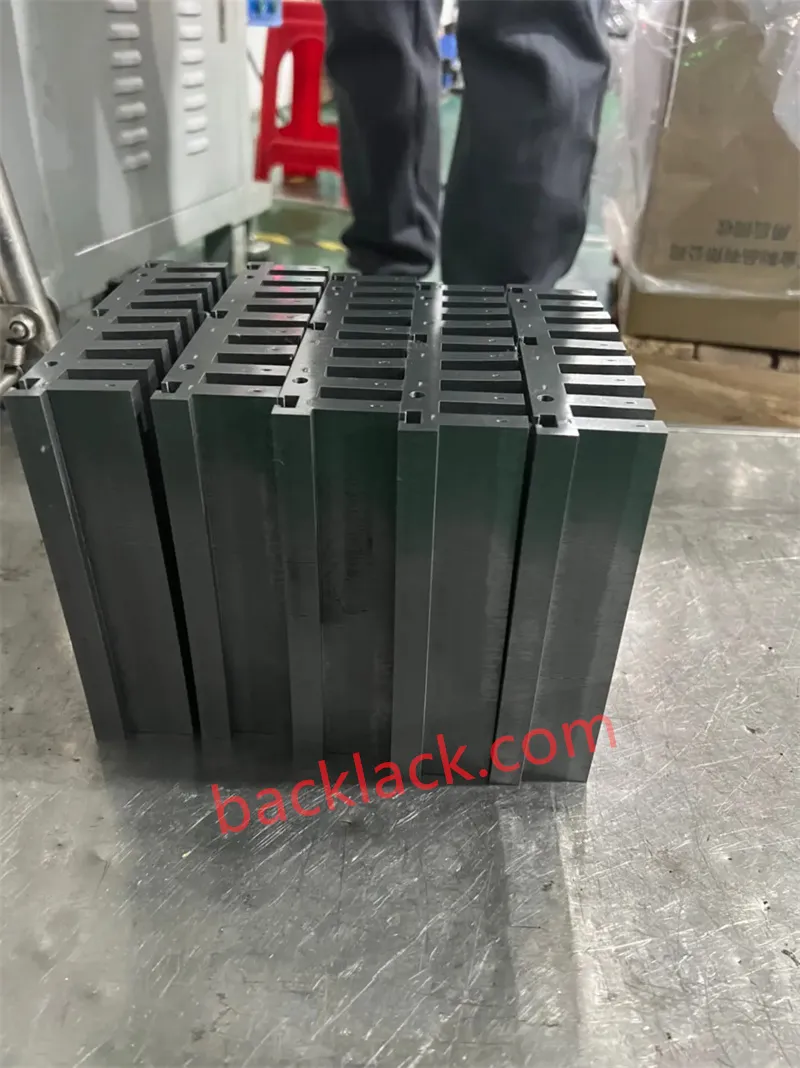
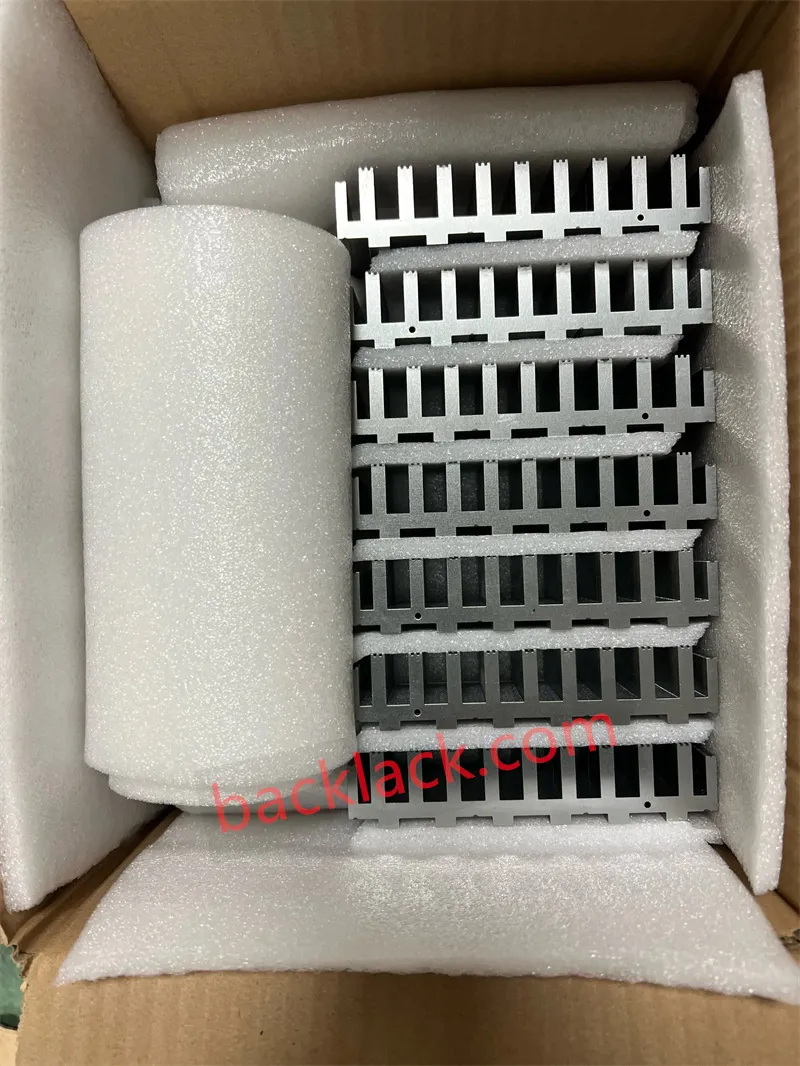
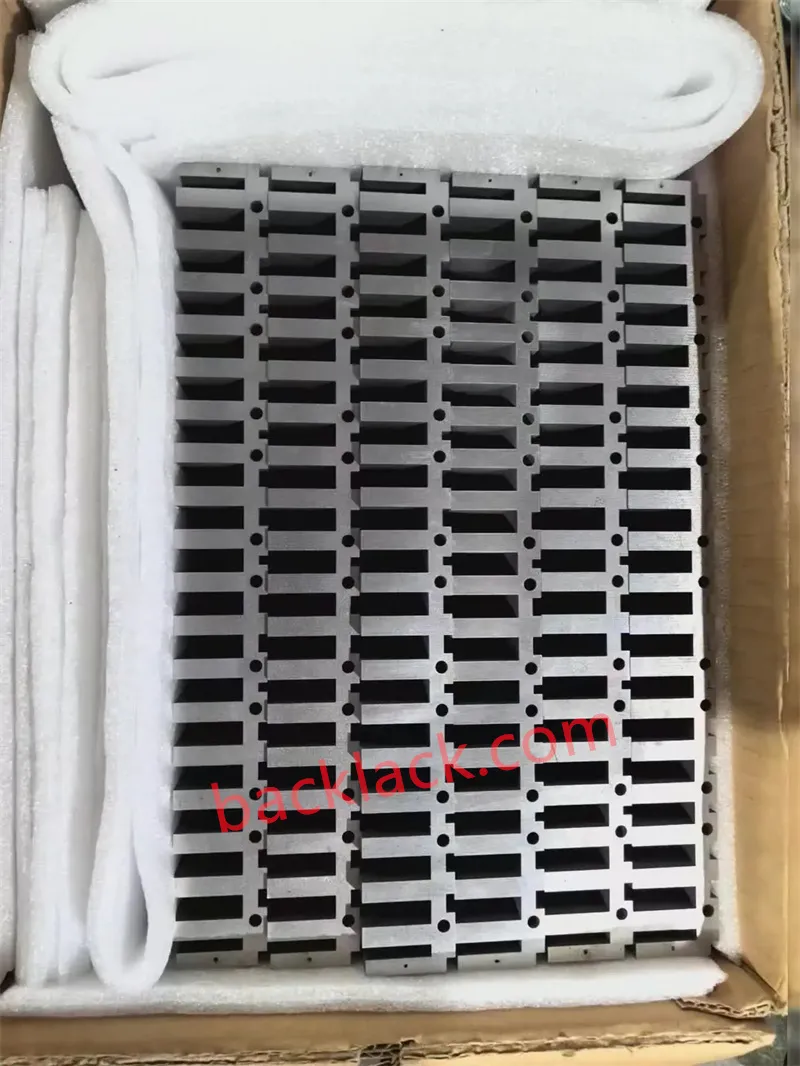
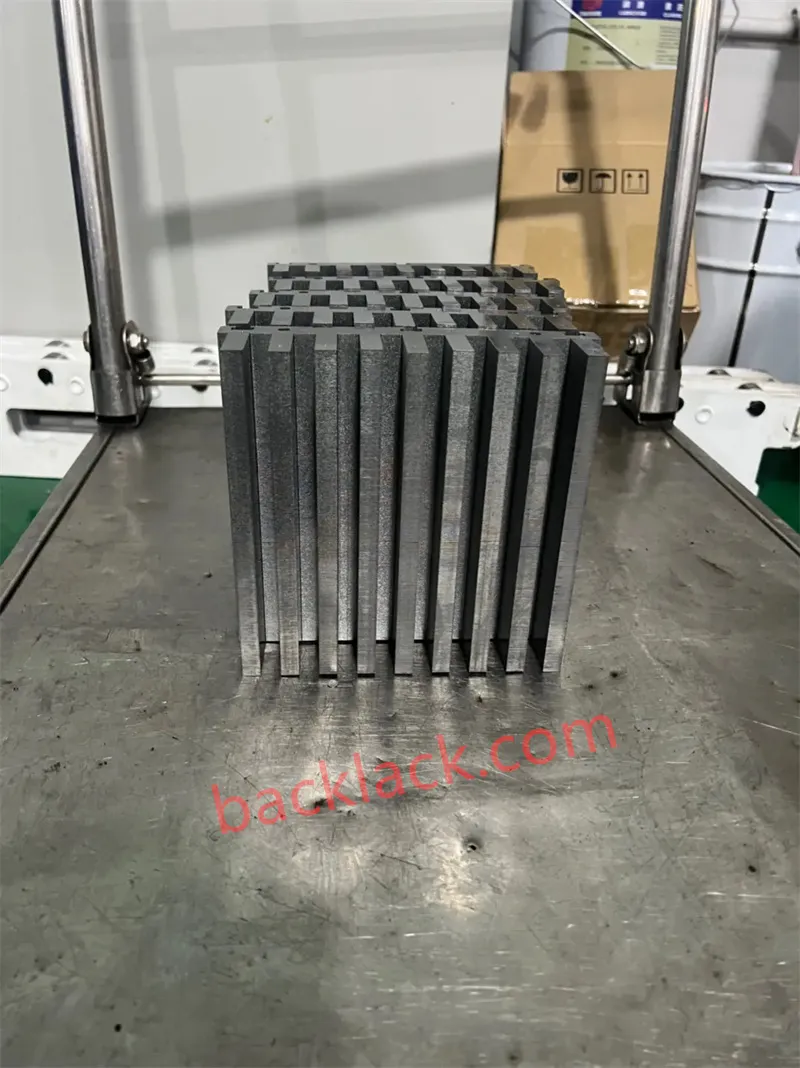
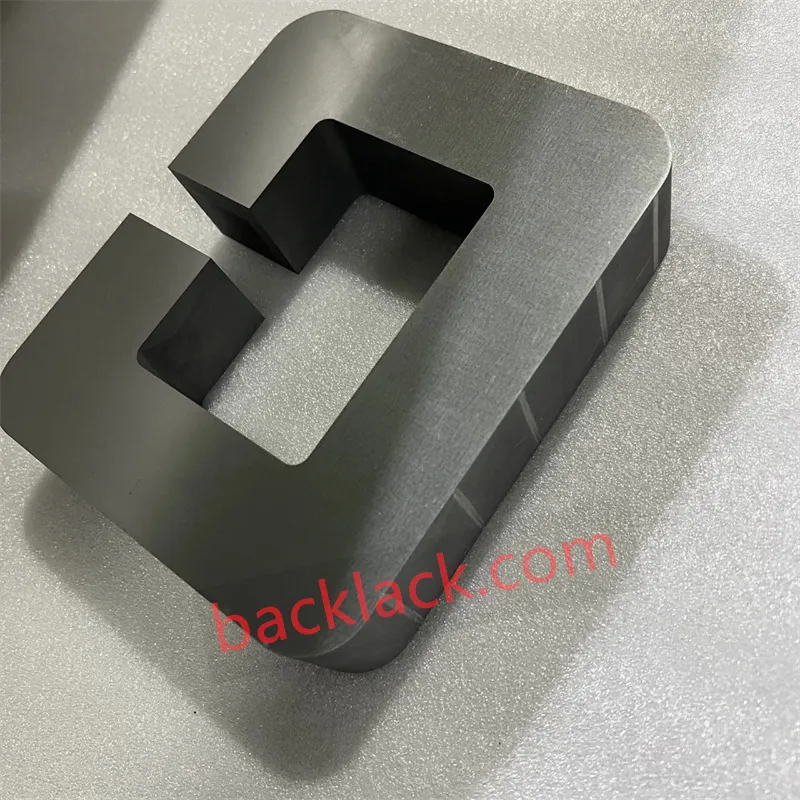
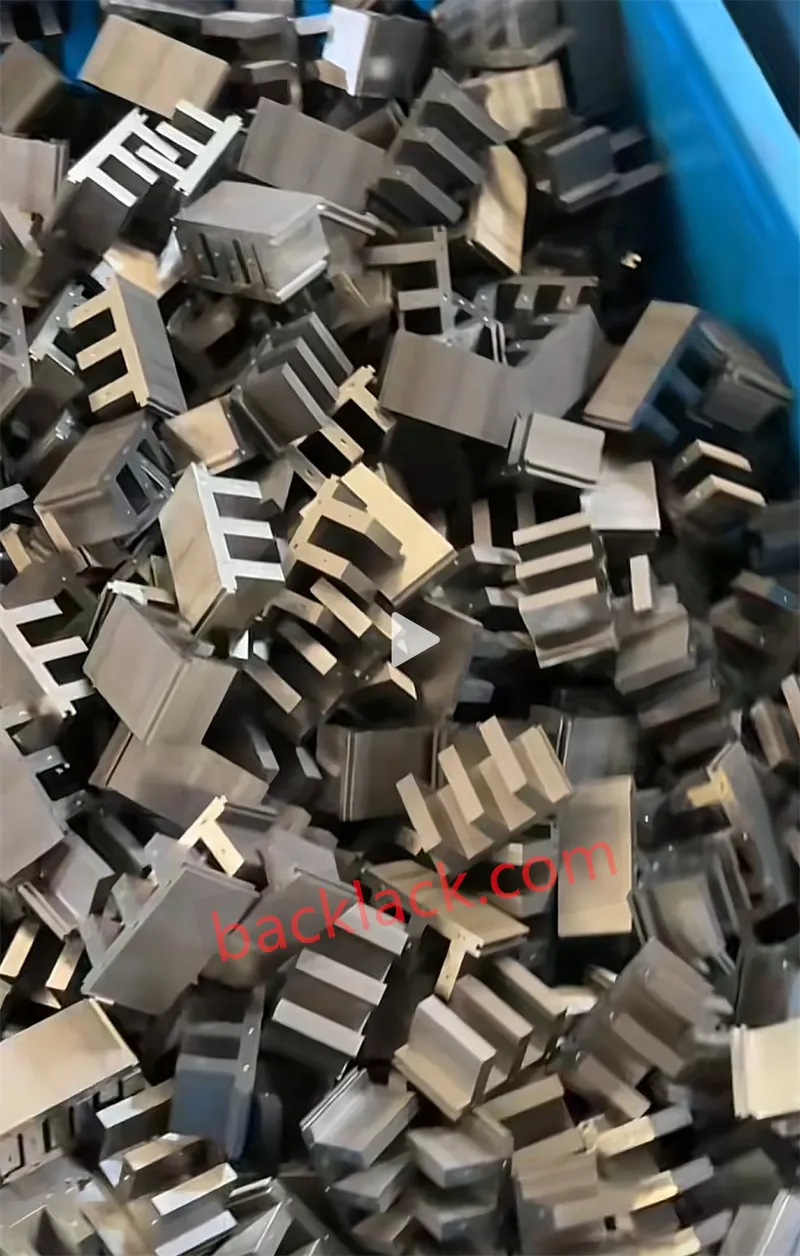
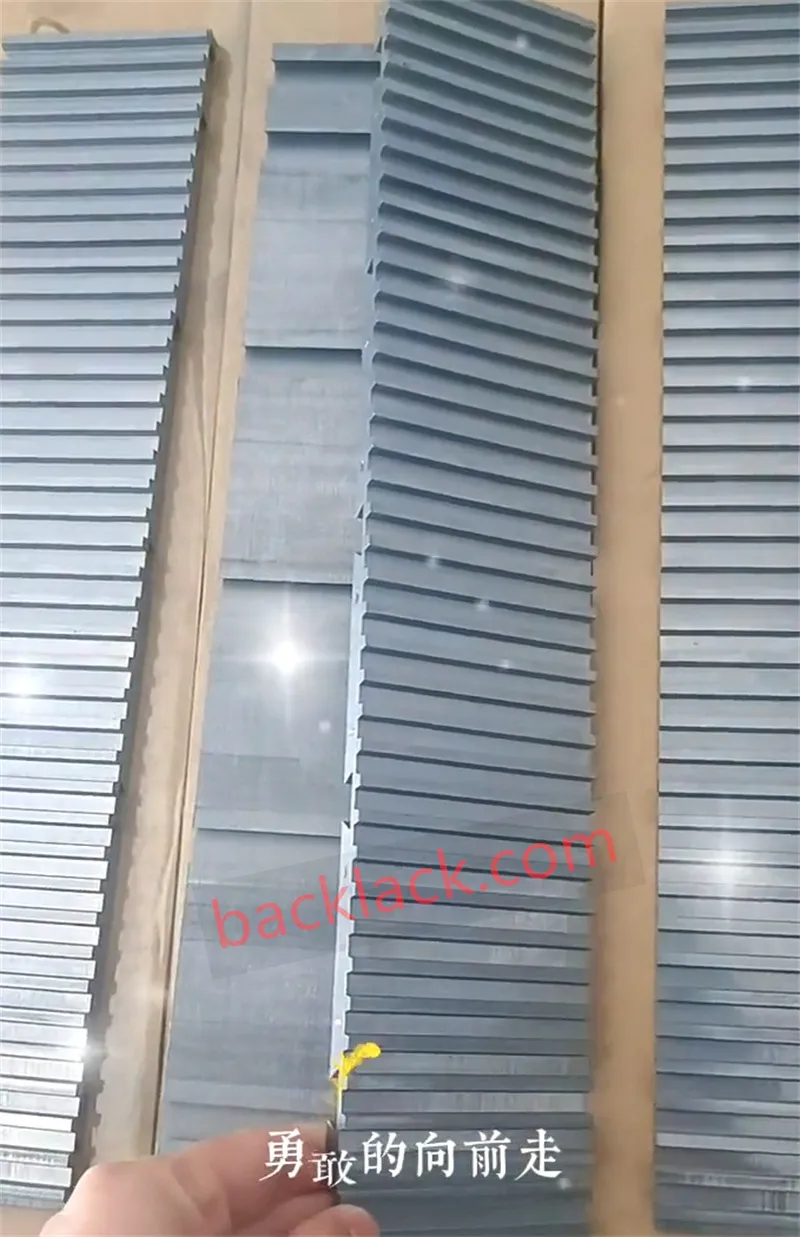
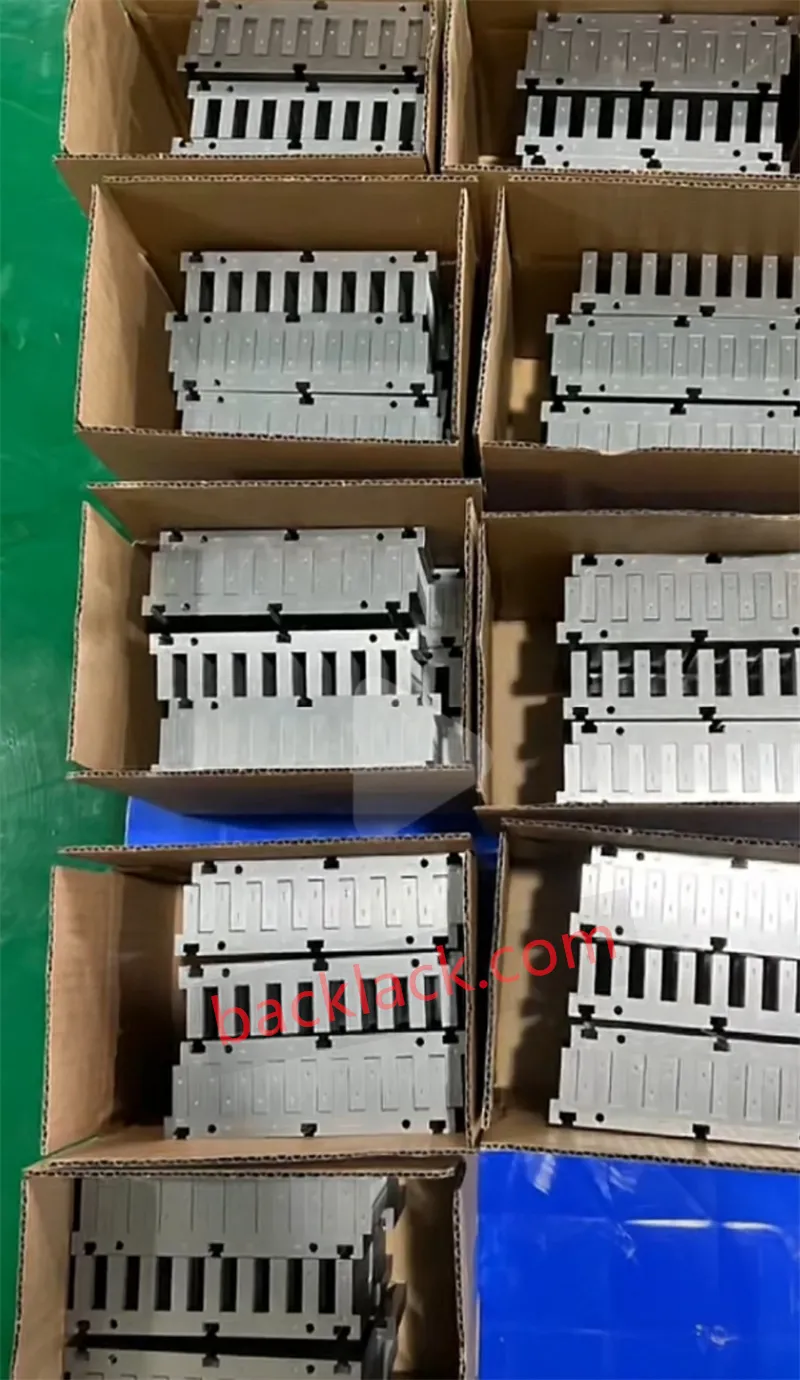
1. 材料科学:平衡大推力密度与低铁损
铁芯直线电机的主要优点在于其高力密度。然而,选择错误的磁性合金会迅速引发高频热瓶颈。实现最佳平衡需要量身定制的材料选择:
| 电工钢级 | 标称厚度 | 饱和感应 ($B_{\text{sat}}$) | 磁芯损耗性能 | 理想的应用场景 |
|---|---|---|---|---|
| 薄非晶粒取向 (NGO) | 0.20mm – 0.35mm | ~1.70 T – 1.75 T | 中等 | 标准工业自动化和高速输送机 |
| 超薄硅钢 | 0.10mm – 0.15mm | ~1.65 T – 1.70 T | 极低涡流 | 高频、高加速直接驱动 |
| 钴铁合金 (Hiperco 50 / 1J22) | 0.10mm – 0.20mm | 2.30 T – 2.40 T (+25%) | 高感应优化 | 半导体光刻、医疗机器人和国防 |
2. 模内后隙自粘:消除互锁和焊接短路
在传统的旋转电机铁芯中,机械互锁(铆接)、夹板或激光焊缝是常见的组装方法。对于精密直线电机定子和动子来说,这些传统技术是性能杀手。
- 造成层间短路
- 高频涡流和核心热量尖峰
- 机械热应力使牙齿几何形状变形
- 触发严重的齿槽力和跟踪误差
- 叠片间 100% 绝缘涂膜
- 零层间短路和超低损耗
- 整体结构刚度(块状强度)
- 以零微振动吸收往复冲击
3. 抑制核心层的齿槽力和末端效应
虽然铁芯直线电机比无铁芯设计提供更高的推力密度,但其开放式磁性结构会引入齿槽力和末端效应,导致推力波动,从而破坏定位精度。
斜槽冲压
通过在激光切割或级进模冲压过程中实施渐进式倾斜,槽边缘会偏移精确的微角度。这打破了周期性磁阻循环,使齿槽力变平。
微米级背面精密研磨
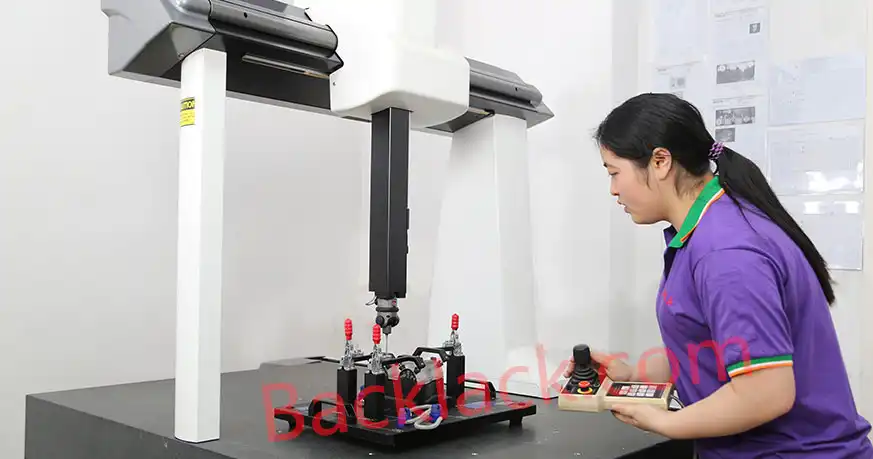
直线电机保持气隙小至 0.5 毫米至 1.0 毫米。任何弯曲、倾斜或堆叠厚度变化都会引发指数磁吸引力不平衡。利用 3D CMM 检查和精密背面表面研磨,我们将叠层表面平整度保持在 0.02 毫米以内。
端齿仿形
由于线性磁路在边缘处终止,因此磁场突变会产生严重的末端效应力尖峰。在两个边界处处理阶梯状或倾斜端齿可软化通量过渡,平滑力波动。
4. 一体化封装及二次加工
为了适应严苛的工作环境,叠片芯经过先进的二次精加工:
集成环氧树脂包覆成型和粉末涂层:热塑性或热固性材料(PA、PPS 或环氧树脂)直接注入齿槽周围。它取代了传统的槽纸,提供 C-6 级腐蚀保护、卓越的介电强度,并增强了铜线圈的散热能力。
精密安装孔加工:安装表面经过 CNC 加工后粘合,以消除在组装到线性平台上时可能使芯齿变形的安装应力。
利用 Backlack 线性电机堆栈释放峰值直接驱动性能
传统的机械铆接、互锁和激光焊缝会引入层间短路和严重的局部机械应力,从而引发高加速度线性直接驱动器中的热瓶颈和推力脉动。随着超薄电工钢(0.10mmC0.15mm)和高饱和钴铁合金(Hiperco 50 / 1J22)成为精密运动控制的标准,无铆钉Backlack自粘技术成为最终的核心解决方案。
通过集成全表面热固性清漆粘合、微米级端齿仿形和亚微米精密表面研磨,Backlack 将叠片堆叠转变为整体结构。这种完全消除机械紧固件的方式实现了高达 25% 的推力密度提高、层间涡流损耗接近于零、堆叠精度平坦度达到 0.02mm,并显着抑制了亚微米定位的齿槽力。
优化您的直线电机核心拓扑以实现高精度直接驱动
将您的 STEP/CAD 文件发送给我们,以获得全面的无铆钉自粘合 DFM 可行性和堆叠公差评估以及定制原型报价。
无铆钉直线电机叠片组的质量控制
作为专业的精密电机铁芯制造商,Backlack®对无铆钉直线电机叠片组实施严格的闭环质量控制。结合超薄电工钢冲压 (0.10 mmC0.20 mm)、全表面热固性粘合剂固化和微米级堆叠研磨,我们提供零缺陷、高推力密度和低齿槽效应的直驱核心,专为半导体光刻、晶圆检测和高精度 CNC 系统而设计。
高级合金和涂层筛选:对超薄电工钢 (0.10 mmC0.15 mm) 和高饱和钴铁合金 (Hiperco® 50 / 1J22) 进行 100% 来料验证。冲压前,我们严格检查清漆涂层厚度、粘合层均匀性和磁饱和曲线($B_{\text{sat}}$ 高达 2.40 T)。
精密级进冲压和斜槽控制:高速级进模具消除了精致的层压齿上的边缘变形。通过采用微角度倾斜冲压,我们打破了磁周期性,保持超低毛刺高度,防止层间短路并抑制齿槽力。
全表面模内后隙®固化:精确的多区域热和轴向压力分布可在 100% 的层压表面上固化清漆。消除铆钉、焊接和互锁槽口,形成整体结构,最大限度地减少高频涡流损耗,并承受极端的往复力而不会分层。
精密表面研磨和 CMM 计量:键合后精密背面研磨和阶梯端齿轮廓确保叠层表面平整度在 0.02 毫米以内。 3D CMM 检测可保证槽与安装孔的严格对准,从而产生 100% 可立即安装的线性直驱定子。
常见问题解答
关于无铆钉 Backlack 自粘技术、齿槽力缓解、超薄钴铁叠片以及高精度线性直驱电机磁芯损耗优化的技术见解。
与焊接或铆接相比,无铆钉 Backlack 自粘如何消除直线电机的高频损耗?
传统的机械联锁(铆接)或激光焊缝会穿透叠片边缘,产生局部短路,从而在快速线性加速期间产生大量涡流回路。 Backlack自粘在各层之间涂敷100%全表面绝缘热固性清漆。这完全消除了层间短路,实现了接近零的涡流尖峰,并保持了高达 25% 的力密度,且没有热瓶颈。
Backlack 粘合直线电机铁芯如何帮助减轻齿槽力和推力脉动?
与铆接叠层在铆钉孔周围遭受机械应力变形不同,自粘芯形成无应力整体结构。当与斜槽冲压、阶梯端齿仿形和精密背面磨削相结合时,Backlack 可确保平滑的磁通量过渡。这极大地抑制了齿槽力并保证了精密线性运动平台的亚微米跟踪精度。
Backlack键合适用于超薄(0.10毫米)硅钢和高饱和钴铁合金吗?
是的。超薄电工钢 (0.10 mmC0.15 mm) 和高饱和钴铁合金(例如 Hiperco 50 / 1J22,$B_{\text{sat}}$ 高达 2.40 T)对机械应力和热损伤极其敏感。自粘在均匀的轴向压力和热量下固化,无需穿孔或焊接叠片,从而保持合金 100% 的固有磁导率和饱和特性。
可以达到什么堆叠精度公差,Backlack 是否支持定制线性定子原型设计?
Backlack 提供完整的交钥匙制造——从定制级进模冲压和热固性粘合到粘合后精密研磨。由于直线电机在紧密的气隙(0.5 毫米至 1.0 毫米)下运行,我们的背面磨削和 3D CMM 检测可确保堆叠表面平整度在 0.02 毫米以内。我们为半导体晶圆处理、医疗机器人和 CNC 线性平台提供完整的 DFM 可行性审查和定制原型设计。
准备消除高频热瓶颈和消除线性直接驱动推力脉动?
立即开始您的定制自粘直线电机核心项目
传统的铆接、互锁和激光焊缝会导致局部层间短路、严重的机械应力和热损伤,从而成为高加速线性电机驱动器的主要性能瓶颈。寻求能够掌握超薄电工钢冲压(小至 0.10 毫米)、高饱和钴铁合金 (Hiperco® 50 / 1J22) 和模内 Backlack® 的专业叠片制造合作伙伴自粘固化 ?别再犹豫了!从半导体晶圆处理平台和 5G 芯片检测系统到医疗机器人和精密 CNC 线性驱动器,Backlack®提供交钥匙应力管理直线电机定子和动子解决方案。通过集成精密低毛刺渐进冲压、全表面热固性粘合和亚微米背面精密研磨(平面度在 0.02 毫米以内),我们消除了边缘短路,抑制齿槽力,并将推力密度提高了 25%,无缝地弥合了从快速工程原型到自动化批量生产的差距。
立即联系我们的应用工程团队,索取无铆钉自粘直线电机定子原型样品,获取快速定制制造报价,或获取免费的线性叠片堆栈和样品。对您的 2D/3D CAD 图纸进行 DFM 可行性评估!
Get Your Custom Quote Now