在快速发展的电动汽车行业,公众的注意力往往集中在电池容量或自动驾驶算法上。然而,决定电动汽车电机能否实现最高效率和功率密度的物理基础,却隐藏在其核心部件——定子铁芯。而铁芯的材质决定了一切——效率、热管理、噪音,以及最终的车辆续航里程。
作为一家与北美和欧洲的电机设计师密切合作的专业铁芯叠片制造商,我们经常遇到电动汽车电机开发人员和压缩机工程师提出的同一个关键要求:如何在高逆变器频率下最大限度地减少铁芯损耗,同时最大限度地提高功率密度并控制制造成本?
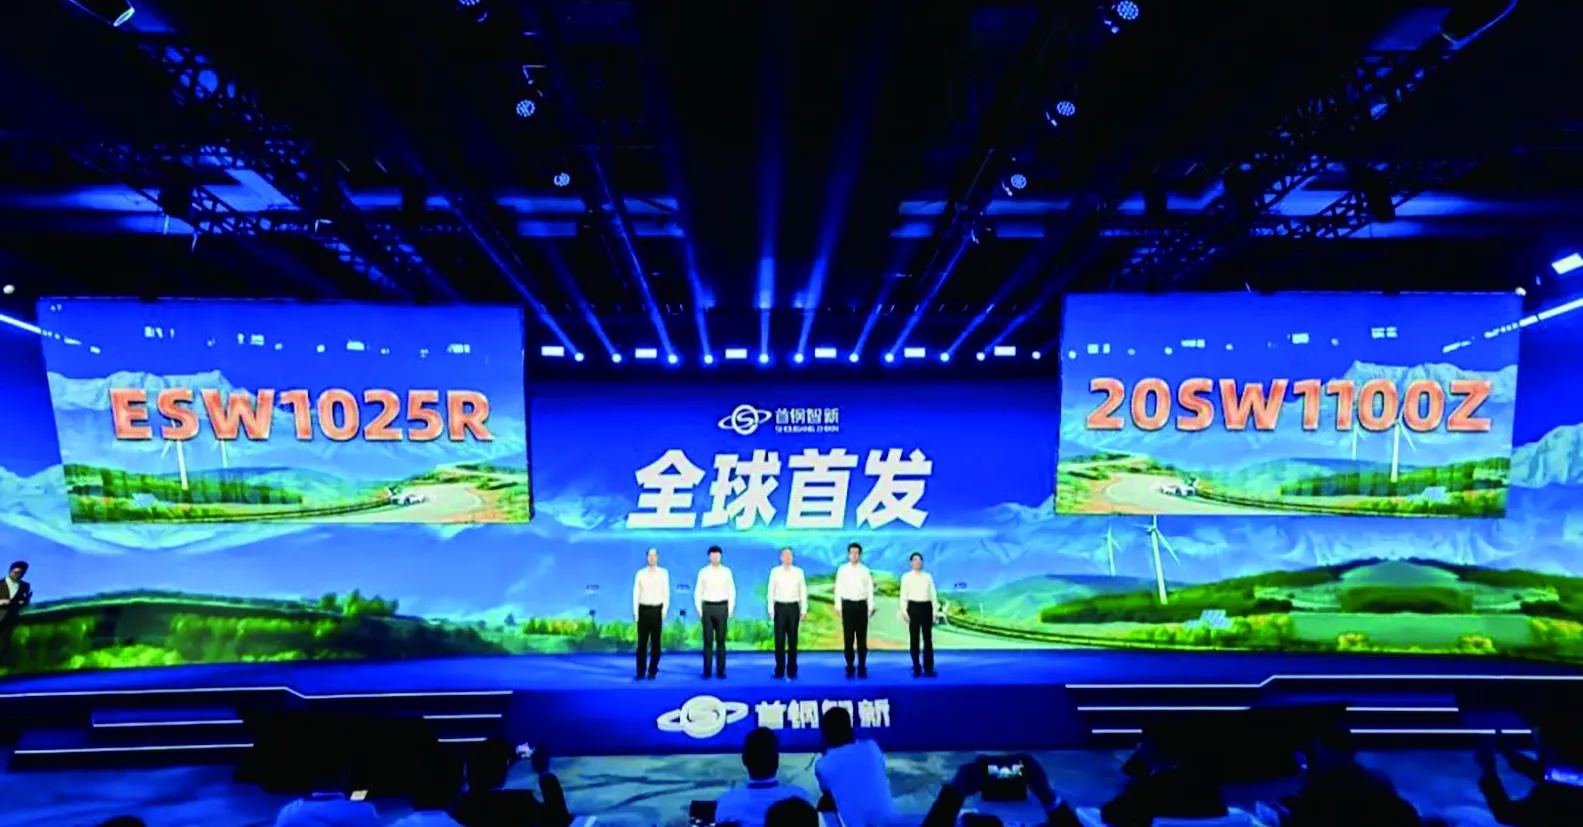
答案始于叠片层面的材料选择:首钢 ESW1025R,这是一款 0.19 毫米无取向电工钢,专为要求苛刻的电动汽车电机和高效压缩机领域而设计。
电动汽车电机面临的挑战:更高的频率、更低的损耗、更高的功率密度
现代电动汽车逆变器将电机运行频率推至 400-700 Hz 范围。在这些频率下,铁芯损耗呈指数级增长。在 50/60 Hz 下性能良好的材料,在开关频率跃升时可能反而成为劣势。与此同时,封装商在空间上精打细算,要求材料能够在最小的体积内提供最大的磁通量。
这正是ESW1025R大放异彩的舞台。
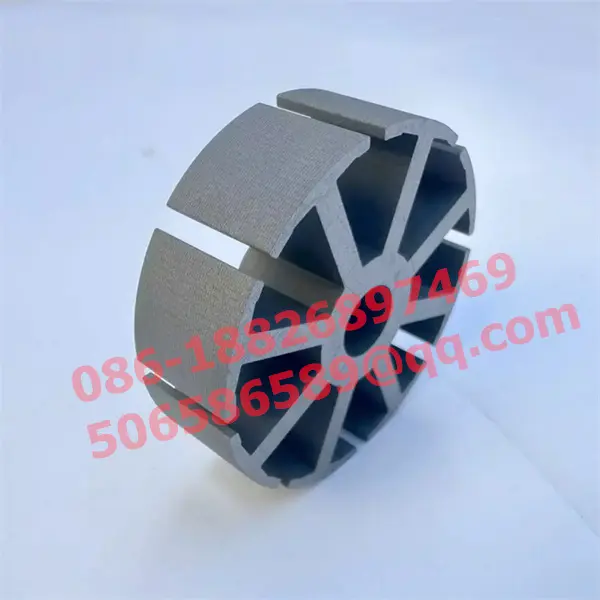
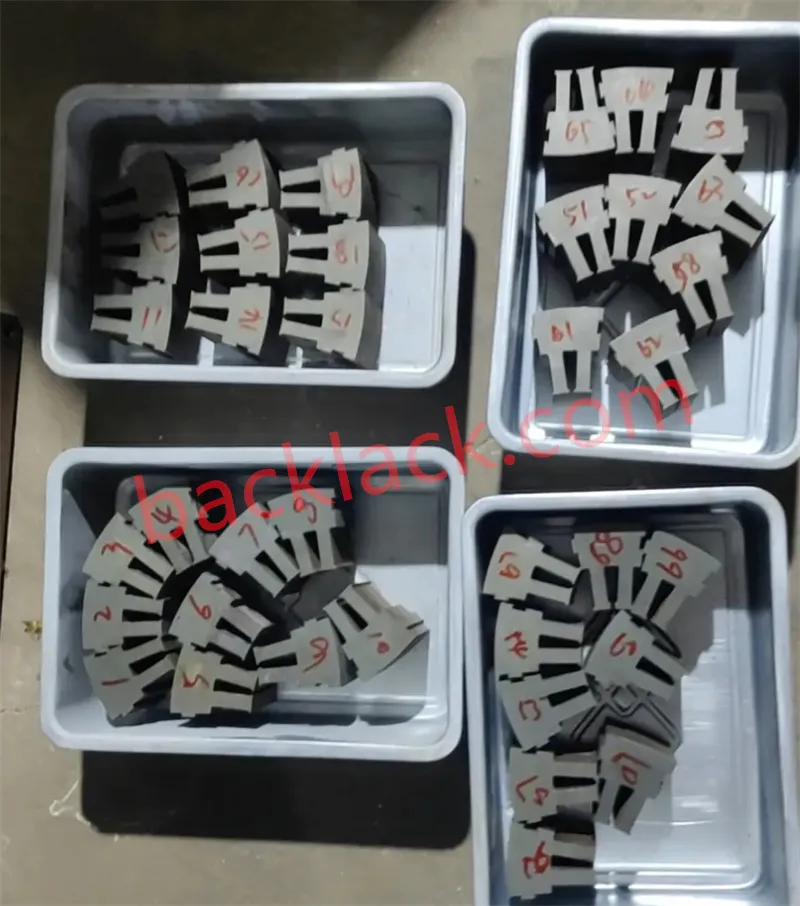
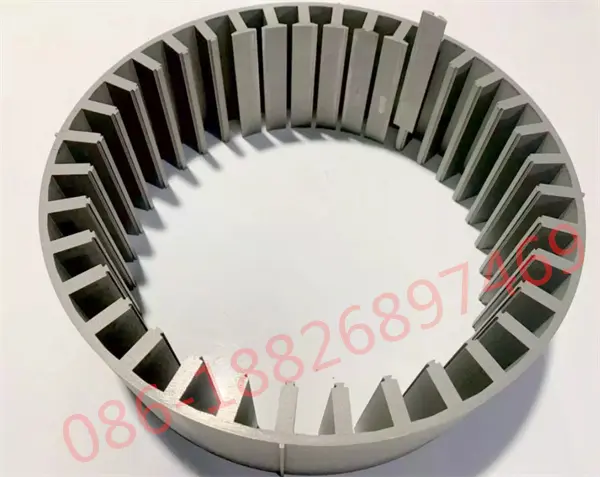
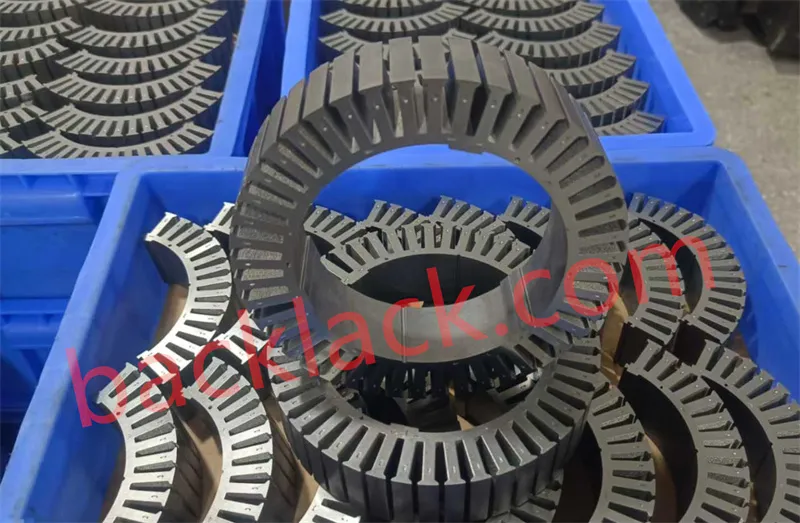
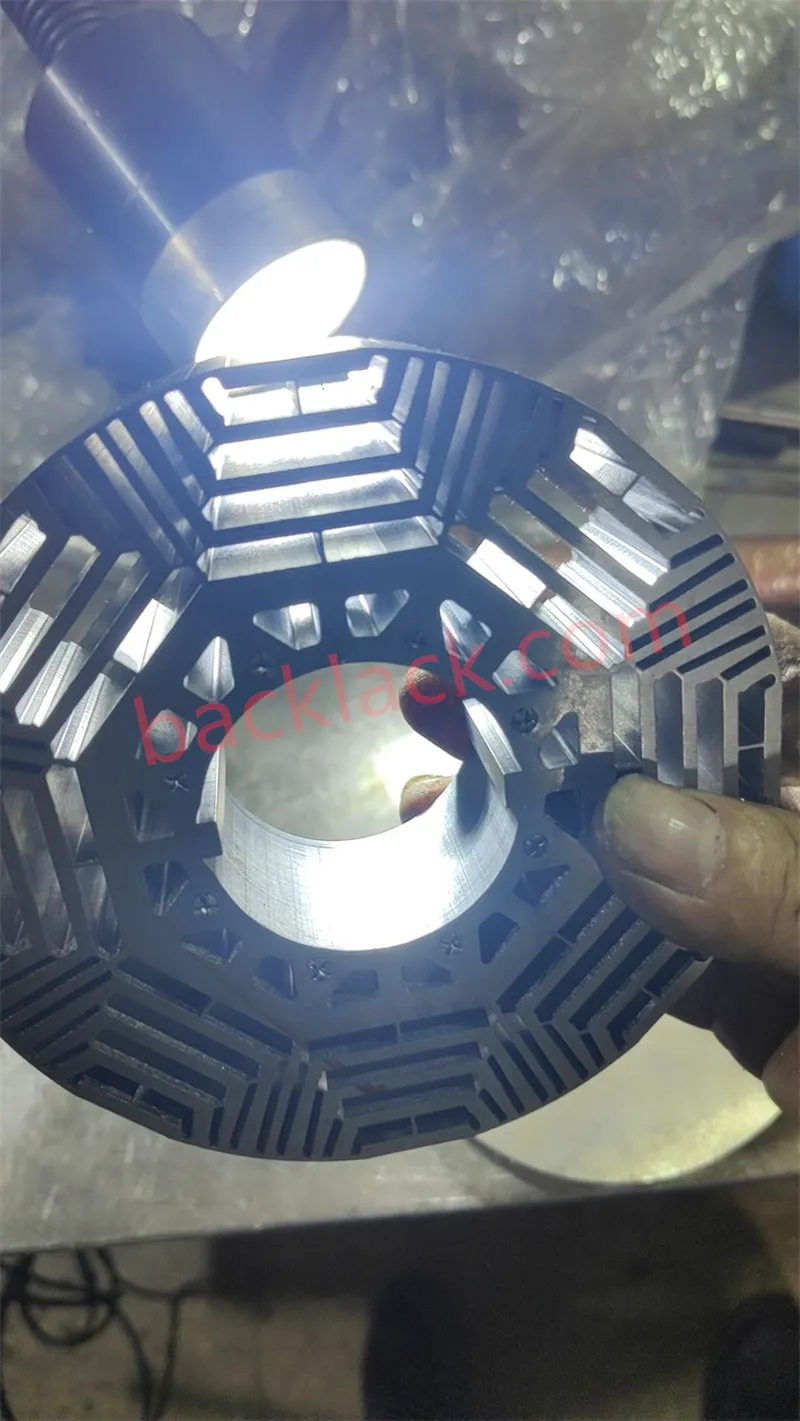
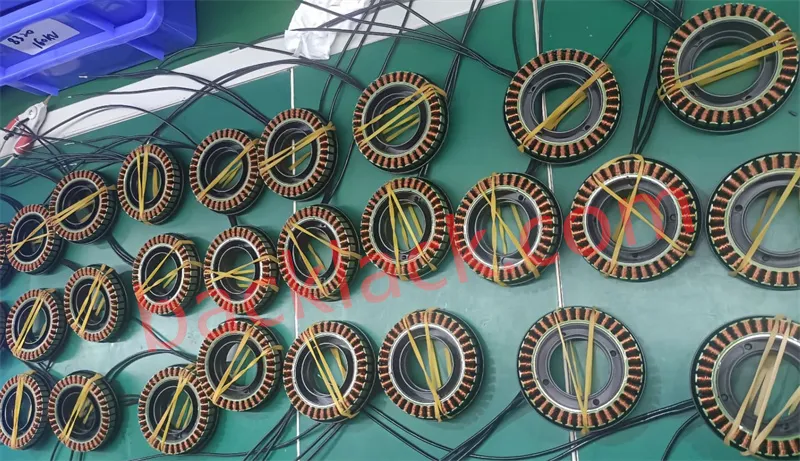
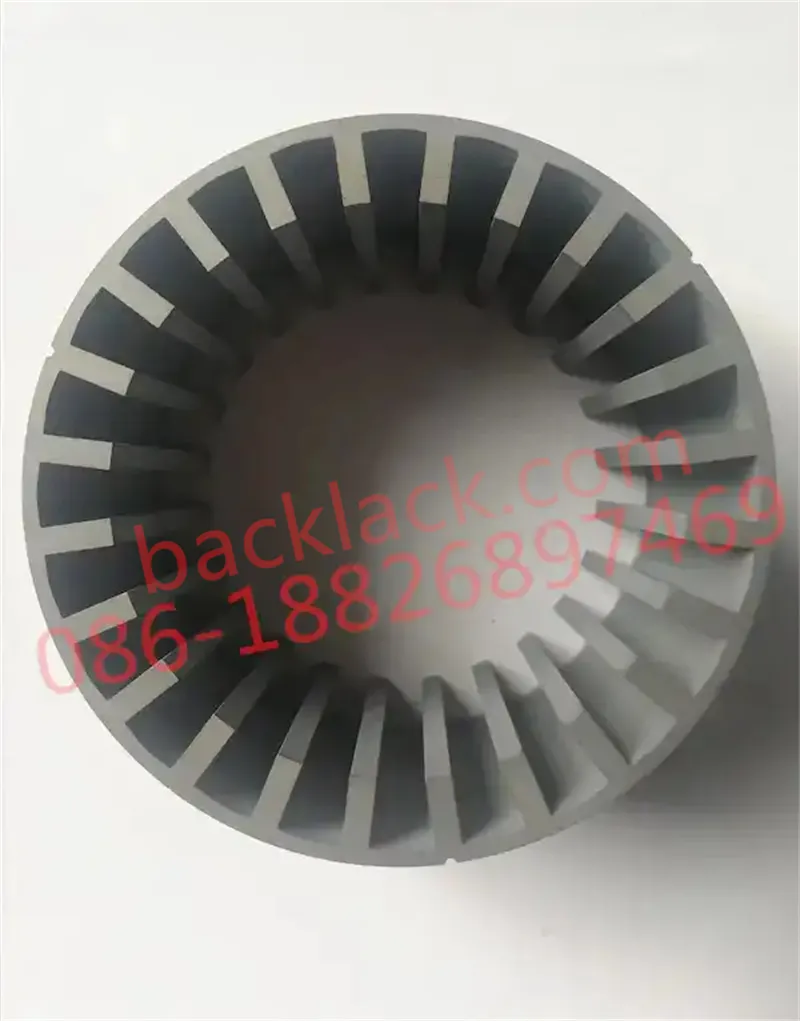
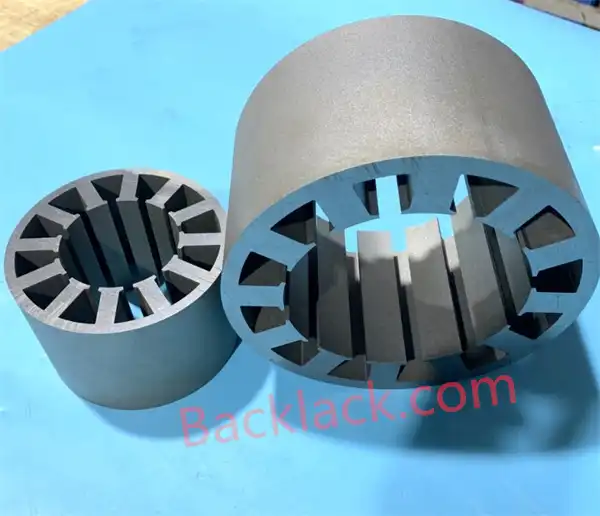
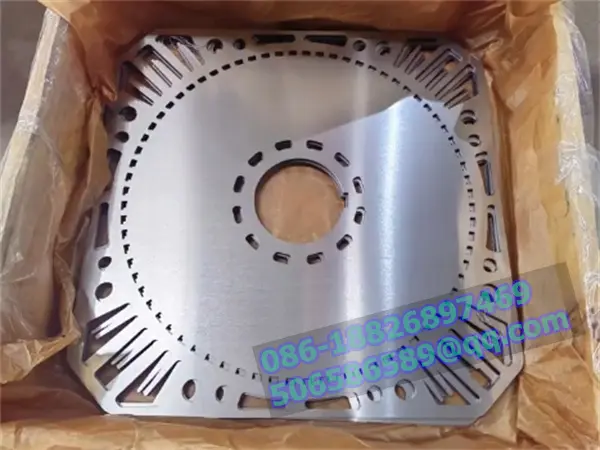
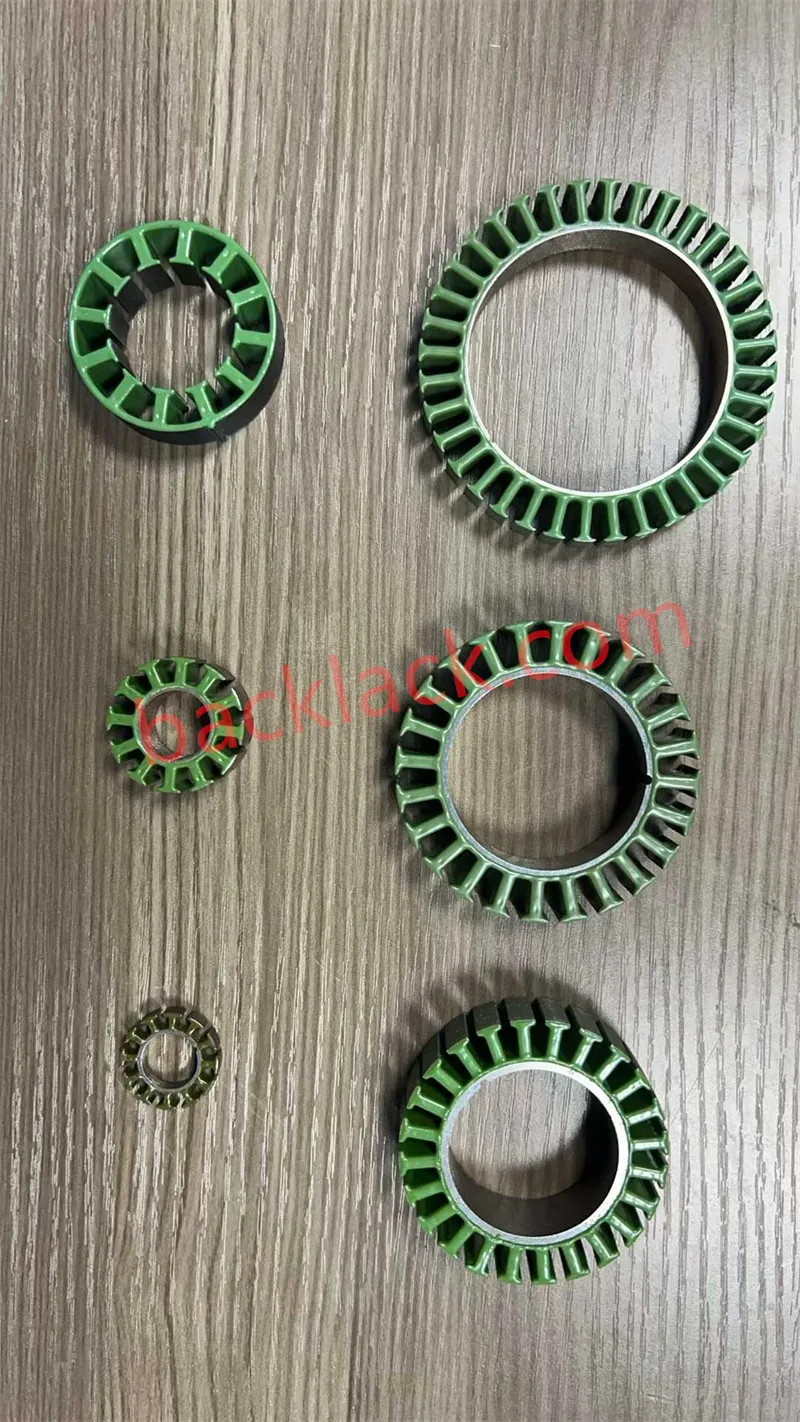
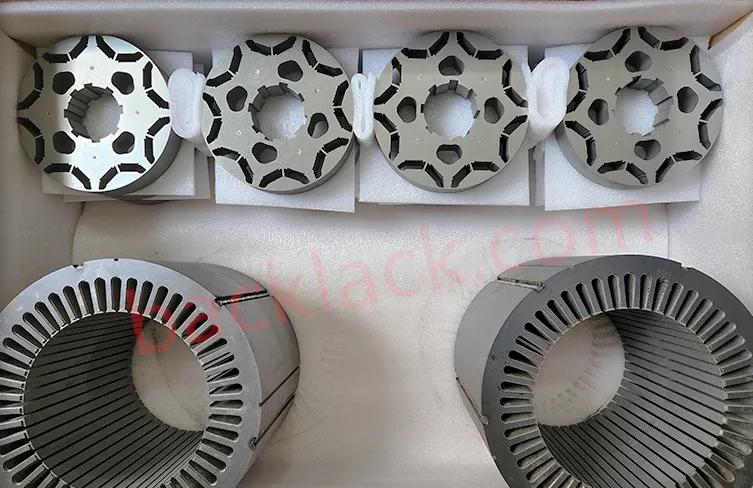
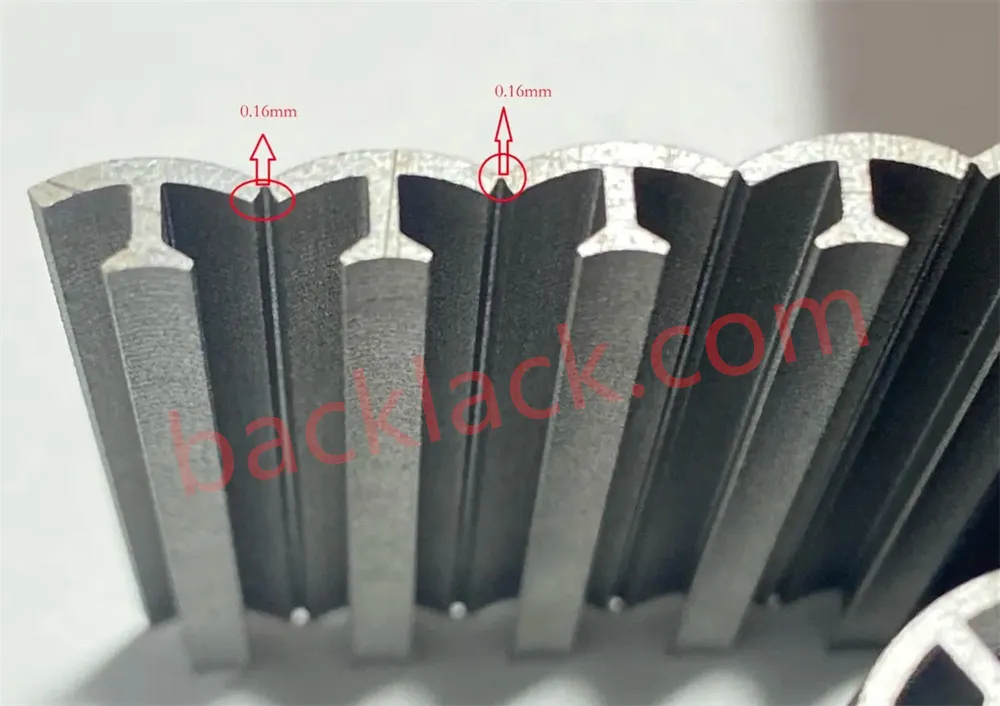
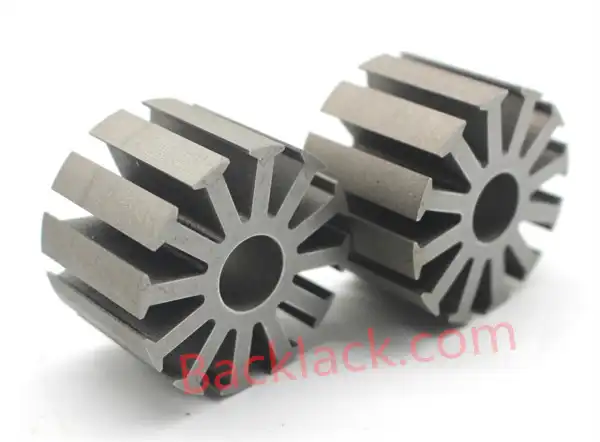
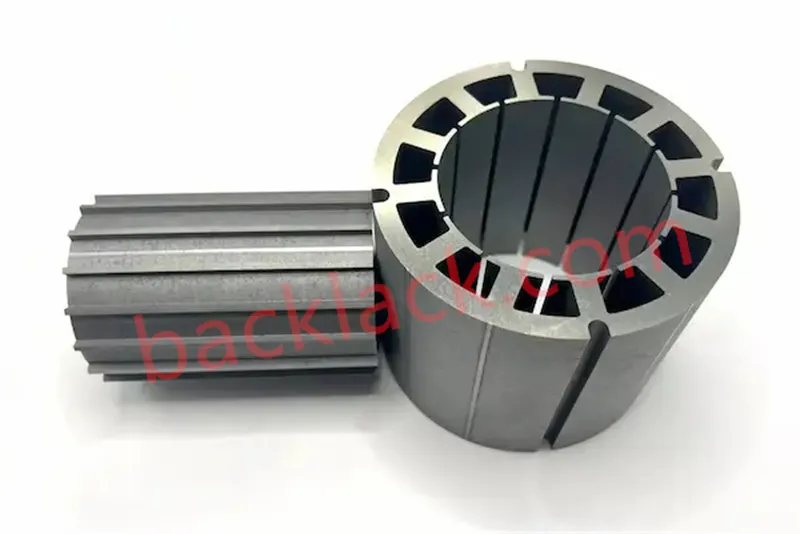
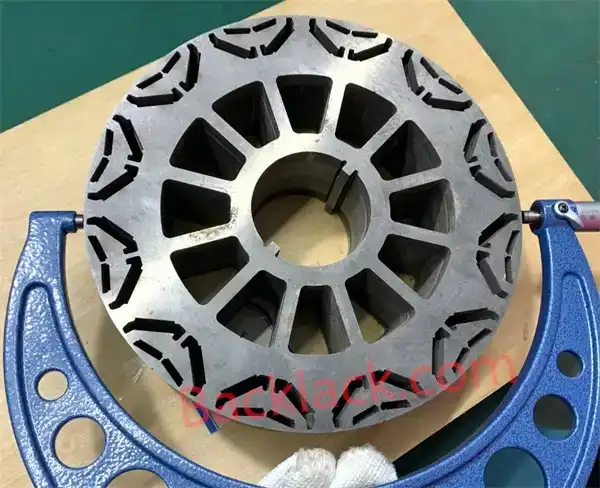
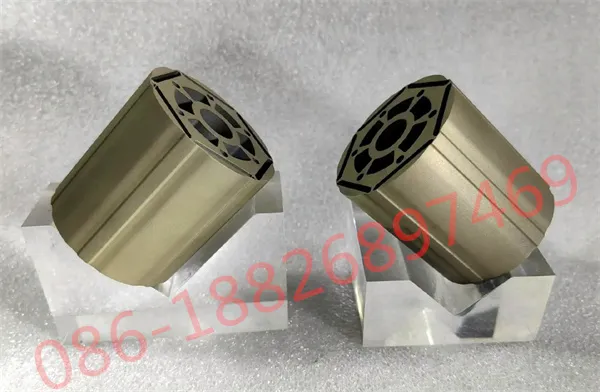
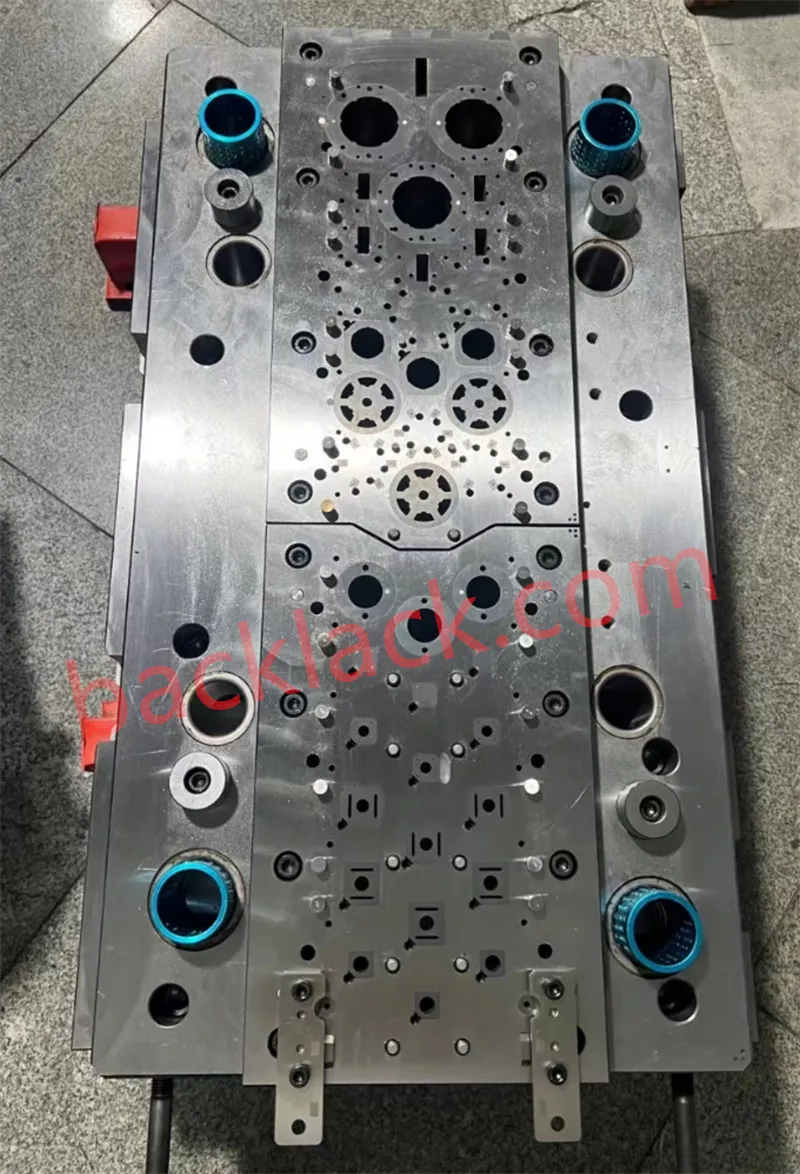
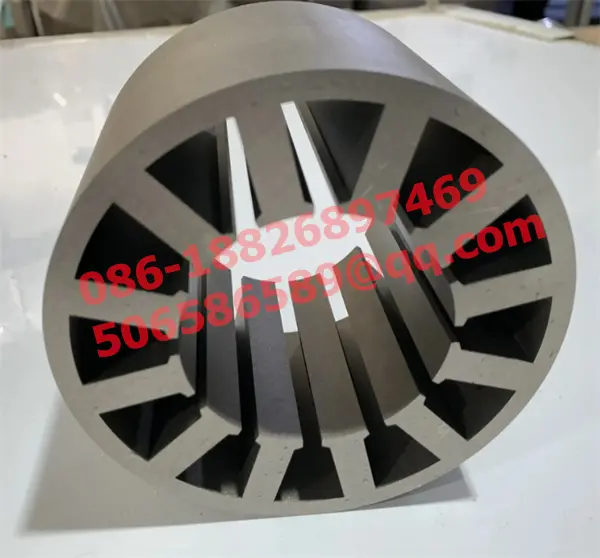
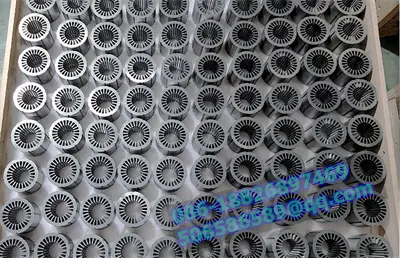
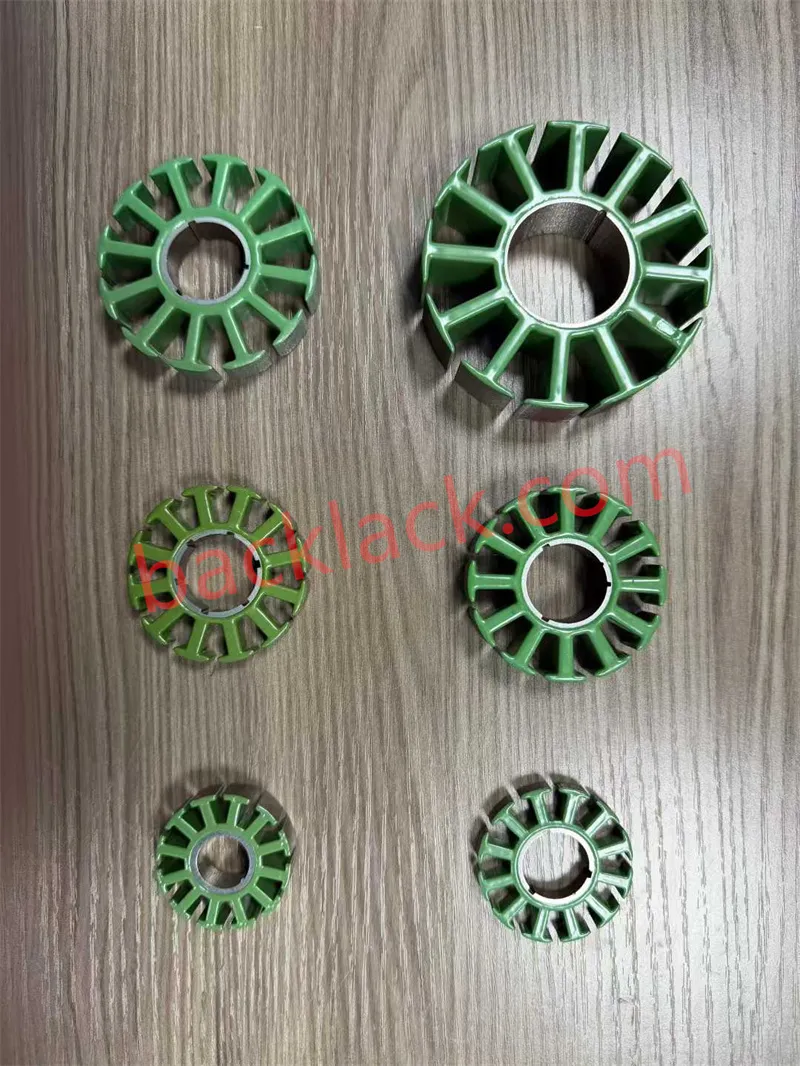
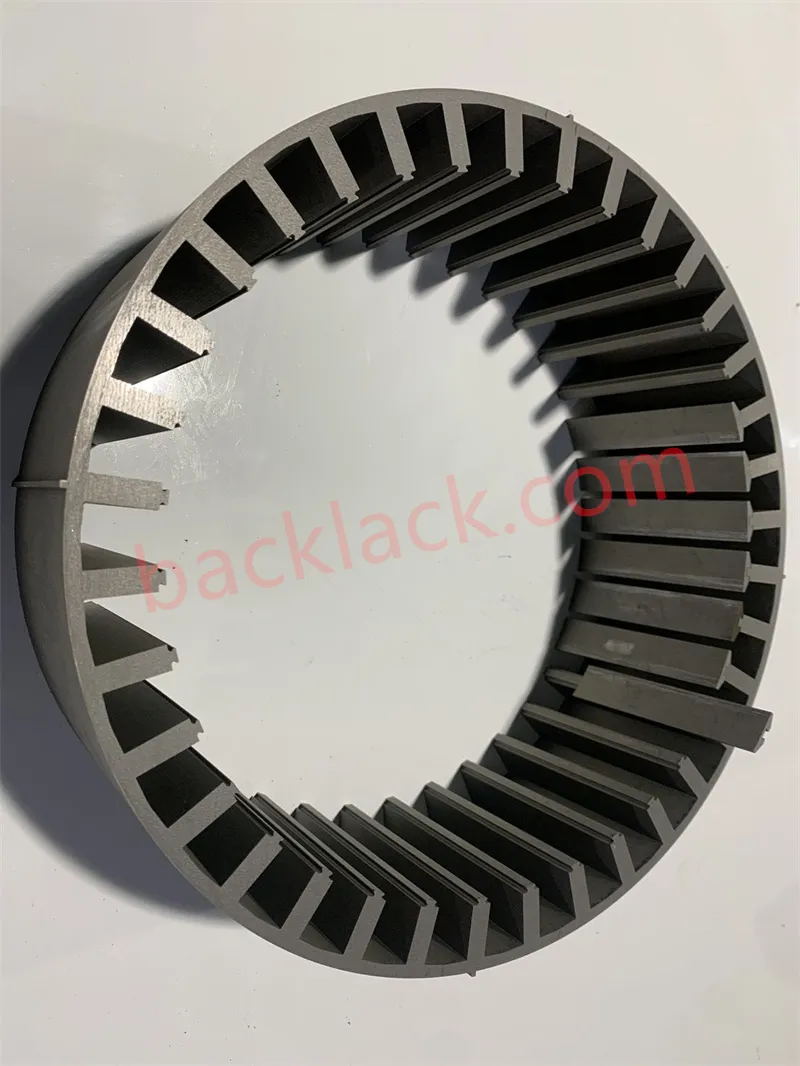
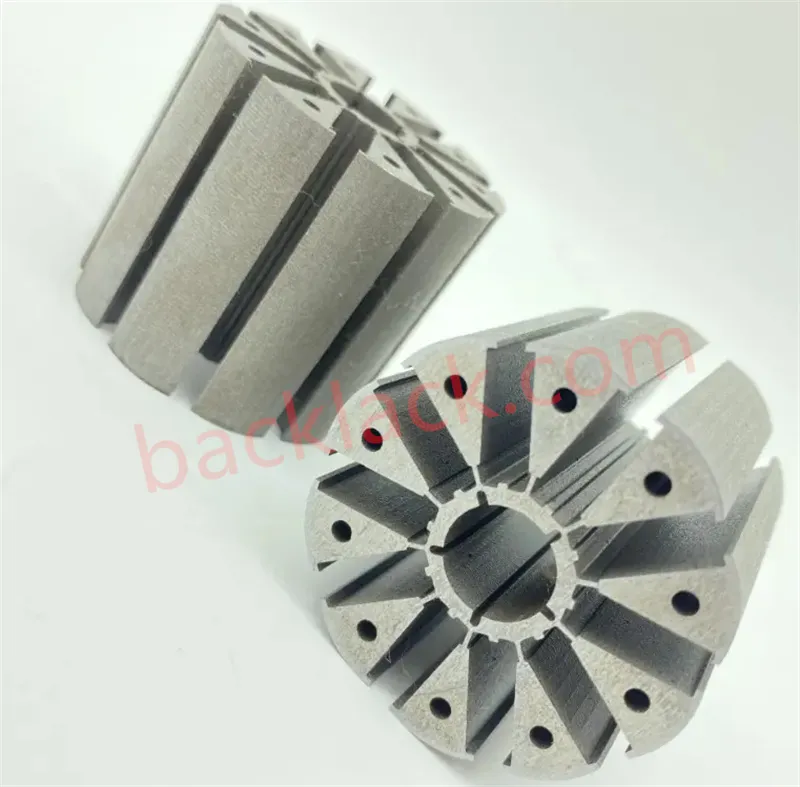
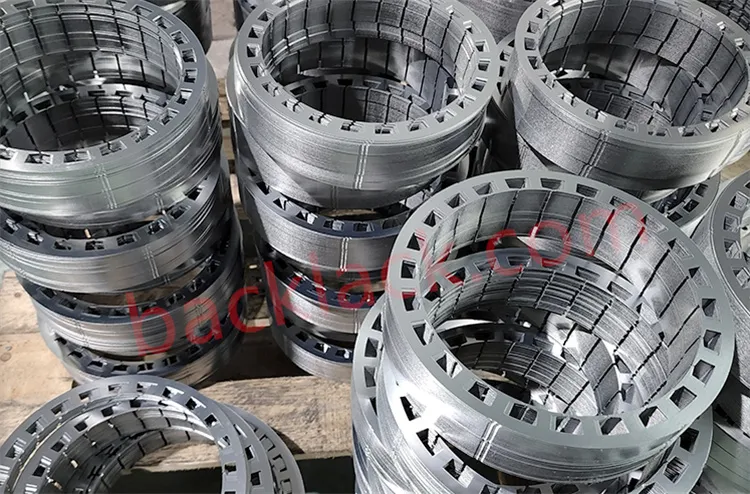
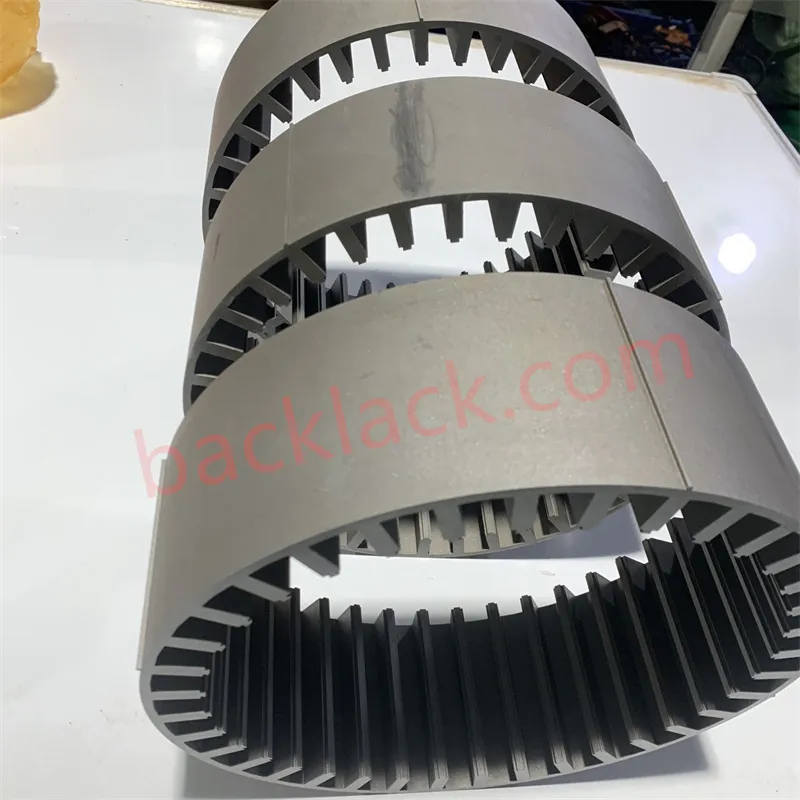
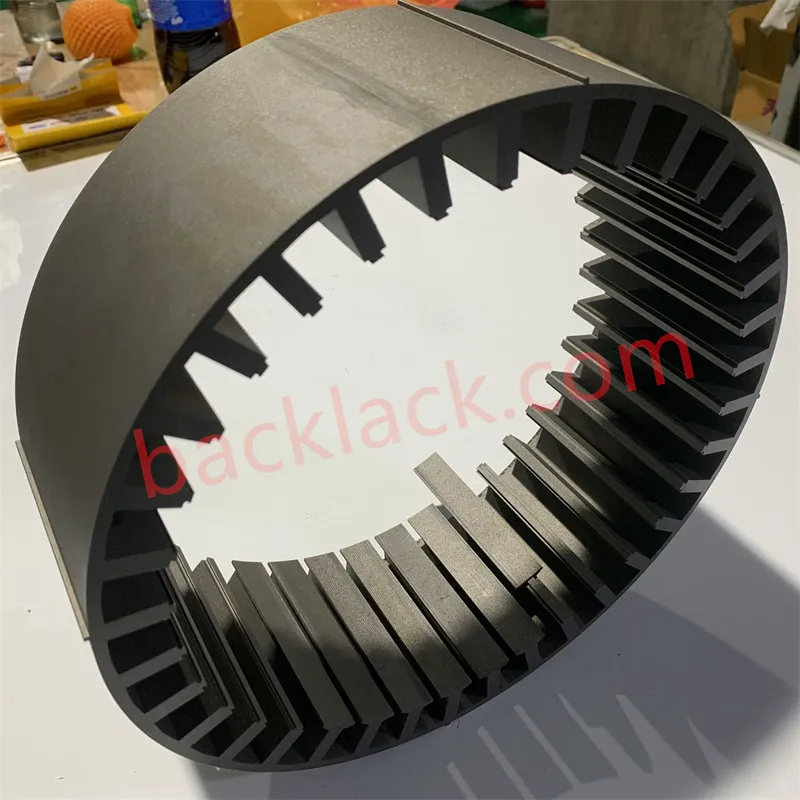
ESW1025R 的优势
1. 高频下超低铁损——退火后
| 范围 | 保证 | 典型的 |
|---|---|---|
| P1.0/400 (W/kg) | ≤ 10 | 9.6 |
| P1.0/700 (W/kg) | ≤ 25 | 21.1 |
这些数据非常出色。在 700 Hz 的频率下——许多竞争对手的 0.19 mm 钢种在这个频率下开始表现不佳——ESW1025R 的典型铁损仅为 21.1 W/kg。对于在高逆变器频率下运行的电动汽车电机而言,这意味着更长的续航里程、更低的散热负担和更小的冷却系统。
2. 高磁极化——更高的磁通量,更小的电机
ESW1025R 保证 J50 ≥ 1.55 T(典型值为 1.57–1.58 T)。如此高的饱和磁通量意味着您的磁路无需更大的磁芯横截面即可承载更大的磁通量。其结果如何?更紧凑的电机设计,更高的功率密度——在车辆电池组的每一立方厘米都至关重要的情况下,这无疑是一项关键优势。
3. 0.19 毫米超薄规格——专为高频现实而打造
0.19 毫米的厚度是专门为高频应用而选择的。更薄的叠片可以抑制涡流损耗——这是 400 Hz 以上频率的主要损耗机制。结合 ESW1025R 本身就很低的磁滞损耗,在电动汽车的工作频率下,这种材料的累积效应使其能够以更少的热量形式损耗能量。
4. 出色的机械强度——更高的冲压成品率,更长的模具寿命
从覆膜厂的角度来看,这就是 ESW1025R 赢得我们日常信赖的原因:
| 财产 | 保证 | 典型的 |
|---|---|---|
| 屈服强度 | ≥ 700 MPa | 750 MPa |
| 抗拉强度 | ≥ 750 MPa | 800 MPa |
| 伸长 | ≥ 2% | 6% |
| 硬度 | — | 260 HV1 |
高屈服强度和抗拉强度意味着该材料在冲压过程中能抵抗变形,从而减少毛刺的产生和模具磨损。同时,其典型延伸率仅为 6%,仍具有良好的成形性。在我们的冲压机上,这意味着更少的冲压缺陷、更少的废料以及更长的模具磨削周期——从而在大批量生产中真正节省成本。
5. 堆叠系数≥95%——最大化活性物质利用率
叠片率达到 95% 或以上意味着单位体积铁芯中含有更多的电磁钢片。对于电机设计人员而言,这意味着更高的效率:更高的每安培扭矩、更低的铜材用量以及更轻的整体组件重量。结合严格的厚度控制(典型的纵向偏差仅为 0.004 毫米),我们的叠片每次都能实现始终如一的紧密叠片。
适用于各种制造工艺的涂层灵活性
ESW1025R 提供三种涂层配置,以满足您的生产流程需求:
| 涂层 | 类型 | 厚度 | 层间电阻 |
|---|---|---|---|
| M1 | 半有机(不含铬) | 0.4–1.0 μm | ≥ 3 Ω·cm² |
| M4 | 半有机物 | 0.4–1.0 μm | ≥ 3 Ω·cm² |
| M3 / M7 | 有机(自键合) | 2.0–6.0 μm | ≥ 10 Ω·cm² |
对于正在应对 REACH 法规的欧洲客户而言,M1 无铬选项尤其具有吸引力。M3/M7 自粘涂层非常适合希望省去单独粘合步骤的客户——只需在 240-250°C 下固化即可进行组装。
所有涂料都具有优异的附着力。
可测量的精度
在大批量层压生产中,尺寸一致性至关重要,不容妥协。ESW1025R 可确保:
- 纵向厚度偏差:≤ 0.006 毫米(典型值为 0.004 毫米)
- 横向厚度偏差:≤ 0.008 毫米(典型值为 0.005 毫米)
- 宽度偏差:≤ 1.5 毫米(典型值 0.5 毫米)
- 波幅系数:≤1.5%(典型值0.8%)
这些公差保证了我们的冲压模具运行良好,并且您的堆叠纸芯均匀一致——减少了后处理,提高了批次间的一致性。
这对您的电机设计意味着什么
简而言之,ESW1025R 为您提供:
- 电动汽车运行频率下的总铁芯损耗更低,车辆续航里程更长
- 更高的磁通密度 & 更小、更轻的电机结构
- 优异的冲压性能 & 更高的产量,更低的层压成本
- 严格的尺寸控制 & 一致的堆叠,可预测的性能
- 涂层灵活性 & 与您现有工艺线的兼容性
对于追求电动汽车领域 1 级或 2 级能效目标的电机设计师来说,这种材料值得认真考虑。
我们的制造能力
作为一家先进的铁芯叠片制造合作伙伴,我们围绕电工钢加工设计了一套严格的生产框架:
- 精密冲压:一体式冲压和热处理工艺使薄规格几何形状的同心度和垂直度保持在严格的公差范围内。
- 一致的退火工艺:严格控制气氛、升温、保温和冷却循环,保证最佳磁性能,同时防止表面氧化。
- 快速原型制作和材料支持:我们支持快速迭代,提供从电工钢选择到样品叠层交付和小批量生产的全面协助。
关于优优公司
作为一家专业的铁芯叠片制造商,优优公司提供先进的叠片解决方案,旨在解决下一代电动汽车电机和高效压缩机在扭矩密度、铁芯损耗和制造效率方面的挑战。我们采用精密0.19毫米电工钢冲压工艺,并结合先进的热处理和涂层技术,助力北美和欧洲的电机OEM厂商和设计人员打造高功率密度、超低损耗的电机铁芯,确保其在实验室和实际应用中均表现出色。
使用首钢ESW1025R电工钢优化电动汽车电机性能
提交您的电机设计规范或叠片图纸,即可进行全面的 ESW1025R 材料可行性评估、涂层选择咨询(M1/M4/M3/M7)或快速原型制作(7-10 天交货期)。
首钢ESW1025R电工钢的质量控制
作为一家与电动汽车电机和压缩机设计人员紧密合作的专业铁芯叠片制造商,友友公司对首钢ESW1025R 0.19mm无取向电工钢片实施全流程质量控制。我们结合严格的磁性能验证(P1.0/700 = 1.55 T)、精确的尺寸公差(纵向偏差)以及多种涂层选择(M1/M4/M3/M7),提供专为高频电动汽车推进系统、高效压缩机和高要求工业电机应用而设计的高性能电工钢片。
磁性能验证及退火控制:每批 ESW1025R 均按照 GB/T 3655 标准进行 100% 磁性能测试。退火后,我们保证 P1.0/400 = 1.55 T(典型值 1.57-1.58 T)。我们推荐的退火工艺为:100% N2 气氛,850℃ 保温 60 分钟,加热速率 ≤ 200℃/h,冷却速率 ≤ 60℃/h,确保每批产品均具有最佳磁性能。
尺寸精度和厚度均匀性:ESW1025R 0.19mm 厚条具有卓越的尺寸一致性:纵向厚度偏差≤0.006mm(典型值0.004mm),横向厚度偏差≤0.008mm(典型值0.005mm),宽度偏差≤1.5mm(典型值0.5mm),波纹系数≤1.5%(典型值0.8%)。这些严格的公差确保了冲压质量的一致性、叠层堆叠的一致性以及整个生产过程中电机性能的可预测性。
机械强度及叠层系数验证:ESW1025R 保证屈服强度 ≥ 700 MPa(典型值 750 MPa)和抗拉强度 ≥ 750 MPa(典型值 800 MPa),从而确保优异的冲压性能,最大限度减少毛刺形成,并延长模具寿命。6% 的典型延伸率和 260 HV1 的硬度实现了成形性和刚性的平衡。我们的叠层系数始终达到 ≥ 95%(符合 GB/T 19289 标准),最大限度地提高了每个磁芯叠层中有效磁性材料的利用率。
涂层完整性和层间电阻:ESW1025R 提供四种涂层选择,以满足您的生产工艺需求:M1(半有机,无铬,C5 级 - 适用于符合 REACH 法规的欧洲市场)、M4(半有机,C5 级)和 M3/M7(有机自粘,C3 级)。所有涂层的层间电阻均 ≥ 3 Ω·cm² (M1/M4) 或 ≥ 10 Ω·cm² (M3/M7),并具有优异的粘合性和粘接强度,符合 DIN EN 1464/1465 标准。M3/M7 自粘型涂层在 240-250°C 下固化,可无缝集成到您的层压粘接流程中。
常见问题解答
首钢 ESW1025R 0.19mm 电工钢在电动汽车电机铁芯、高频铁芯损耗降低和精密叠片制造方面的技术见解。
ESW1025R为何适用于高频电动汽车电机?
ESW1025R 是一款厚度仅为 0.19mm 的无取向电工钢,专为高频应用而设计。其超薄规格显著抑制了涡流损耗,在 700 Hz / 1.0 T 下,退火后铁损 P1.0/700 ≤ 21.1 W/kg,性能卓越。结合 J50 ≥ 1.55 T 的高磁通密度,ESW1025R 可帮助电机设计人员在 400-700 Hz 的电动汽车牵引逆变器中实现卓越的转矩密度和效率。
ESW1025R退火后的主要磁性能是什么?
经过最佳退火处理(100% N₂气氛,850℃/60分钟),ESW1025R展现出卓越的磁性能:P1.0/400 ≤ 9.6 W/kg,P1.0/700 ≤ 21.1 W/kg,J50 ≥ 1.55 T(J1.7 ≥ 1.57-1.58 T)。这些数值使ESW1025R成为0.19mm厚度范围内损耗最低的电工钢之一,使其成为高速电动汽车电机和高频逆变器的理想选择。
ESW1025R有哪些涂层可选方案?
ESW1025R 提供四种涂层选项,以满足不同的应用需求:M1(无铬/C5 级,完全符合欧盟 REACH 法规)、M4(半有机/C5 级)、M3(自粘/有机/C3 级)和 M7(自粘/有机/C3 级)。其中,M1 无铬涂层选项尤其适合寻求满足严格环保标准的欧洲原始设备制造商 (OEM)。
其机械性能和堆叠系数是多少?
ESW1025R 兼具卓越的磁性能和坚固的机械完整性。该材料的屈服强度≥700 MPa(回火后≥750 MPa),抗拉强度≥750 MPa(回火后≥800 MPa),延伸率为6%,硬度为260 HV1。其叠层系数≥95%,确保冲压定子铁芯中活性磁性材料的最大利用率。这些特性有助于提高冲压成品率,延长模具寿命,并在机械应力下保持可靠的性能。
可以保证哪些尺寸公差?
ESW1025R 具有严格的尺寸公差,可支持精密冲压:纵向厚度偏差≤0.006 mm(回火处理:≤0.004 mm),横向厚度偏差≤0.008 mm(回火处理:≤0.005 mm),宽度偏差≤1.5 mm(回火处理:≤0.5 mm),平面度≤1.5%(回火处理:≤0.8%)。这些公差确保了叠片质量的一致性,并可在大批量电机铁芯生产中实现无缝组装。
准备好使用首钢ESW1025R降低铁芯损耗并提高功率密度了吗?
立即开始您的 ESW1025R 电机核心定制项目
正在寻找一家可靠的中国电机叠片制造合作伙伴,专门从事0.19mm无取向电工钢加工和精密定子/转子铁芯制造?无需再寻觅!从电动汽车牵引电机和高频工业驱动器到航空航天执行器,Core Lamination Solutions 提供精密、低损耗的软磁铁芯解决方案。凭借我们灵活的多层涂层(M1/M4/M3/M7)、易于退火的磁性能和严格的尺寸控制,我们助您轻松实现从快速原型制作到大批量自动化生产的无缝衔接。
立即联系我们的工程团队,索取 ESW1025R 叠片样品,获取 7-10 天快速原型制作报价,或为您的下一代电机项目获得免费材料选择、涂层咨询和 DFM 评估!
Get Your Custom Quote Now